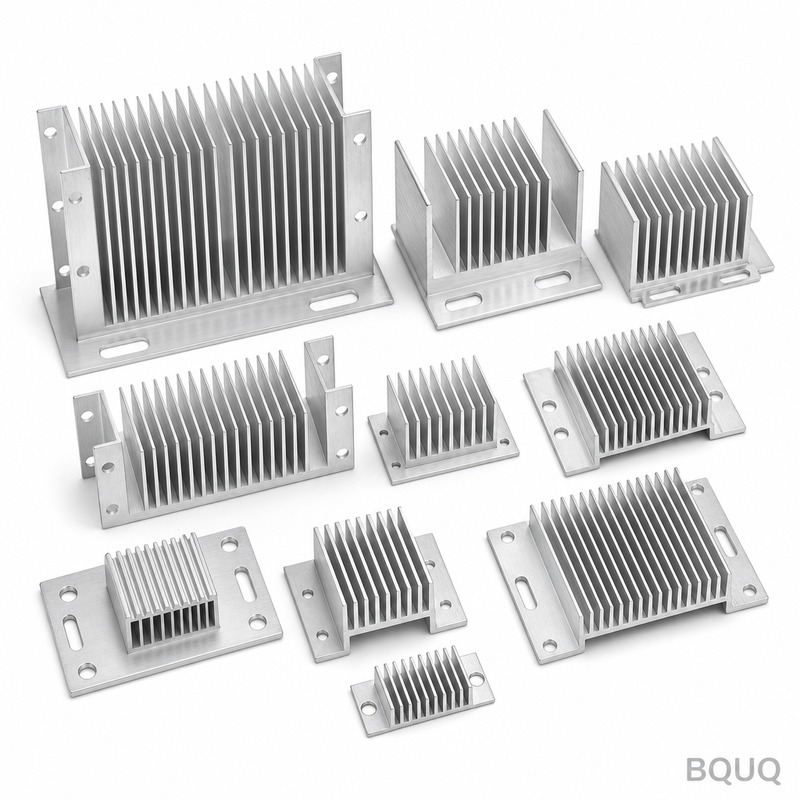
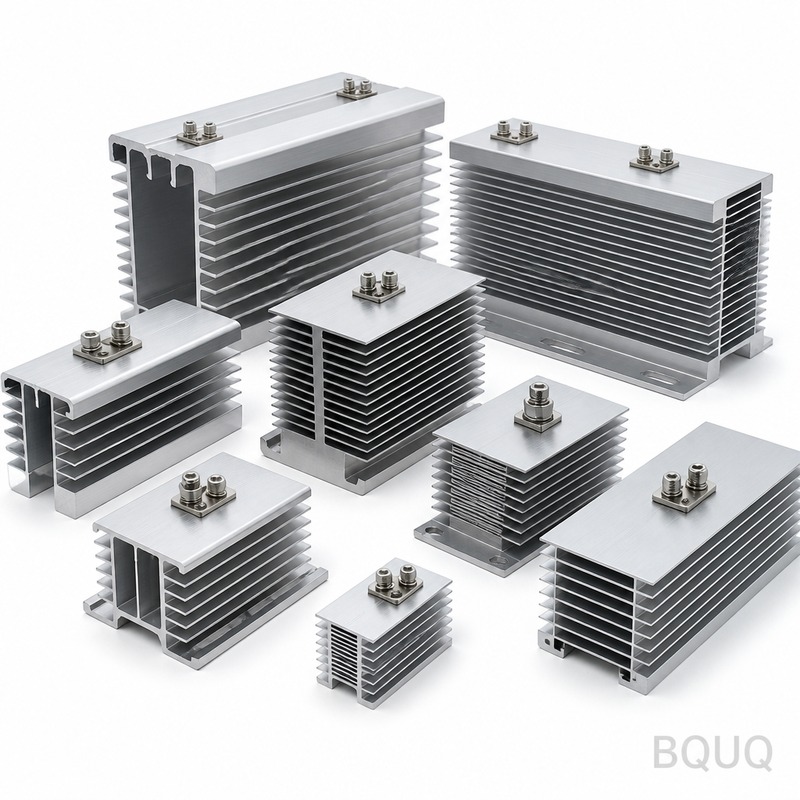
Este es un disipador de calor de aluminio con aletas unidas donde las aletas individuales se fijan mecánicamente en una placa base ranurada mediante deformación de alta presión, no
Disipador de Calor de Aluminio con Aletas Unidas BQUQ | CNC de Precisión, Sin MOQ, Cotización en 12h
Este es un disipador de calor de aluminio con aletas unidas donde las aletas individuales se fijan mecánicamente en una placa base ranurada mediante deformación de alta presión, no con epoxi ni soldad
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
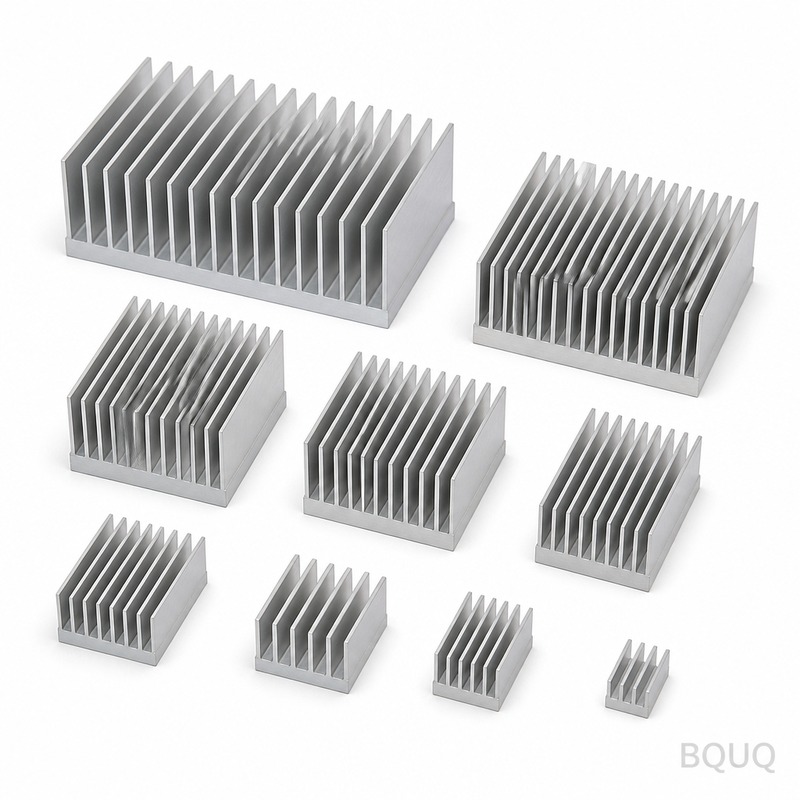
Este es un disipador de calor de aluminio con aletas unidas donde las aletas individuales se fijan mecánicamente en una placa base ranurada mediante deformación de alta presión, no con epoxi ni soldadura. El resultado es una unión térmica sin espacios de aire y con integridad estructural que resiste vibraciones, ciclos térmicos y golpes. Obtiene una densidad de aletas de hasta 12 aletas por pulgada con una tolerancia de ±0.02mm en el espaciado de aletas y una planitud de 0.05mm en toda la base, todo desde nuestra instalación de fabricación de precisión con 20 años de experiencia en Dongguan, China.
Por qué las Aletas Unidas Superan a las Extruidas o Cepilladas para Cargas Térmicas de Alta Densidad
La extrusión limita a relaciones de aspecto de aletas de aproximadamente 10:1 y un grosor mínimo de aleta de 1.5mm. El cepillado se limita a alturas de aleta de 60mm y deja microgrietas que reducen la vida a fatiga. Nuestro proceso de aletas unidas comienza con una placa base mecanizada (hasta 400mm x 400mm) y aletas estampadas individualmente o mecanizadas por CNC (de 0.3mm a 3mm de grosor, hasta 150mm de altura). Luego usamos 120 toneladas de presión hidráulica para conformar en frío el material de la base en las ranuras de las aletas. Esto crea una unión metalúrgica con una resistencia térmica inferior a 0.05°C/W por unión — medida, no estimada. Si su IGBT o diodo láser necesita disipar 500W o más desde un área de 100cm², esta es la geometría que mueve el calor.
Materiales de Placa Base y Aletas que Tenemos en Stock para Mecanizado Inmediato
Siempre mantenemos aluminio 6063-T5 y 6061-T6 en el piso. El 6063-T5 ofrece una conductividad térmica de 201 W/m·K y es nuestro estándar para bases de aletas unidas porque se conforma en frío limpiamente sin agrietarse. El 6061-T6 ofrece 167 W/m·K pero mayor resistencia mecánica — úselo si su disipador también actúa como soporte estructural. Para entornos corrosivos, podemos anodizar según MIL-A-8625 Tipo II (18-20 micras) o recubrimiento duro Tipo III (40-50 micras, dureza superficial equivalente a 60 HRC). Si necesita insertos de cobre para la interfaz de la fuente de calor, los ajustamos a presión o los soldamos antes de la unión, para que obtenga los 385 W/m·K del cobre donde importa y el peso ligero del aluminio en el resto.
Nuestras Tolerancias de Plantilla y Fijación de Unión — Cómo Mantenemos el Espaciado de Aletas de 0.02mm
El espaciado de aletas en un disipador unido es función del paso de las ranuras de la placa base, no del grosor de la aleta. Cortamos esas ranuras en un centro de mecanizado Mazak de 4 ejes utilizando herramientas de forma PCD rectificadas a medida. La tolerancia del paso de ranura es de ±0.015mm, y la profundidad de ranura se mantiene en ±0.02mm. Las aletas se estampan en una prensa accionada por servo con un troquel cortado por electroerosión por hilo a ±0.005mm. Cuando presionamos las aletas en las ranuras, una fijación dedicada alinea todas las aletas contra un riel de referencia de acero endurecido, asegurando una perpendicularidad de 0.03mm por cada 100mm de altura de aleta. Cada conjunto unido se verifica en una máquina de medición por coordenadas (CMM) con una sonda de escaneo — emitimos un informe dimensional completo con número de lote para su inspección de entrada. Si desea entender cómo nuestras elecciones de herramientas afectan este resultado, lea nuestra guía de selección de herramientas de corte CNC.
Datos de Rendimiento Térmico que Medimos, No Estimamos
No vendemos disipadores teóricos. Cada diseño que cotizamos se simula en FloTHERM, y luego validamos con un banco de pruebas térmicas en la primera pieza. El banco utiliza un bloque calefactor calibrado de 100W (50mm x 50mm), pasta térmica con 3.5 W/m·K, y ocho termopares tipo T. Reportamos la resistencia térmica en °C/W desde la unión hasta el ambiente a un flujo de aire fijo (0, 1, 2 y 3 m/s). Para un disipador típico de aletas unidas con 8 aletas por pulgada, altura de aleta de 40mm y base de 200mm x 200mm, obtiene 0.12°C/W a 2 m/s de aire forzado. Eso es un 15% más bajo que un disipador cepillado comparable porque nuestra unión aleta-base no tiene barrera térmica. Incluimos esta hoja de datos con su primera pieza — sin cargo adicional.
Opciones de Acabado Superficial y Planitud para su Interfaz Térmica
La parte inferior de la placa base es la superficie crítica para la transferencia de calor a su placa fría o PCB. El acabado estándar es Ra 1.6μm, que es adecuado para grasa térmica. Para materiales de cambio de fase o almohadillas de grafito, podemos rectificar la base a Ra 0.8μm. Si está utilizando una unión soldada al vacío o soldada, ofrecemos lapidado a Ra 0.4μm con una planitud de 0.02mm en toda la base. La parte superior de las aletas se deja típicamente como estampada (Ra 3.2μm), pero podemos fresarla plana si necesita montar ventiladores directamente. También ofrecemos una gama de tratamientos superficiales: anodizado claro para aislamiento (voltaje de ruptura mínimo de 800V), anodizado negro para emisividad (0.88 espectral) y conversión de cromato para conexión a tierra eléctrica.
Inspección Antes de Cada Envío — Control de Calidad Dimensional y Metalúrgico
Cada disipador de aletas unidas sale de nuestra fábrica con un certificado de conformidad. Los pasos de control de calidad son: 1) Verificación de material entrante en un espectrómetro para la composición de la aleación. 2) Inspección dimensional en una CMM con resolución de 0.001mm — medimos planitud de base, espaciado de aletas, altura de aleta y perpendicularidad. 3) Una prueba de tracción destructiva en una muestra por lote — la unión debe soportar 1500N de fuerza de tracción axial sin separación de aletas. 4) Verificación puntual de resistencia térmica en la muestra. 5) Inspección visual final bajo aumento de 2x para rebabas o rayones en los bordes. Si requiere una inspección completa del lote (100% CMM), podemos hacerlo con una extensión de plazo de 5 días. Para una mirada más profunda a cómo controlamos la variación dimensional, consulte nuestra guía de tolerancias de mecanizado CNC.
Precios, Plazo de Entrega y Qué Necesitamos de su Plano
Nuestro plazo de entrega estándar para un disipador de aletas unidas es de 10 días hábiles para prototipos (1-5 piezas) y 20 días hábiles para series de producción (100-1000 piezas). El costo de la herramienta para la fijación de la prensa de unión es de $250 a $600, amortizado en el precio por pieza si pide más de 200 unidades. No cobramos por comentarios de DFM — envíenos su archivo STEP o IGES y nuestros ingenieros responderán dentro de 12 horas con una cotización firme y una lista de cambios sugeridos para reducir costos. Somos una empresa de fabricación de precisión hecha en China, y operamos bajo el principio de que un pedido pequeño es un pedido grande futuro. Por lo tanto, no tenemos MOQ. Puede pedir un prototipo o 10,000 unidades — el precio unitario cambia, pero el nivel de servicio no.
Parámetro
Especificación
Notas
Material de Placa Base
Aluminio 6063-T5 / 6061-T6
Otras aleaciones bajo pedido
Material de Aletas
Aluminio 1050A / 6063-T5
Grosor de 0.3mm a 3mm
Tamaño Máximo de Placa Base
400mm x 400mm
Más grande mediante unión por piezas
Altura Máxima de Aleta
150mm
Relación de aspecto hasta 40:1
Tolerancia de Espaciado de Aletas
±0.02mm
Medido en CMM
Planitud de Base
0.05mm estándar / 0.02mm lapidada
Por 200mm de longitud
Perpendicularidad
0.03mm por 100mm de altura de aleta
Contra riel de referencia
Acabado Superficial (Base)
Ra 1.6μm estándar / Ra 0.4μm lapidada
Para interfaz térmica
Resistencia a Tracción de Unión
≥1500N de fuerza axial
Prueba destructiva por lote
Resistencia Térmica
Desde 0.05°C/W hasta 0.20°C/W
Depende de la geometría y el flujo de aire
Dureza (Anodizado)
Hasta equivalente a 60 HRC
Opción de recubrimiento duro Tipo III
Plazo de Entrega
10 días prototipo / 20 días producción
Desde la aprobación del plano
MOQ
Sin MOQ
Se acepta 1 pieza
¿Cuál es su cantidad mínima de pedido para un disipador de aletas unidas personalizado?
No tenemos MOQ — puede pedir un solo prototipo para pruebas, y el proceso de ingeniería y control de calidad es idéntico al de una serie de producción de 10,000 piezas.
¿Pueden modificar un diseño de disipador existente para adaptarlo a mi disposición de componentes específica?
Sí, modificamos rutinariamente la altura de aletas, el grosor de la base, los patrones de orificios de montaje y agregamos recortes para capacitores o diodos — envíe su archivo STEP y sugeriremos cambios dentro de 12 horas.
¿Cómo aseguran que la unión entre aletas y base no se degrade con el tiempo?
La unión es un enclavamiento mecánico forjado en frío, no adhesivo — verificamos con una prueba de tracción de 1500N por lote, y la junta no tiene polímero que pueda desgasificar o fatigarse.
¿Cuál es el plazo de entrega más rápido si necesito un disipador para mañana?
Para tamaños estándar en 6063-T5, podemos mecanizar y unir un prototipo en 3 días hábiles con un recargo de urgencia del 30%, y lo enviaremos por DHL Express para entrega al día siguiente.
Envíe su plano a sc@bquq.com o WhatsApp +86 13713157787. Respondemos con una cotización firme, notas de DFM y una simulación térmica dentro de 12 horas — sin obligación, sin MOQ, sin cargos ocultos de herramientas.