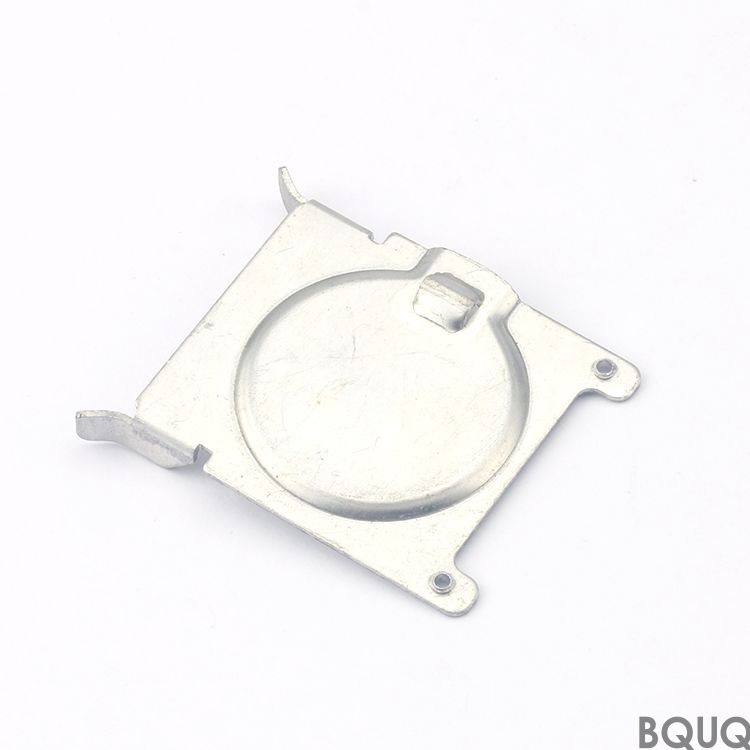
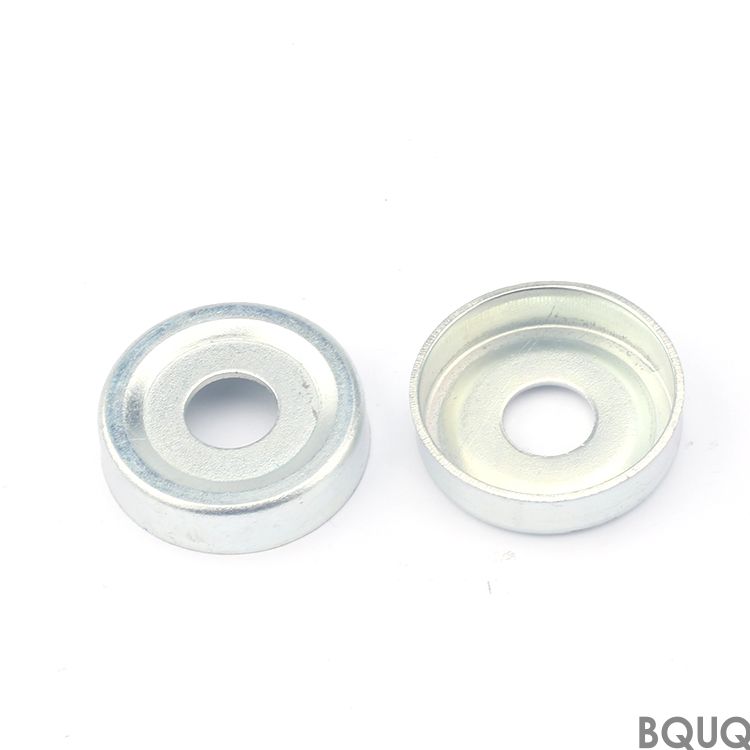
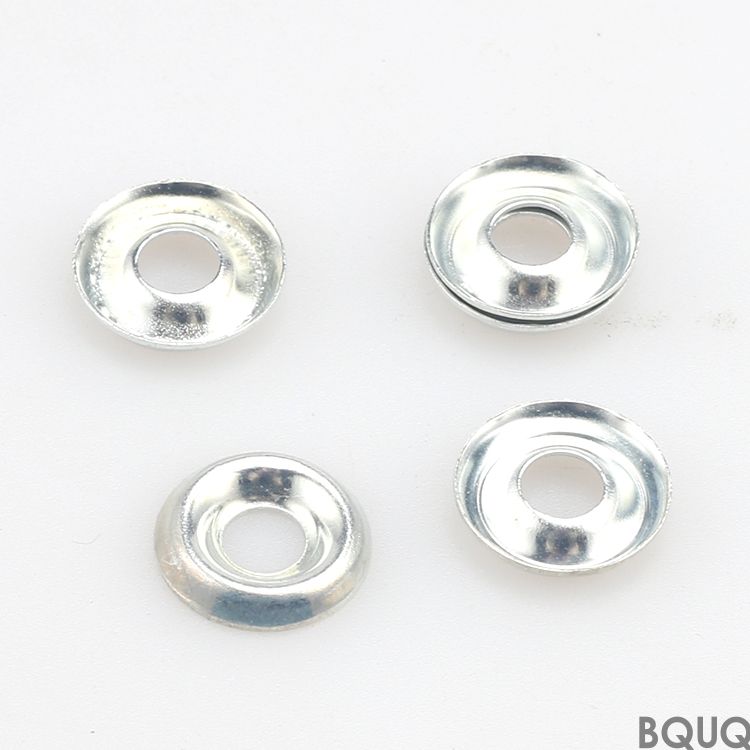
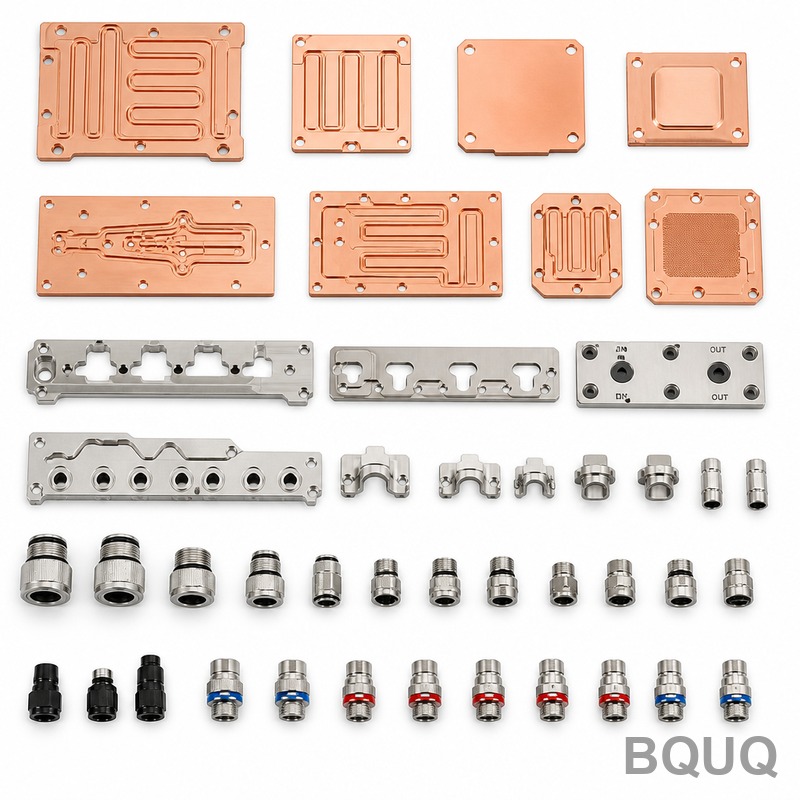
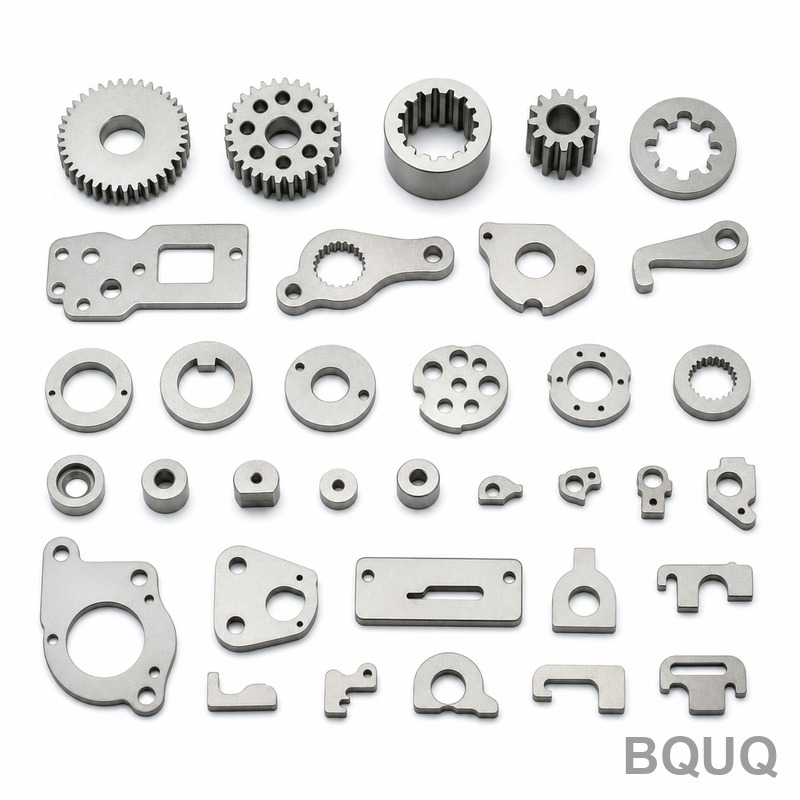
El estampado de chapa metálica es un proceso de conformado en frío donde la tira de metal en rollo se alimenta a través de un troquel de prensa para cortar, doblar y acuñar piezas
Piezas de Precisión de Estampado de Chapa Metálica BQUQ Fabricadas en China Sin MOQ
El estampado de chapa metálica es un proceso de conformado en frío donde la tira de metal en rollo se alimenta a través de un troquel de prensa para cortar, doblar y acuñar piezas en una sola carrera
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
El estampado de chapa metálica es un proceso de conformado en frío donde la tira de metal en rollo se alimenta a través de un troquel de prensa para cortar, doblar y acuñar piezas en una sola carrera continua. En la fábrica de BQUQ en Dongguan, mantenemos tolerancias de estampado de ±0.01mm en dimensiones críticas, con altura de rebaba inferior a 0.05mm y planitud dentro de 0.1mm por cada 100mm — logrado mediante 20 años de refinamiento en diseño de troqueles y control de prensas servo. Los prototipos típicos se envían en 7 días, las piezas de producción en 15 días, y la dureza en estampados tratados térmicamente alcanza 58 HRC sin agrietamiento.
Selección del Acero para Troqueles que Determina el Costo Real de su Pieza
Su troquel de estampado es el corazón de cada pieza. Utilizamos aceros para herramientas D2, DC53 y SKD11 para troqueles que superan 500,000 carreras. Para series de alto volumen superiores a 1 millón de piezas, cambiamos a insertos de carburo en los bordes de corte — esto reduce el desgaste del troquel en un 70% y mantiene la tolerancia de su pieza estable durante todo el lote. También analizamos su volumen anual antes de cotizar: si necesita 5,000 piezas al año, recomendamos un troquel de acero endurecido; si necesita 5 millones, construimos un troquel progresivo con 8-12 estaciones. Esta decisión de ingeniería inicial por sí sola reduce su costo por pieza en un 30-40% en comparación con un enfoque de troquel genérico.
Troquel Progresivo vs. Monoposición: Lo Que Ejecutamos para la Geometría de su Pieza
Operamos tres tipos de prensas diariamente: prensas servo de 25 a 400 toneladas, prensas de alta velocidad hasta 600 carreras por minuto, y prensas hidráulicas para copas de embutición profunda. Para piezas planas con agujeros, utilizamos troqueles progresivos que realizan troquelado, punzonado, doblado y acuñado en una sola pasada — eliminando operaciones secundarias. Para piezas con embuticiones profundas o bridas complejas de 90 grados, cambiamos a troqueles de transferencia en prensas hidráulicas para controlar el flujo de material y prevenir desgarros. Cada troquel se simula en el software AutoForm antes de cortar el acero, para que nunca pague por un troquel construido por prueba y error. Garantizamos la inspección de la primera pieza dentro de las 24 horas posteriores a la producción de la muestra.
Materiales y Tratamiento Térmico que Utilizamos para el Estampado
Almacenamos SPCC, SECC, SUS301, SUS304, aluminio 5052 y cobre C1100 en espesores de 0.1mm a 6.0mm. Para estampados endurecidos, utilizamos acero martensítico pre-templado (por ejemplo, SK5, SK7) que alcanza 48-52 HRC después del conformado, o tratamos térmicamente las piezas posteriormente en hornos de vacío hasta 58 HRC con distorsión mínima. Las opciones de acabado superficial incluyen recocido brillante, electrogalvanizado y galvanizado en caliente. También ofrecemos endurecimiento selectivo por inducción para zonas de desgaste — su pieza obtiene bordes duros y un núcleo dúctil. Todos los certificados de material son trazables al número de colada del molino, y mantenemos stock de bobina para el 95% de las aleaciones comunes, de modo que su plazo de entrega nunca espera por la adquisición de material.
Control de Rebaba y Calidad de Borde en Cada Pieza Estampada
La altura de rebaba es la razón de rechazo más común en el estampado. La controlamos manteniendo una holgura de troquel del 5-8% del espesor del material por lado — para acero de 1.0mm, eso es una holgura de 0.05-0.08mm. Nuestras prensas tienen ajuste automático de altura de troquel que compensa la expansión térmica durante series largas, manteniendo la rebaba por debajo de 0.05mm incluso después de 100,000 carreras. Para bordes que contactan sellos o superficies de acoplamiento, añadimos un paso secundario de fino troquelado que logra una superficie de cizalladura del 100% — sin zona de fractura, sin rebaba. Medimos la rebaba con un comparador óptico en cada primera pieza y cada 2 horas durante la producción. Si su dibujo muestra una flecha de dirección de rebaba, orientamos el troquel en consecuencia — sin cargo adicional.
Inspección Antes de Cada Envío: Informes CMM y de Dureza
Cada lote recibe un informe dimensional de una CMM Zeiss (máquina de medición por coordenadas) con resolución de 0.5µm. Medimos todas las dimensiones críticas, posiciones de agujeros y tolerancias de perfil contra su dibujo 2D o modelo 3D. La dureza se verifica con un durómetro Rockwell para acero y un durómetro Vickers para chapa delgada. La rugosidad superficial se comprueba con un perfilómetro — mantenemos Ra 0.8µm en superficies estampadas y Ra 0.2µm en áreas acuñadas. También realizamos una inspección visual al 100% para rayones, abolladuras y decoloración bajo aumento de 2x. El informe de inspección se le envía por correo electrónico dentro de las 24 horas posteriores a la finalización de la muestra y con cada envío de producción. Si no cumplimos una tolerancia, volvemos a fabricar la pieza sin costo — eso está escrito en nuestro contrato.
Parámetro
Especificación
Notas
Espesor del material
0.1 – 6.0 mm
Acero, inoxidable, aluminio, cobre
Tolerancia (punzonado)
±0.01 mm
En posiciones críticas de agujeros
Tolerancia (doblado)
±0.05 mm
Sobre longitud de doblez de 100mm
Rugosidad superficial
Ra 0.8 µm
Como estampado; Ra 0.2 µm acuñado
Altura de rebaba
≤0.05 mm
Estándar; fino troquelado = 0
Planitud
0.1 mm / 100 mm
Después del alivio de tensiones
Dureza (post-tratamiento térmico)
48 – 58 HRC
Tratamiento térmico al vacío
Tamaño máximo de pieza
600 mm x 400 mm
Mayor mediante prensas en tándem
Vida del troquel
500k – 5M carreras
Carburo para alto volumen
Plazo de entrega
7 días (prototipo), 15 días (producción)
Desde la aprobación del dibujo
Sin MOQ: De un Prototipo a Series de un Millón de Piezas
La mayoría de las fábricas de estampado requieren un mínimo de 10,000 piezas para amortizar el costo del troquel. Nosotros no. Nuestra política sin MOQ significa que puede pedir 1 prototipo para una prueba de ajuste, 500 piezas para una construcción piloto, o 500,000 piezas para producción completa. Para cantidades bajas, utilizamos troqueles modulares que reducen el tiempo de preparación y el costo de herramientas en un 60%. Para cantidades altas, operamos prensas de alta velocidad a 400-600 carreras por minuto para mantener competitivo el precio unitario. Entendemos que el desarrollo de productos es iterativo — su primer pedido podría ser de 50 piezas, su segundo pedido de 5,000. Mantenemos su troquel en almacenamiento gratis durante 2 años, por lo que reordenar es una llamada de distancia. Sin mínimo, sin cargo de almacenamiento, sin cargo oculto de preparación.
Cómo Aseguramos Precisión Repetible Entre Lotes
La precisión del estampado se desvía con el tiempo debido al desgaste del troquel y los cambios de temperatura de la prensa. Contrarrestamos esto con sensores en el troquel que miden el espesor de la tira y la fuerza de punzonado en cada ciclo. Si la fuerza se desvía más del 3% de la línea base, la prensa se detiene automáticamente y un operador ajusta el troquel. Este control de bucle cerrado mantiene sus piezas idénticas desde la primera pieza hasta la 100,000. También utilizamos un sistema de punto de referencia fijo — cada troquel está registrado en una placa maestra, de modo que reinstalar un troquel después del mantenimiento reproduce la misma alineación dentro de 0.005mm. Para troqueles de múltiples cavidades, equilibramos el flujo de material usando pasadores de control de flujo, asegurando que cada cavidad produzca el mismo espesor de pared. Es por esto que nuestros pedidos repetidos muestran un Cpk (índice de capacidad de proceso) superior a 1.67, lo que significa menos de 0.6 piezas por millón fuera de tolerancia.
Operaciones Secundarias: Roscado, Remachado y Soldadura Realizados Internamente
Su pieza estampada a menudo necesita más que solo conformado. Tenemos 12 máquinas CNC de roscado para roscas M1.6 a M12, con precisión de profundidad de rosca de ±0.1mm. También realizamos remachado autoperforante para ensamblajes multicapa, soldadura por puntos para acero e inoxidable, y remachado orbital para articulaciones de pivote. Esto elimina la necesidad de buscar proveedores secundarios — controlamos todo el proceso bajo un mismo techo. Para piezas que requieren un inserto roscado, utilizamos insertos termofijados que logran una fuerza de extracción de 500N en chapa de acero de 1.0mm. Todas las operaciones secundarias se documentan en el mismo informe de inspección, por lo que recibe un solo certificado de conformidad para la pieza completa. Esto acorta su cadena de suministro y reduce el tiempo de inspección de entrada.
Consejos de Diseño para Ahorro de Costos que Aplicamos a su Dibujo
Antes de cotizar, nuestros ingenieros revisan su dibujo para modificaciones favorables al estampado. Por ejemplo, sugerimos añadir un radio de 0.5mm en las esquinas internas en lugar de dobleces afilados de 90 grados — esto reduce grietas por tensión y extiende la vida del troquel. Recomendamos diámetros de agujero de al menos 1.5 veces el espesor del material para prevenir la rotura del punzón. También asesoramos sobre alivios de doblez: una ranura de alivio de 2mm de ancho al final de un doblez previene desgarros. Estos cambios no alteran la función de su pieza, pero reducen su costo por pieza en un 15-25%. Le enviamos un dibujo marcado con nuestras sugerencias antes de construir cualquier herramienta — sin cargo. Para geometrías complejas, también podemos recomendar cambiar de estampado a mecanizado CNC; nuestra guía sobre guía de selección de herramientas de corte CNC le ayuda a comparar opciones. Mientras tanto, nuestra guía de tolerancias de mecanizado CNC explica cuándo el mecanizado supera al estampado para características ajustadas.
¿Cuál es el MOQ para piezas de estampado de chapa metálica?
Sin MOQ — pida 1 prototipo o 1 millón de piezas al mismo precio unitario, con almacenamiento gratuito del troquel durante 2 años.
¿Pueden personalizar el diseño del troquel para mi pieza?
Sí, modificamos la geometría del troquel, el material y el tratamiento térmico para adaptarse a su pieza, volumen y requisitos de tolerancia.
¿Cómo controlan la calidad durante la producción?
Utilizamos sensores de fuerza en el troquel, inspección CMM cada 2 horas y una verificación visual al 100%; recibe un informe dimensional completo con cada envío.