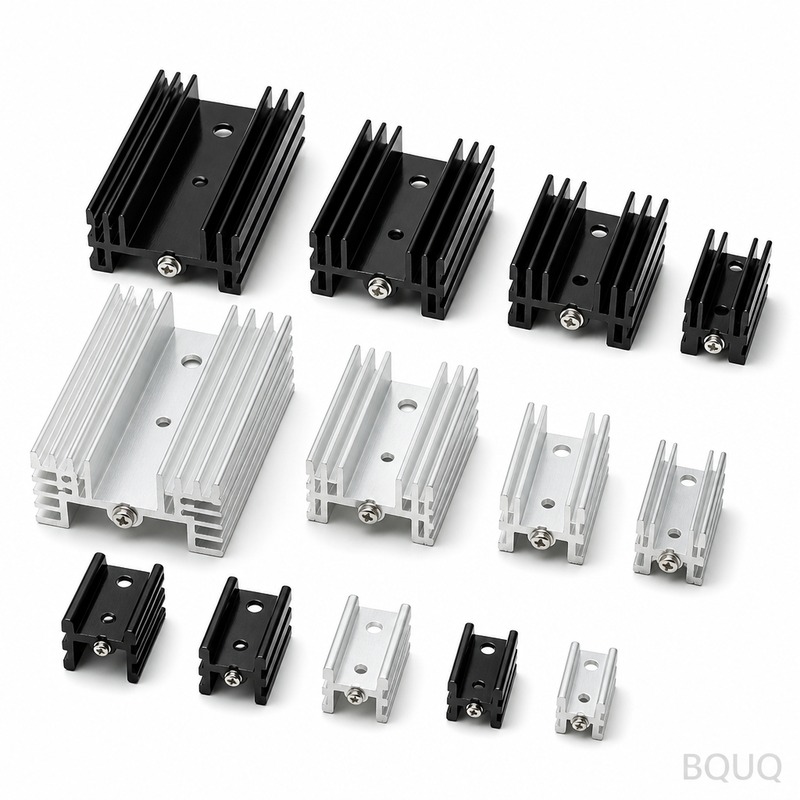
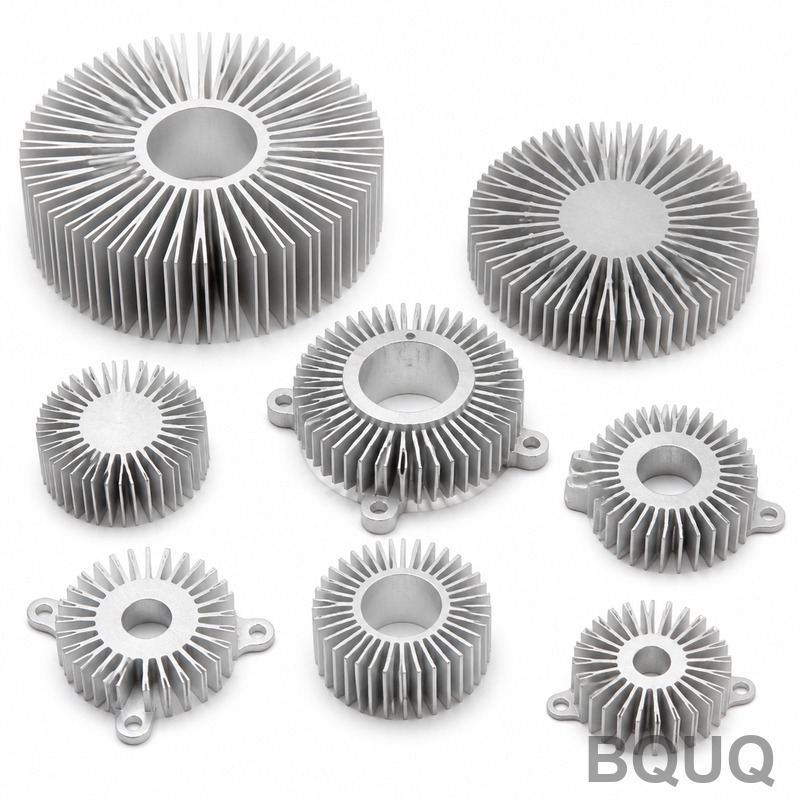
Este es un disipador de calor para LED de alta potencia mecanizado por CNC, diseñado para refrigeración activa y pasiva de módulos LED de 50 W a 500 W. El beneficio concreto: plan
Disipador de Calor para LED de Alta Potencia con Mecanizado CNC de Precisión | Fábrica BQUQ en China
Este es un disipador de calor para LED de alta potencia mecanizado por CNC, diseñado para refrigeración activa y pasiva de módulos LED de 50 W a 500 W. El beneficio concreto: planitud mantenida en 0.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
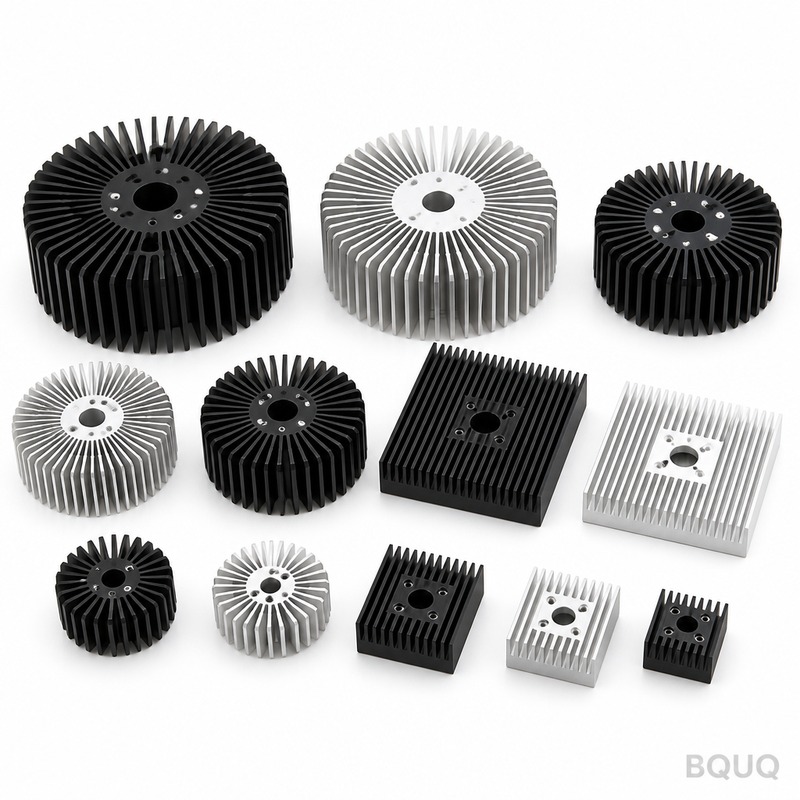
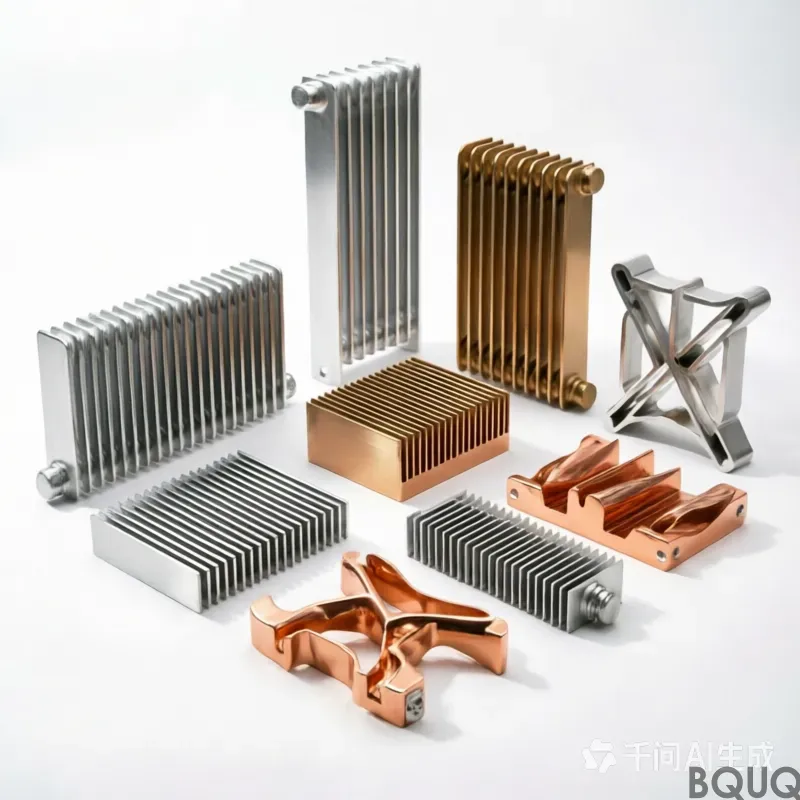
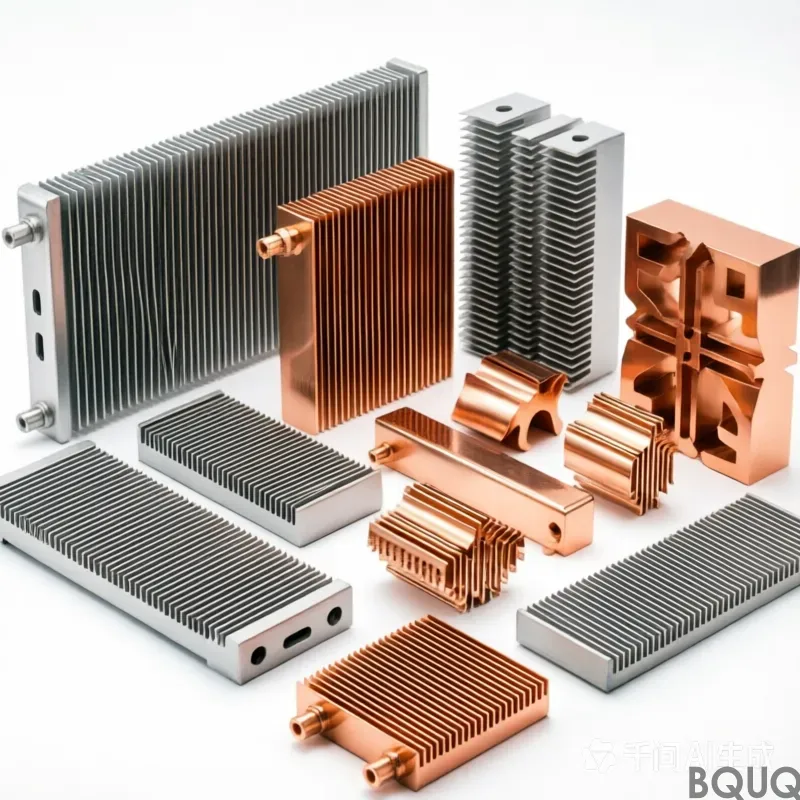
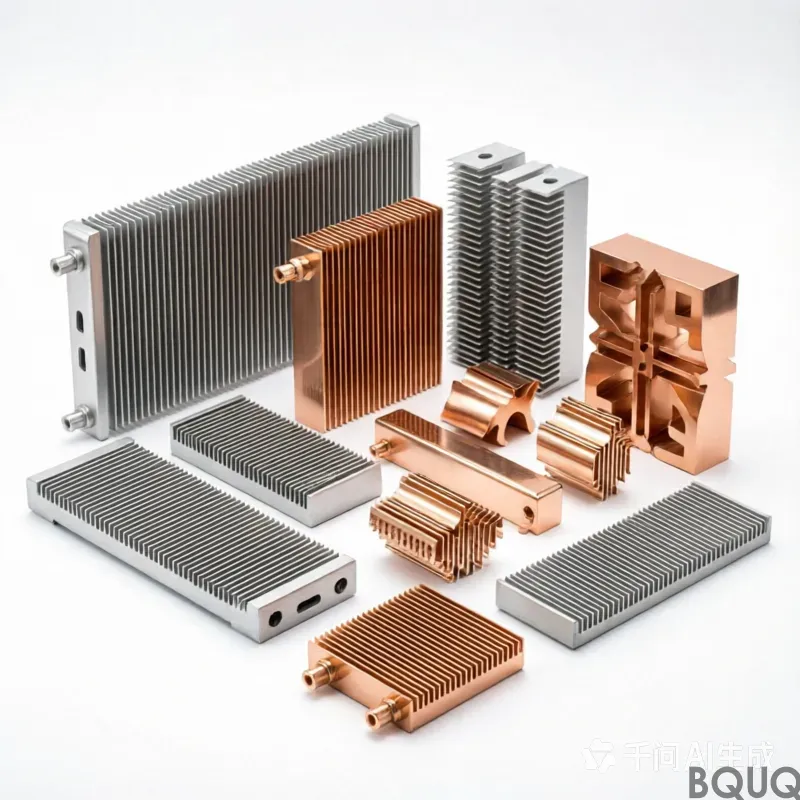
Este es un disipador de calor para LED de alta potencia mecanizado por CNC, diseñado para refrigeración activa y pasiva de módulos LED de 50 W a 500 W. El beneficio concreto: planitud mantenida en 0.05 mm en toda la superficie de montaje, tolerancia de paso de aleta de ±0.02 mm y un acabado superficial de Ra 1.6 µm, todo enviado desde nuestra fábrica en Dongguan en 12 días o menos. Cada unidad se desbarba, limpia y empaqueta individualmente, lista para su integración directa en su luminaria o carcasa de controlador.
Cómo Mecanizamos la Placa Base para un Cero Espacio Térmico
La placa base es la única interfaz entre su paquete LED y las aletas. La deformación aquí significa espacios de aire, y los espacios de aire significan puntos calientes. Mecanizamos la base en un CNC de 3 ejes con un dispositivo de vacío, manteniendo la planitud dentro de 0.05 mm en una longitud de 300 mm. Después del fresado, realizamos una pasada de corte con cuchilla de diamante para lograr Ra 1.6 µm, lo suficientemente suave para la aplicación directa de pasta térmica sin lapeado. Si necesita un acabado de espejo (Ra 0.8 µm), añadimos un paso de pulido secundario sin costo adicional de herramientas.
Geometría de Aletas que Realmente Mueve el Aire
Cortamos aletas de hasta 1.5 mm de grosor con una relación altura-espesor de 20:1, utilizando hojas de sierra de carburo personalizadas y refrigerante de alta presión. El resultado: paso de aleta de 3 mm a 8 mm, con un descentramiento de 8 µm en toda la pila de aletas. Esto no es chapa metálica estampada: cada aleta es de aluminio sólido, por lo que no hay bordes plegados que restrinjan el flujo de aire. Para montaje vertical, mecanizamos un ángulo de salida de 2° para promover la convección natural; para aire forzado, dejamos las aletas rectas para minimizar la caída de presión.
Materiales y Tratamiento Térmico que Utilizamos
Disponemos de extrusiones de aluminio 6063-T5 y 6061-T6, además de 1050A para aplicaciones de alta conductividad térmica. La aleación 6063-T5 ofrece 209 W/m·K de conductividad térmica, y verificamos la dureza en 12 HRC (80 HB) antes del mecanizado: lo suficientemente blando para cortar limpiamente, lo suficientemente duro para resistir abolladuras durante la manipulación. Para mayor resistencia, el 6061-T6 alcanza 15 HRC con solo una penalización térmica del 5%. No utilizamos aluminio fundido para disipadores de LED; la porosidad destruye la transferencia térmica. Cada palanquilla está certificada con un certificado de prueba de molino, y mantenemos el registro de trazabilidad durante 10 años.
Inspección Antes de Cada Envío
No enviamos un disipador sin un informe dimensional completo. Cada lote recibe una verificación CMM de la planitud de la superficie de montaje, una lectura de perfilómetro de superficie en la base y una prueba de calibre pasa/no pasa en el paso de aleta. Para proyectos críticos de LED aeroespaciales o médicos, añadimos un escaneo de interferometría de luz blanca de la placa base: esto detecta microdeformaciones que una CMM no capta. El informe de inspección se le envía por correo electrónico dentro de las 24 horas posteriores a la aprobación de control de calidad, y conservamos muestras físicas durante 90 días en caso de falla en campo.
Anodizado Duro vs. Recubrimiento Transparente: Lo que Recomendamos
El aluminio desnudo irradia calor deficientemente (emisividad ~0.05). Ofrecemos dos acabados estándar: anodizado negro (MIL-A-8625 Tipo II, espesor de 18–20 µm) que aumenta la emisividad a 0.85, y anodizado transparente para luminarias de interior donde la estética importa. Para carcasas exteriores con clasificación IP, recomendamos anodizado duro (Tipo III, 40–50 µm) que añade una capa superficial de 60 HRC: esto resiste la niebla salina durante 500 horas según ASTM B117. No recomendamos recubrimiento en polvo en las aletas; el espesor del recubrimiento añade 50–100 µm, lo que puede cerrar el espacio de aire entre aletas y reducir la eficiencia de enfriamiento hasta en un 15%.
Especificación
Valor / Rango
Notas
Material
6063-T5, 6061-T6, 1050A
Palanquilla extruida, sin fundición
Conductividad Térmica
209 W/m·K (6063-T5)
Verificada según ASTM E1225
Dureza (mecanizado)
12–15 HRC
Equivalente a 80–95 HB
Planitud de Base
≤ 0.05 mm / 300 mm
Acabado con cuchilla de diamante
Acabado Superficial (Ra)
1.6 µm estándar, 0.8 µm opcional
Verificado con perfilómetro
Tolerancia de Paso de Aleta
±0.02 mm
Calibre pasa/no pasa
Grosor de Aleta
1.5 mm a 4 mm
Relación hasta 20:1
Descentramiento (pila de aletas)
≤ 8 µm
Indicador de carátula en bloque V
Plazo de Entrega
12 días (estándar), 5 días (urgente)
Desde la aprobación del plano
MOQ
Sin MOQ
1 pieza para prototipado
Por Qué Nuestro Plazo de Entrega de 12 Días Supera al Prototipado Local
La mayoría de los talleres de mecanizado en EE. UU. o la UE cotizan de 3 a 4 semanas para un disipador de LED personalizado porque necesitan pedir troqueles de extrusión. Mantenemos más de 200 perfiles de extrusión estándar en nuestro almacén de Dongguan, por lo que comenzamos a cortar el mismo día en que se aprueba su plano. Para perfiles no estándar, cortamos el troquel en 7 días usando electroerosión por hilo: el troquel cuesta $800–$1500, y renunciamos a esta tarifa si solicita más de 500 piezas. El envío a la costa oeste de EE. UU. toma 5 días por aire o 18 días por mar; gestionamos toda la documentación de exportación y los Incoterms.
¿Cuál es su cantidad mínima de pedido para un disipador de calor para LED de alta potencia?
No hay MOQ: mecanizamos un solo prototipo para su prueba térmica y escalamos a 10,000 piezas por mes con las mismas herramientas.
¿Pueden personalizar el patrón de orificios de montaje para mi módulo LED específico?
Sí, mecanizamos cualquier patrón de orificios, avellanados o roscas (M2 a M8) directamente en la base, y podemos añadir un clip de resorte o abrazadera de alambre para LED COB.
¿Cómo controlan la calidad de un disipador con más de 100 aletas?
Utilizamos un escáner láser 3D en toda la matriz de aletas: esto verifica aletas dobladas, cortes faltantes y errores de paso en menos de 2 minutos por pieza, y rechazamos cualquier unidad con una desviación superior a 0.02 mm.
¿Cuál es el plazo típico para un troquel de extrusión personalizado más mecanizado?
El corte del troquel toma 7 días, la inspección de la primera pieza toma 2 días y el mecanizado de producción toma 5 días: un total de 14 días para el primer lote, o 9 días si usamos un perfil estándar.
Consejos de Diseño para su Próximo Disipador de Calor para LED de Alta Potencia
Si aún está en la fase de diseño, dos recursos le ahorrarán semanas: la guía de selección de herramientas de corte CNC explica qué geometría de fresa funciona mejor para ranuras profundas de aletas, y la guía de tolerancias de mecanizado CNC muestra cómo especificar planitud y descentramiento sin pagar de más. Ambas están escritas por nuestros ingenieros de taller, no por marketing.
Somos un socio de fabricación de precisión con 20 años en mecanizado CNC, estampado, resortes y disipadores de calor, todo bajo un mismo techo en Dongguan, hecho en China. Envíe su modelo 3D (STEP o IGES) y su objetivo térmico (temperatura de carcasa a qué ambiente), y nuestro ingeniero térmico sugerirá una densidad de aletas y grosor de base dentro de un día hábil.
Obtenga una cotización firme dentro de 12 horas. Envíe su plano por correo electrónico a sc@bquq.com o escríbanos por WhatsApp al +86 13713157787. Le responderemos con una nota DFM (Diseño para Fabricación) que destaque cualquier área de riesgo, sin cargo.