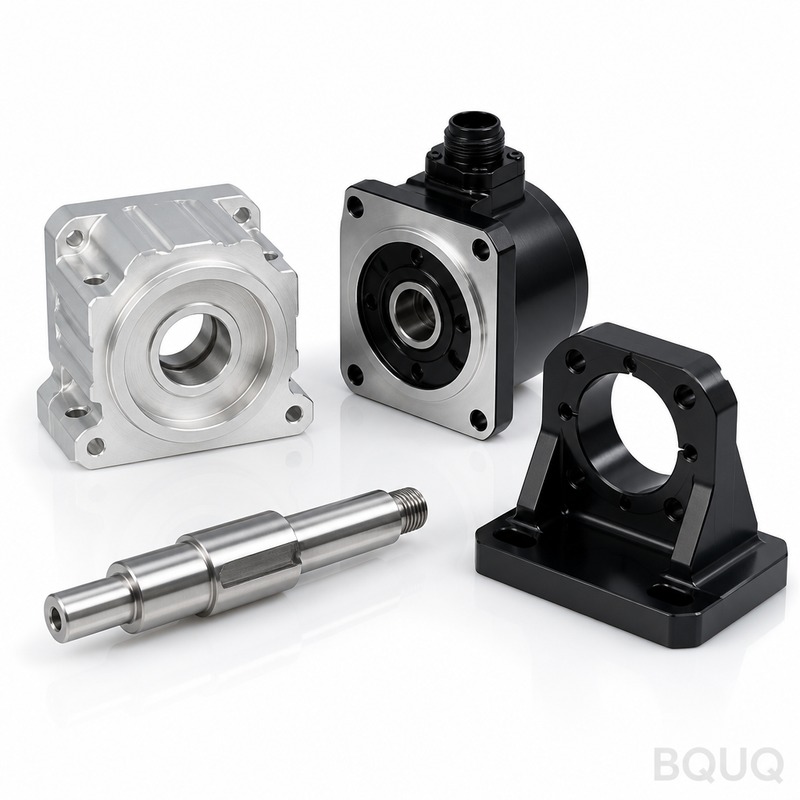
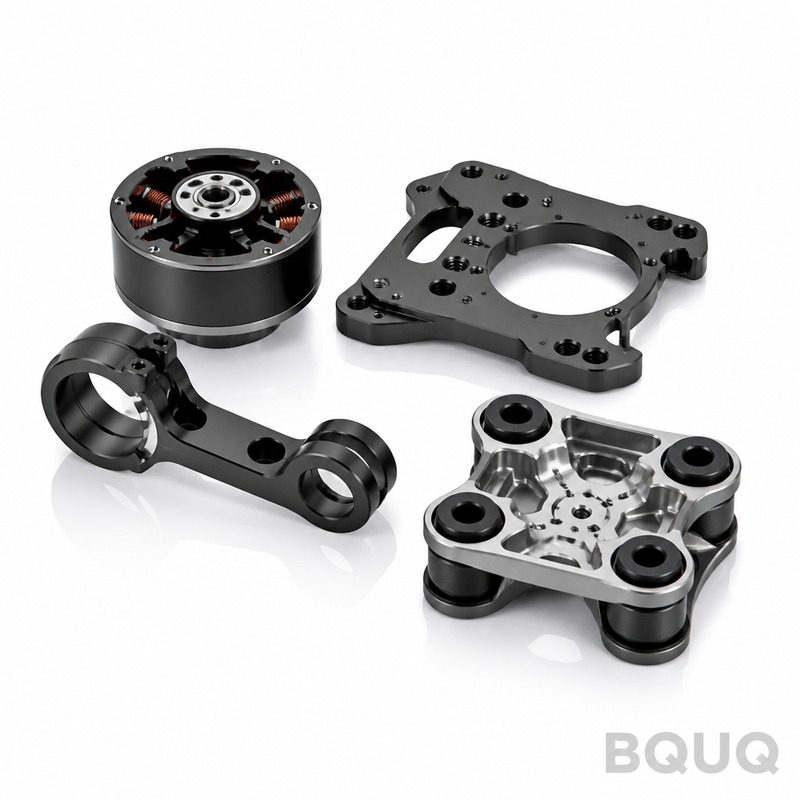
Las Piezas de Precisión para Motores Servo Mecanizadas por CNC son el núcleo estructural y rotativo de su sistema servo: carcasas, ejes, bridas, campanas y soportes de codificador.
Piezas de Precisión para Motores Servo Mecanizadas por CNC | Fábrica BQUQ en Dongguan
Las Piezas de Precisión para Motores Servo Mecanizadas por CNC son el núcleo estructural y rotativo de su sistema servo: carcasas, ejes, bridas, campanas y soportes de codificador. Las mecanizamos con
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Las Piezas de Precisión para Motores Servo Mecanizadas por CNC son el núcleo estructural y rotativo de su sistema servo: carcasas, ejes, bridas, campanas y soportes de codificador. Las mecanizamos con tolerancia posicional de ±0.005 mm, mantenemos el descentramiento por debajo de 0.01 mm en diámetros críticos y entregamos en 15 días estándar. Dureza hasta HRC 58 con óxido negro o anodizado duro, todo desde nuestra fábrica en Dongguan con 20 años de experiencia.
Cómo Mantenemos un Descentramiento de 0.01 mm en Ejes de Rotor y Asientos de Rodamiento
El descentramiento afecta el rendimiento del servo. Mecanizamos ejes de rotor y asientos de rodamiento en una sola configuración de sujeción en fresadoras de 5 ejes DMG MORI. Esto elimina errores de re-sujeción. Medimos cada eje con un comprobador de redondez Talyrond 365, no con un calibre manual. Resultados típicos: 0.008 mm de descentramiento circular en muñones de rodamiento de Ø25 mm. Para ejes más largos de más de 300 mm, usamos lunetas y compensamos el crecimiento térmico en el post-procesador CAM. Si su plano requiere 0.02 mm, logramos 0.01 mm. Si requiere 0.005 mm, le informamos de antemano si solo es posible con rectificado.
Materiales y Tratamientos Térmicos que Usamos para Carcasas y Ejes de Servo
Las piezas de servo soportan calor, vibración y par continuo. Almacenamos aluminio 6061-T6 para carcasas—límite elástico de 276 MPa, luego anodizado duro hasta una superficie equivalente a 60 HRC. Para ejes, usamos 4140 pre-endurecido a HRC 28-32, o acero inoxidable 17-4PH para entornos corrosivos de lavado. Si necesita ejes cementados, carburizamos 8620 a HRC 58-62, con profundidad de 0.8-1.2 mm. También mecanizamos acero de fácil corte 1215 para tiradas de prototipos, y luego cambiamos a 4140 para producción. Todos los certificados de material acompañan el envío, trazables al número de colada.
Acabado Superficial y Rotura de Aristas: Por Qué Ra 0.4 µm en Diámetros de Sello es Importante
Los sellos rotativos fallan rápidamente en superficies rugosas. Torneamos diámetros de sello a Ra 0.4 µm y pulimos a Ra 0.2 µm cuando su especificación lo requiere. En carcasas de aluminio, usamos insertos con punta de diamante a 2500 RPM con avance de 0.05 mm/rev—esto produce un acabado bruñido sin pulido secundario. Cada arista viva recibe un chaflán o radio de 0.2 mm, desbarbado manualmente y luego tamboreado durante 30 minutos. Sin rebabas, sin esquinas afiladas. No enviamos piezas con marcas de mecanizado en superficies visibles—rompemos aristas uniformemente, y lo hacemos antes del anodizado, no después.
Inspección Antes de Cada Envío: Informes CMM y Certificados de Descentramiento
Recibe un informe de inspección completo con cada pedido, no solo para PPAP. Usamos una CMM Zeiss para verificaciones dimensionales en todas las características críticas—posiciones de agujeros, diámetros de cilindros y planitud de caras. El descentramiento se mide en el Talyrond, y adjuntamos el gráfico polar real al informe. El acabado superficial se verifica con un perfilómetro Mitutoyo SJ-210. Para lotes de más de 100 piezas, inspeccionamos 5 piezas por palé; para lotes más pequeños, inspección al 100%. Si alguna dimensión se desvía, detenemos la línea y re-sujetamos. Nunca recibirá un lote sin informe.
Plazo de Entrega y Sin MOQ: De 1 Prototipo a 5,000 Piezas
Mantenemos una política sin MOQ. Envíe un plano, reciba una pieza en 7 días. Para producción, 15 días para 500 piezas, 25 días para 5,000 piezas. Mantenemos stock de barra de 6061-T6 y 4140 en diámetros de Ø10 mm a Ø250 mm. Para carcasas de aluminio, tenemos 8 fresadoras CNC con 4º eje; para ejes, 6 tornos CNC con herramientas vivas. Esto significa sin cola para material y sin esperar por una máquina libre. Si necesita más rapidez, podemos dividir el pedido en dos turnos y reducir el plazo en un 30%—solicite la tarifa exprés.
Factores de Costo en Piezas de Servo: Qué Hace que su Cotización Sea Más Alta o Más Baja
La geometría de su pieza influye más en el precio que el material. Agujeros profundos de más de 3 veces el diámetro requieren barras de mandrinar especiales y avances más lentos. Descentramiento ajustado por debajo de 0.005 mm añade una pasada de rectificado—eso duplica el tiempo de mecanizado. El anodizado duro añade 3-5 días y aproximadamente un 15% de costo. Roscas más pequeñas que M3 aumentan el riesgo de rotura de herramienta, por lo que las cotizamos con un margen de desecho del 10%. Cotizamos honestamente: si diseña con tolerancias estándar (±0.01 mm) y acabados estándar (Ra 0.8 µm), su precio baja un 20-30%. Antes de enviar el plano, lea nuestra guía de selección de herramientas de corte CNC para ver cómo las elecciones de herramientas afectan el acabado superficial y el costo. Y consulte nuestra guía de tolerancias de mecanizado CNC para entender qué podemos mantener sin rectificado.
Embalaje y Envío: Prevención de Óxido para Piezas de Servo de Acero Mecanizadas
Los ejes de acero llegan sin óxido, o asumimos el costo. Aplicamos papel VCI (inhibidor de corrosión por vapor), luego colocamos cada pieza en una bolsa de polietileno individual con desecante. Para piezas de aluminio, usamos bandejas de espuma antiestática para prevenir rayones en la superficie anodizada. Las cajas de exportación son de madera contrachapada, tratada térmicamente y sellada con ISPM-15. Enviamos por DHL o FedEx para lotes pequeños (entrega de 3-5 días a EE. UU./UE), y por mar para palés completos (30-35 días a Los Ángeles o Hamburgo). Cada caja incluye una lista de empaque con el número de PO y un código QR que enlaza a su informe de inspección.
Anodizado duro equivalente a 60 HRC, profundidad 25-50 µm
Tolerancia posicional
±0.005 mm (dato de referencia), ±0.01 mm estándar
Descentramiento
0.01 mm máx. en asientos de rodamiento, 0.008 mm típico
Acabado superficial
Ra 0.4 µm (torneado), Ra 0.2 µm (pulido), Ra 0.8 µm (fresado)
Plazo de entrega
7 días (1-10 pcs), 15 días (500 pcs), 25 días (5,000 pcs)
MOQ
Sin MOQ—se acepta 1 pieza, sin cargo de configuración para tamaños estándar
¿Cuál es la cantidad mínima de pedido para Piezas de Precisión para Motores Servo Mecanizadas por CNC?
Sin MOQ—aceptamos una pieza de prototipo y escalamos hasta 5,000 piezas sin re-cotizar, y los cargos de configuración se eximen para tamaños estándar de ejes y carcasas.
¿Pueden mecanizar piezas de servo a partir de mis planos si tienen tolerancias no estándar?
Sí—envíe un archivo PDF o STEP, nuestros ingenieros revisan GD&T en 4 horas y señalan cualquier característica que requiera rectificado o electroerosión por hilo en lugar de fresado o torneado CNC estándar.
¿Cómo aseguran la calidad para un lote de 1,000 carcasas de servo?
Usamos SPC en cada 20ª pieza, una CMM Zeiss para el diseño dimensional completo en 5 piezas, y una verificación visual al 100% bajo aumento para defectos de anodizado y rotura de aristas.
¿Qué tan rápido puedo obtener una cotización y muestras después de enviar mi plano?
Cotización firme en 12 horas, y si necesita una muestra, enviamos una pieza en 7 días por DHL Express hasta su puerta.
Envíe su plano hoy para una cotización firme en 12 horas. Correo electrónico sc@bquq.com o WhatsApp +86 13713157787. Manejamos fabricación de precisión, hecho en China, sin MOQ e informes de inspección completos. Sus piezas para motores servo serán mecanizadas, medidas y enviadas antes de que otras fábricas terminen de cotizar.