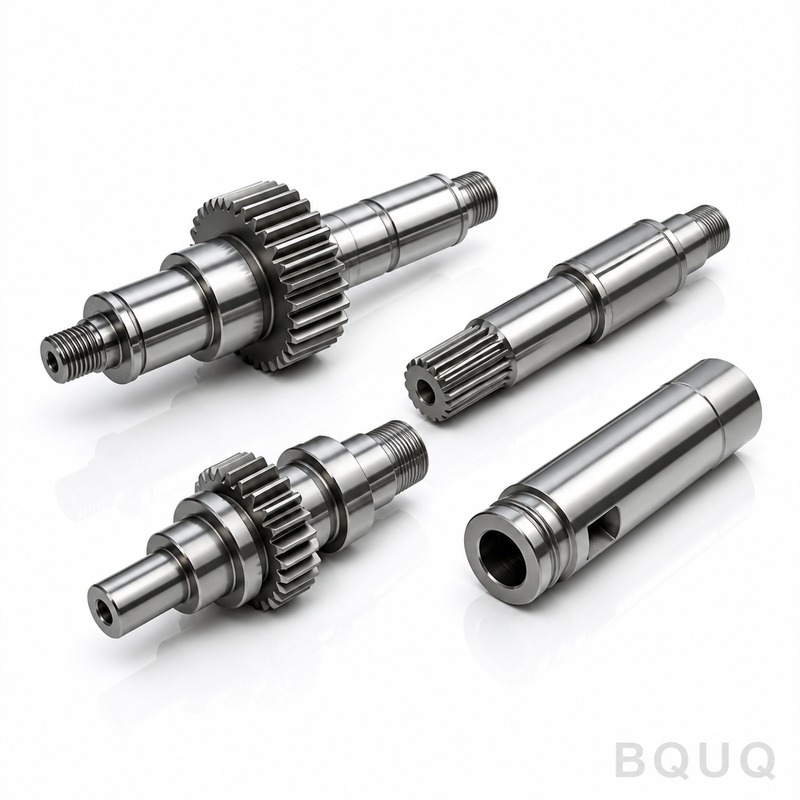
Los ejes de caja de cambios mecanizados CNC de BQUQ son ejes redondos, estriados o escalonados producidos en tornos CNC de 3 y 5 ejes y centros de mecanizado en nuestra fábrica en
Ejes de Caja de Cambios Mecanizados CNC BQUQ | Fabricación de Precisión en China
Los ejes de caja de cambios mecanizados CNC de BQUQ son ejes redondos, estriados o escalonados producidos en tornos CNC de 3 y 5 ejes y centros de mecanizado en nuestra fábrica en Dongguan. Obtiene 0
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Los ejes de caja de cambios mecanizados CNC de BQUQ son ejes redondos, estriados o escalonados producidos en tornos CNC de 3 y 5 ejes y centros de mecanizado en nuestra fábrica en Dongguan. Obtiene 0.005 mm de descentramiento total, acabado superficial de 0.8 Ra y dureza superficial de 58–62 HRC bajo petición, con un plazo de entrega estándar de 15 días y sin MOQ. Estos ejes transmiten par en reductores de engranajes automotrices, robóticos e industriales sin vibración ni desgaste prematuro.
Torneado Escalonado y Fresado de Estrías: Cómo Mantenemos 0.005 mm de Descentramiento
El descentramiento es el enemigo de la vida útil de la caja de cambios. Un eje con 0.02 mm de descentramiento provoca que los dientes del engranaje se carguen de manera desigual, generando ruido y calor. Eliminamos esto torneando escalonadamente entre centros, no en un mandril. Ambos extremos del eje reciben agujeros de centro de precisión (ángulo incluido de 60 grados, rectificados a 0.002 mm de redondez). Luego torneamos cada diámetro en una sola configuración en un DMG Mori NLX 2500. Para estrías, utilizamos fresado de generación CNC o Whirling (Leistritz) para cortar perfiles de involuta con un error de perfil de 0.01 mm. Cada eje se mide en una máquina de redondez Talyrond 365 antes del envío. Resultado típico: 0.005 mm de descentramiento en un eje de 300 mm de longitud, 0.003 mm de redondez en los asientos de rodamiento.
Materiales y Tratamiento Térmico que Utilizamos para Ejes de Caja de Cambios
La elección del material impulsa la capacidad de par y la vida a fatiga. Mecanizamos cuatro calidades estándar, todas provenientes de acerías certificadas en China (certificados de material ISO 9001:2015 incluidos).
20CrMnTi (equivalente a SAE 8620): cementado a 58–62 HRC, profundidad de capa 0.8–1.2 mm. Ideal para cargas de alto impacto en cajas de cambios automotrices.
40Cr (AISI 5140): templado y revenido a 28–32 HRC en el núcleo, luego endurecido por inducción en los asientos a 50–55 HRC. Bueno para par medio y bajo costo.
42CrMo4 (AISI 4140): endurecido en toda su masa a 42–46 HRC. Úselo para reductores industriales de servicio pesado.
Acero inoxidable 17-4PH (H1025): para cajas de cambios de grado alimentario o marinas que requieren resistencia a la corrosión. Dureza 33 HRC, sin tratamiento térmico después del mecanizado.
No subcontratamos el tratamiento térmico. Nuestro horno asociado está a 2 km de la fábrica: ciclos de temple y revenido el mismo día, con un informe de durómetro para cada lote. Si necesita nitruración (48–52 HRC, capa blanca de 0.3 mm) o endurecimiento por inducción en asientos específicos, también lo hacemos internamente.
Dimensiones de Chaveteros y Estrías: Cortados según DIN 5480 o su Plano
Los ejes de caja de cambios fallan en chaveteros y estrías, nunca en el medio de un asiento liso. Cortamos chaveteros en máquinas de brochado horizontal (tolerancia de ancho de 0.005 mm, profundidad de 0.01 mm) o en electroerosión por hilo CNC para chaveteros ciegos. Para estrías, seguimos DIN 5480 (módulo 0.5–6) o ANSI B92.1 (ángulo de presión de 30 grados, raíz plana o raíz de filete). También mecanizamos estrías dentadas (JIS B 1601) para engranajes de ajuste a presión. Cada perfil de diente se inspecciona con un verificador de engranajes (CMM CNC con sonda Renishaw SP25): desviación de perfil ≤0.015 mm, desviación de avance ≤0.012 mm. Si su plano especifica una estría personalizada, la programamos directamente desde el archivo STEP. Sin costo adicional de herramientas para perfiles no estándar.
Acabado Superficial y Equilibrado: Ra 0.4 a 0.8 para Asientos de Rodamiento
Los asientos de rodamiento necesitan Ra 0.4–0.8 µm para prevenir el desgaste por fricción y mantener el ajuste de interferencia adecuado. Logramos esto con insertos CBN a una velocidad de corte de 180 m/min, seguido de una pasada de bruñido con rodillo cuando se requiere: esto comprime la superficie a 0.2 µm Ra y añade una dureza superficial equivalente de 5–8 HRC. Para ejes de alta velocidad (superiores a 3000 rpm), realizamos equilibrado dinámico de grado G2.5 (ISO 1940-1). El equilibrado en dos planos con perforación de corrección es estándar. Los ejes de más de 500 mm de longitud se verifican en rectitud sobre una mesa de granito con comparador de carátula: flecha máxima de 0.02 mm por metro.
Especificación
Rango Estándar
Nuestra Capacidad
Material
20CrMnTi, 40Cr, 42CrMo4, 17-4PH
Cualquier acero o inoxidable (SUS303, SUS304, SUS316)
Diámetro del eje
6 mm – 120 mm
Hasta 200 mm bajo petición
Longitud del eje
20 mm – 600 mm
Hasta 1000 mm (rectitud 0.02 mm/m)
Módulo de estriado
0.5 – 6
DIN 5480, ANSI B92.1, JIS B1601
Dureza (superficial)
50 – 55 HRC
58 – 62 HRC (cementado)
Dureza (núcleo)
28 – 32 HRC
42 – 46 HRC (endurecido en masa)
Descentramiento (total)
0.02 mm
0.005 mm (entre centros)
Acabado superficial (Ra)
1.6 µm
0.4 – 0.8 µm (CBN + bruñido)
Tolerancia de chavetero
±0.02 mm
±0.005 mm (brochado)
Plazo de entrega
25 días
15 días (estándar), 7 días (urgente)
MOQ
50 pzs
Sin MOQ — se acepta 1 pza
Inspección Antes de Cada Envío: Informes CMM y de Dureza
No confiamos en la máquina, confiamos en la medición. Cada eje recibe una inspección completa antes del empaque. Nuestro laboratorio de control de calidad cuenta con una CMM Zeiss CONTURA (precisión de 2.5 µm), un verificador de redondez Mitutoyo, un durómetro Rockwell y un perfilómetro de superficie. Para cada lote, inspeccionamos el 100% de las dimensiones críticas (diámetro del asiento de rodamiento, descentramiento, espesor del diente de la estría) y el 20% de las dimensiones no críticas. Le enviamos por correo electrónico un informe de inspección en PDF con los valores medidos reales, no solo un sello de aprobado/rechazado. Si necesita un PPAP Nivel 3 o un certificado de material de la acería, lo proporcionamos sin costo adicional. Todos los ejes se desbarban, se lavan en un baño de solvente y se recubren con aceite antioxidante antes del empaque. Utilizamos cajas de madera o cajas de cartón corrugado con insertos de espuma: sin metal desnudo tocando metal durante el transporte.
Diseño para Fabricación: Qué Necesitamos en su Plano de Eje de Caja de Cambios
Para cotizar con precisión en 12 horas, envíe un archivo STEP o IGES junto con un plano en PDF. Necesitamos estas cinco especificaciones: calidad del material (o indique "usted elige"), profundidad de dureza superficial, descentramiento total en los asientos de rodamiento, estándar de estriado (DIN/ANSI/JIS) y acabado superficial en las superficies de sellado. Si no lo especifica, usamos por defecto 20CrMnTi cementado a 58–62 HRC, 0.8 Ra, 0.02 mm de descentramiento, y le informaremos si es excesivo. También señalamos problemas de diseño de forma gratuita: paredes delgadas que se deformarán durante el tratamiento térmico, esquinas afiladas que se agrietarán bajo el par, o tolerancias de estriado más ajustadas de lo necesario. Por ejemplo, una tolerancia de profundidad de chavetero de ±0.01 mm triplica el costo de mecanizado: ±0.03 mm funciona en el 95% de las aplicaciones. Le enviamos un informe DFM con nuestras recomendaciones antes de cortar cualquier metal. Esto es parte de la fabricación de precisión, hecha en China con un proceso transparente, no una caja negra.
Pedidos Urgentes y Ejes Prototipo: Sin MOQ, Vía Rápida de 7 Días
No necesita pedir 500 ejes para obtener nuestra atención. Aceptamos sin MOQ: un solo eje prototipo es suficiente. Para prototipos, utilizamos las mismas máquinas y la misma inspección que en las series de producción, por lo que el prototipo es una representación fiel de la calidad de producción en masa. La única diferencia es el tiempo de configuración: un eje único tarda 3 días en mecanizarse e inspeccionarse. Si está en una crisis (una línea detenida, un proveedor que falló), ofrecemos una vía rápida de 7 días para cantidades de hasta 50 pzs. Esto incluye obtención de material, mecanizado, tratamiento térmico e inspección final. El costo es un recargo del 30% sobre el precio estándar, pero recibe una fecha de entrega firme por escrito. Hemos hecho esto para un fabricante alemán de brazos robóticos y un fabricante estadounidense de equipos agrícolas en los últimos 12 meses. Ambos ordenaron cantidades de producción después del trabajo urgente.
¿Cuál es la cantidad mínima de pedido para ejes de caja de cambios mecanizados CNC?
Sin MOQ: aceptamos un solo eje prototipo o una serie de producción de 10,000 piezas con estándares de calidad e inspección idénticos.
¿Pueden personalizar estrías y chaveteros según mi plano?
Sí, mecanizamos cualquier perfil de estriado (DIN, ANSI, JIS, personalizado) y cualquier geometría de chavetero directamente desde su archivo STEP, sin cargo adicional por herramientas para perfiles no estándar.
¿Cómo controlan la calidad en pedidos de ejes de caja de cambios de alto volumen?
Utilizamos SPC: inspección de la primera pieza en una CMM, luego verificación en proceso cada 20 piezas, y una verificación final del 100% del descentramiento en una máquina Talyrond, con un informe en PDF enviado por correo electrónico.
¿Cuál es su plazo de entrega para un pedido de 100 piezas de ejes de caja de cambios?
El plazo estándar es de 15 días desde la aprobación del plano, incluido el tratamiento térmico y el equilibrado, pero podemos reducirlo a 7 días con un recargo del 30% por vía rápida.
Antes de especificar materiales o tolerancias, lea nuestra guía de selección de herramientas de corte CNC para comprender cómo la geometría de la herramienta afecta el acabado superficial, y nuestra guía de tolerancias de mecanizado CNC para ver qué especificaciones añaden costo sin añadir rendimiento. Ambas están escritas para ingenieros en activo, no