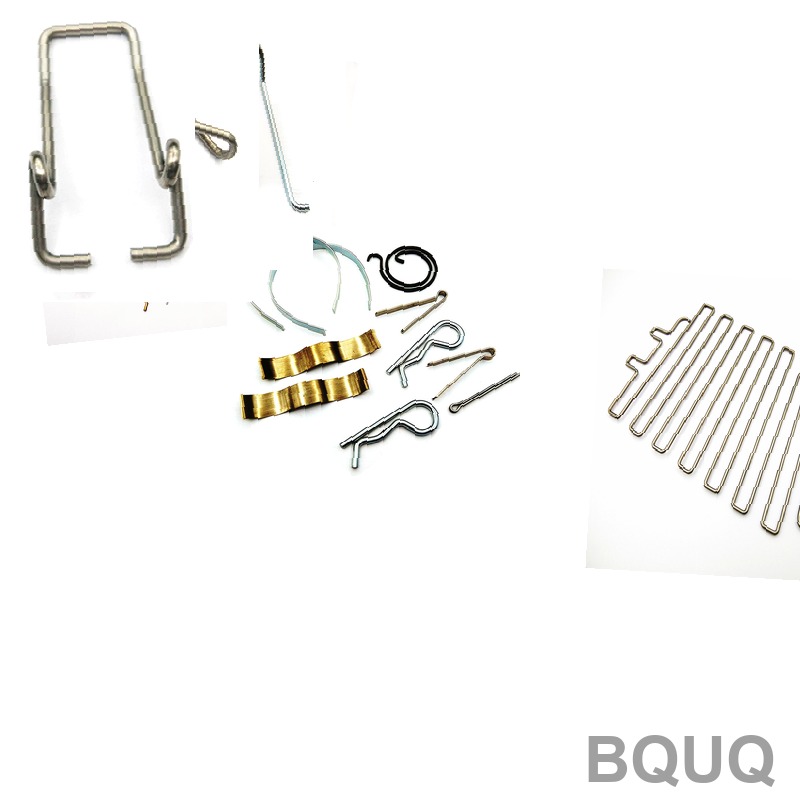
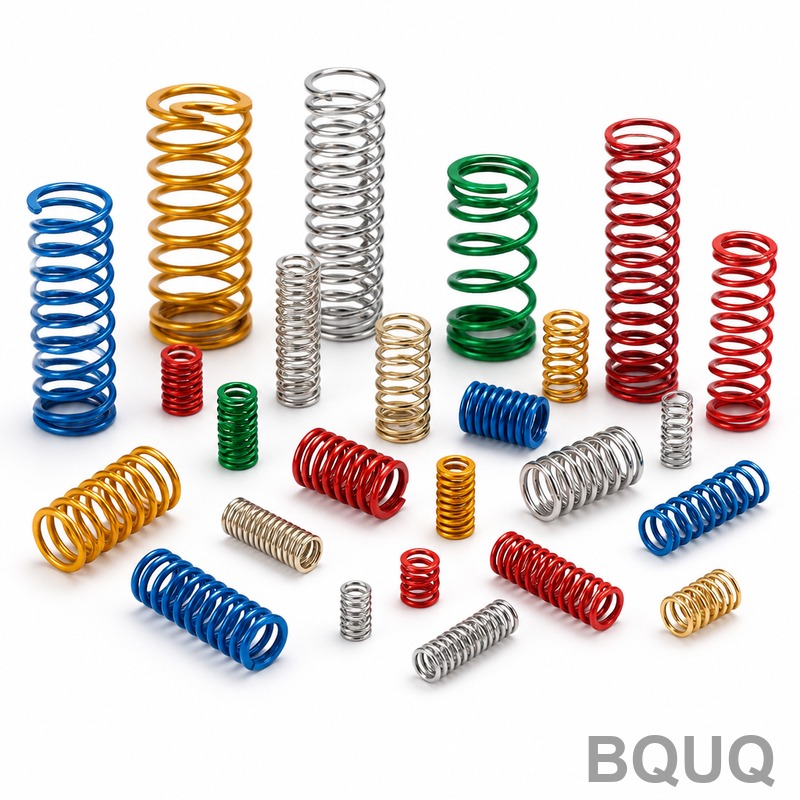
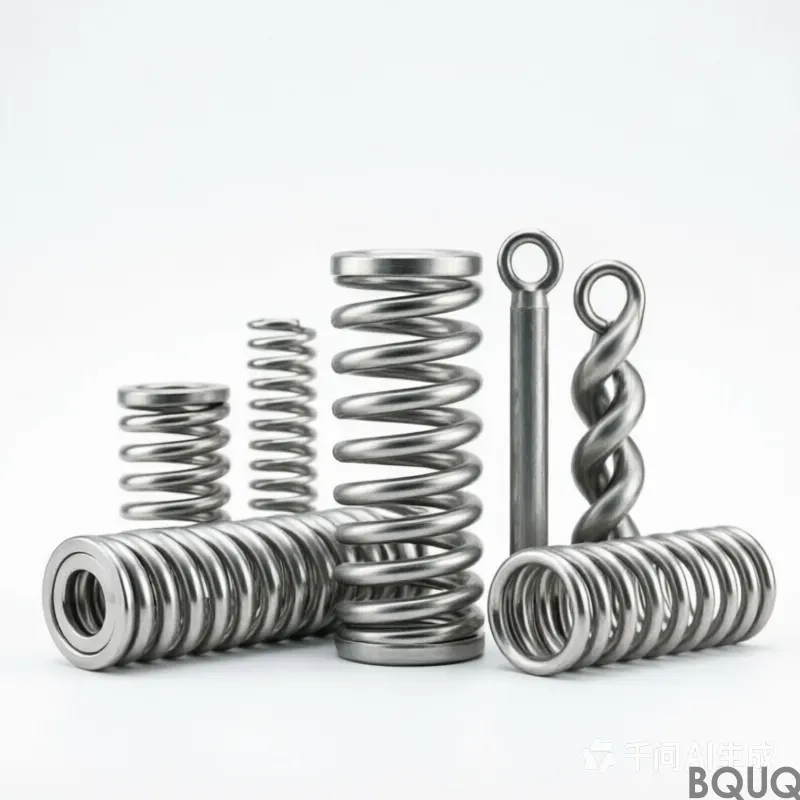
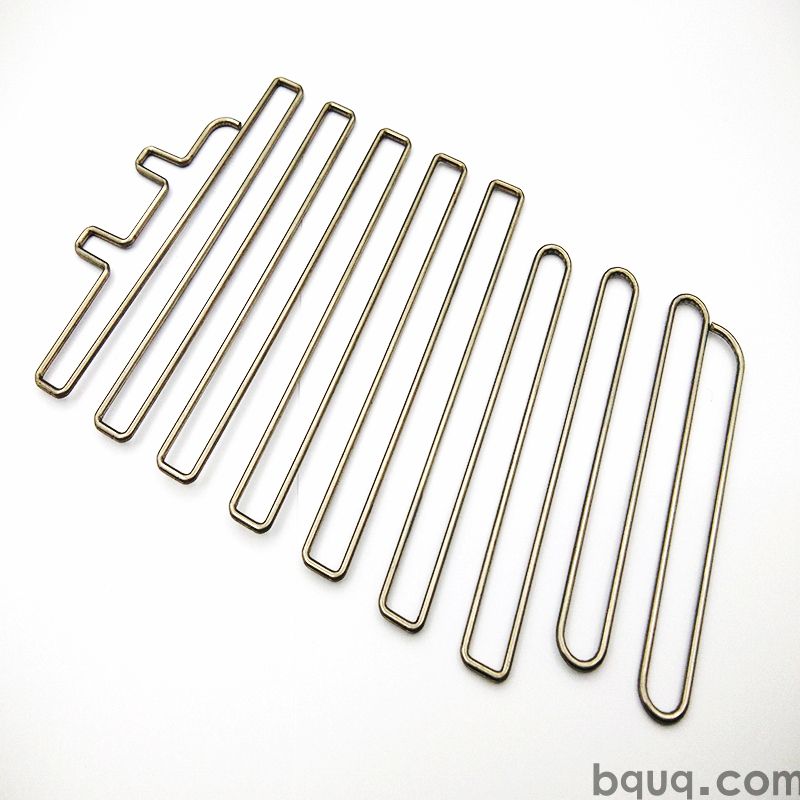
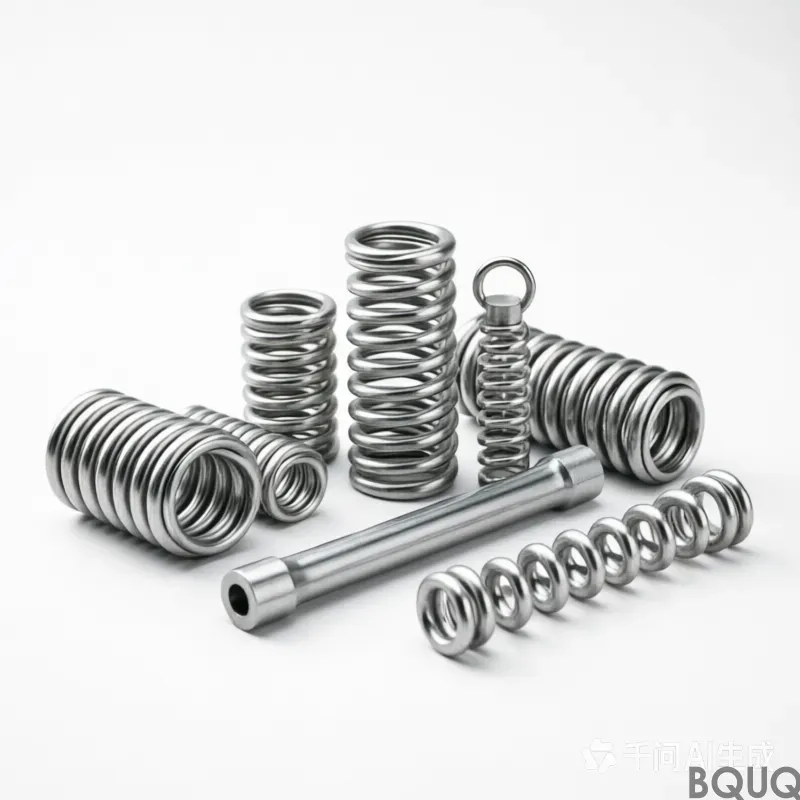
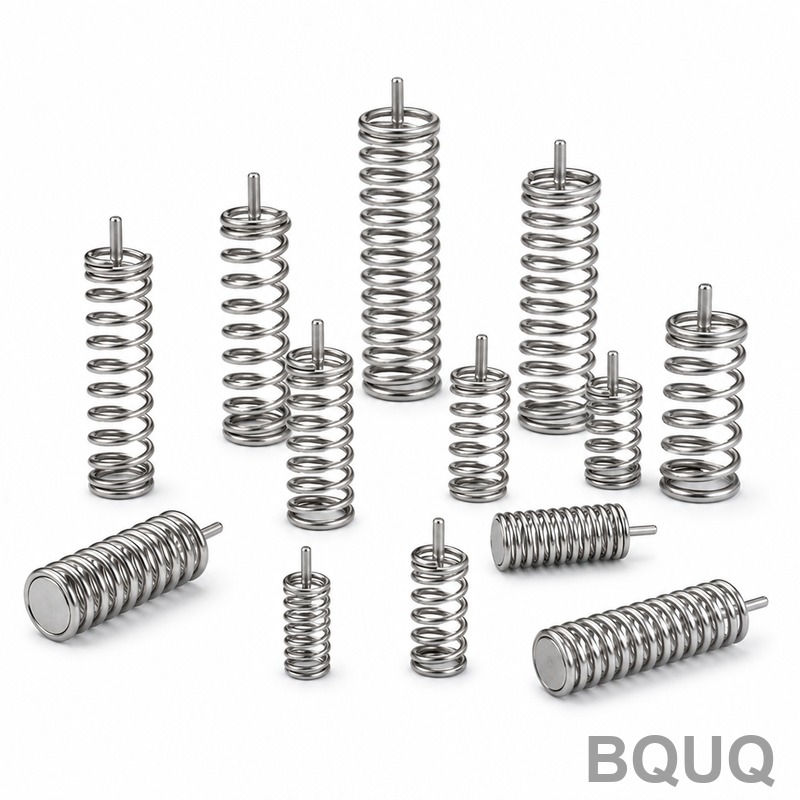
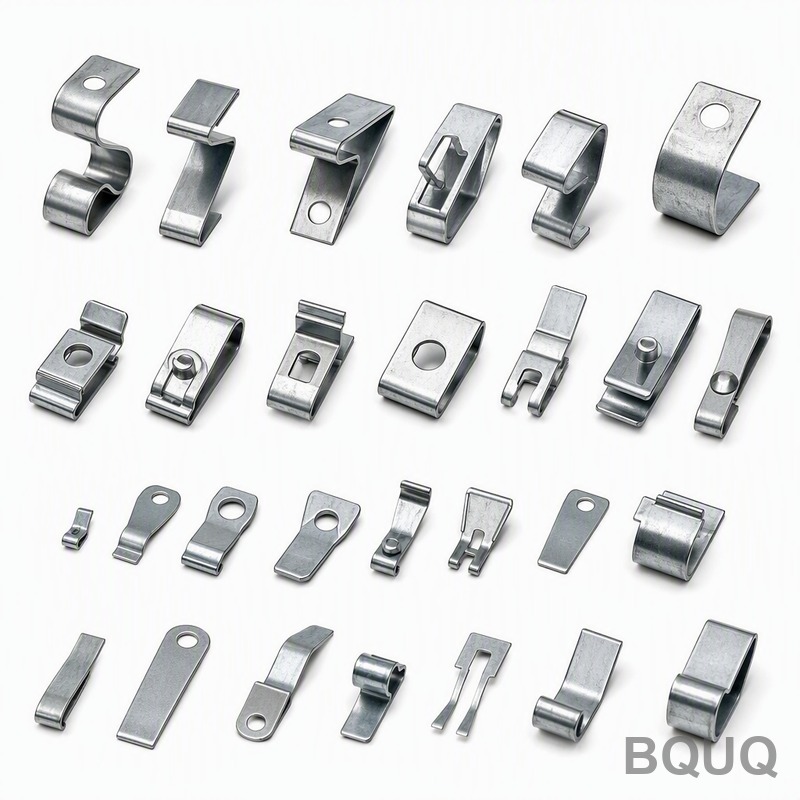
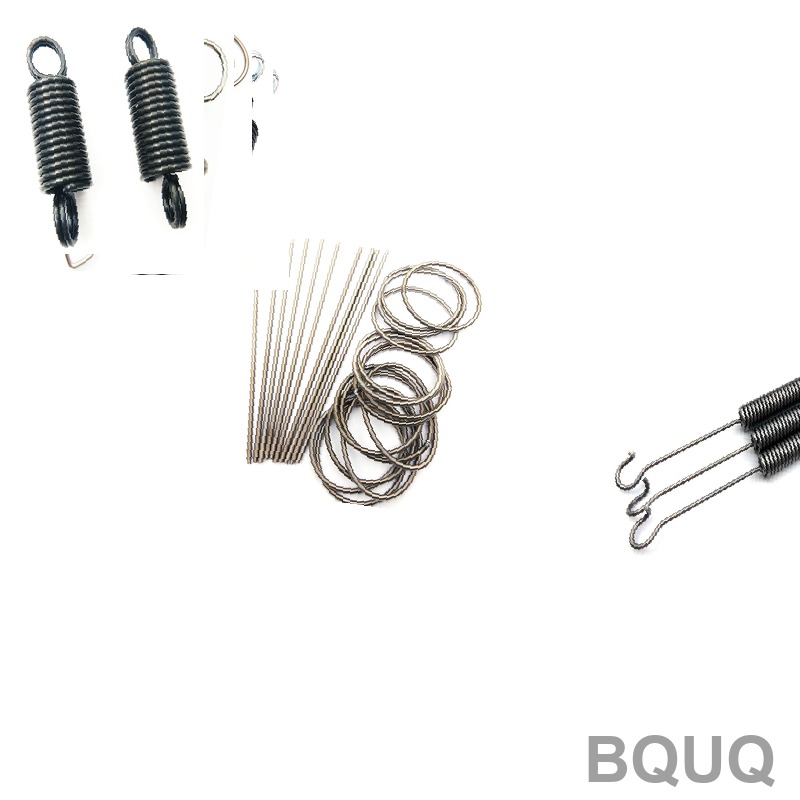
Un kit surtido de resortes de compresión se estampa en una sola pasada, de modo que cada paso de aleta se mantiene dentro de tolerancia a lo largo de una serie, con la planitud obtenida directamente de la herramienta y un rendimiento de ΔT = 60 K aplicado como estándar. La geometría de base y aletas en una sola pieza elimina las uniones soldadas y las capas adhesivas, acortando la trayectoria térmica. El utillaje funciona de forma repetible y el ciclo alimenta una línea, por lo que el coste de la pieza deja de escalar con la complejidad.
Funcionando a , este kit surtido de resortes de compresión se prensa con utillaje de con repetibilidad . proporciona a ΔT = 60 K, y se aplica como estándar.
Enfoque de diseño y proceso
El estampado proporciona un perfil de aleta repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola pasada, por lo que el paso se mantiene dentro de a lo largo de una serie de .
Dado que la base y las aletas se prensan como una sola pieza, no hay ninguna unión soldada que pueda fallar. La planitud de en la cara de montaje se obtiene directamente de la herramienta, lo que mantiene uniforme el contacto de la interfaz térmica.
Una sola pasada de conforma todo el kit surtido de resortes de compresión, por lo que el coste de la pieza deja de escalar con la complejidad. El utillaje funciona , y el ciclo de alimenta una línea de .
La geometría de una sola pieza elimina la capa adhesiva que se encuentra en los refrigeradores de dos partes, acortando la trayectoria térmica. No hay nada entre y el flujo de aire excepto la propia superficie estampada.
El acabado de se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
El material estándar es , suministrado con . Para aplicaciones en las que la exposición del aislador de vibraciones sea una preocupación, recomendamos la opción pasivada; cuando la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
Las dimensiones generales se mantienen en ±0.5 mm, con características críticas como especificadas por separado. La geometría conformada hereda una repetibilidad del utillaje de , y la posición de los orificios se mantiene en . Las clases más ajustadas requieren una operación de prensado adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
Cada lote incluye un informe CMM de . Registramos planitud, paso, espesor de base y posición de orificios, y marcamos cualquier valor fuera de ±0.5 mm antes de que salga de la línea.
La trazabilidad del lote va desde la bobina hasta la caja: el número de colada, el rango de carrera de prensado y el registro de inspección permanecen adjuntos, de modo que cualquier incidencia en campo puede vincularse a una corrida específica.
La planitud se mide sobre granito y no sobre fundición, porque a se lee de forma diferente en una placa que no ha sido rectificada. Los registros conservan ambas lecturas.
La contención final es . Cada caja se etiqueta con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años conforme al archivo ISO9001.
Dónde se utiliza esta pieza
Para conjuntos de aisladores de vibración, la cara de montaje importa tanto como la clasificación térmica: determina si el material de interfaz térmica se distribuye de manera uniforme o se acumula en un extremo.
Los clientes de aisladores de vibración normalmente especifican por motivos de corrosión y luego mantienen el plano a ±0,5 mm. La línea absorbe el volumen sin una segunda fuente.
Cuando un kit surtido de resortes de compresión opera a volúmenes de aisladores de vibración, la consistencia pieza a pieza determina las devoluciones en campo. En una tirada mantiene la curva térmica dentro de una banda.
Los diseños de aisladores de vibración suelen operar con una trayectoria de aire forzado de 2,0 m/s. A significa que el aislador de vibración puede mantener su objetivo con una potencia de ventilador por debajo del límite acústico.
¿Cuál es la cantidad mínima de pedido para este kit surtido de resortes de compresión?
La MOQ es de 500 unidades para una tirada de prototipo y 5000 unidades para producción. Por debajo de la cantidad de prototipo, la amortización del utillaje domina el coste unitario, por lo que cotizamos la vía de muestra en su lugar: .
¿Pueden personalizar el kit surtido de resortes de compresión para nuestra aplicación?
Sí. Envíenos un plano o una muestra y le devolvemos una nota DFM en un plazo de 3 días hábiles. La mayoría de las personalizaciones de aisladores de vibración cambian , o el patrón de taladros, y los tres son cambios de utillaje sobre la prensa existente en lugar de una máquina nueva.
¿Cuál es el plazo de entrega para el kit surtido de resortes de compresión?
El prototipo es de 10 días hábiles desde la aprobación del plano; la producción es de 20 días hábiles después de la firma de la primera pieza. El utillaje para una pieza nueva requiere . Cotizamos , y el flete marítimo a Europa tarda aproximadamente de 25 a 30 días tras la reserva.
Las dimensiones generales se ajustan a ±0,5 mm; las críticas, como , se mantienen por separado. Las características conformadas heredan la repetibilidad del utillaje de . Si su plano requiere mayor precisión, indíquelo antes del utillaje para que podamos planificar la operación de prensa adicional.
¿Cuál es la planitud en la cara de montaje?
medida en . Esta es la cifra que importa para el aislador de vibración, porque la almohadilla térmica necesita un contacto uniforme. Si su ensamblaje necesita mejor, díganoslo y podemos añadir una operación de rectificado.
Cómo fabricamos y enviamos
Suministro directo desde Dongguan: materia prima en rollo, conformado, tratamiento superficial e inspección se realizan en un mismo edificio, por lo que la planitud se verifica antes de embalar la pieza.
Nuestra experiencia en aisladores de vibración se remonta al primer programa de utillaje en 2015. Esa trayectoria es la razón por la que la norma y ±0,5 mm son conservadores en lugar de optimistas.
La producción funciona con ciclos con visión en línea en . Eso es lo que hace creíble un compromiso en temporada alta.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Acero para resortes estándar, acabado pasivado disponible para exposición a aisladores de vibración
Tolerancia
Paso de aletas mantenido dentro de tolerancia a lo largo de una serie; planitud en la cara de montaje obtenida directamente del utillaje
Plazo de entrega
Las corridas de utillaje son repetibles y el ciclo alimenta una línea; plazo de entrega confirmado al realizar el pedido
MOQ
Confirmado al realizar el pedido según la configuración del kit
Capacidad
Línea de estampación de embutición simple; el coste de la pieza deja de escalar con la complejidad
Selección / comparación
Opción
Ideal para
Compromiso
Kit estampado de una pieza
Perfil de aletas repetible, contacto uniforme en la interfaz térmica
Requiere utillaje dedicado
Alternativa extruida
Perfiles sencillos
No puede mantener la repetibilidad del paso de aletas
Enfriador de dos piezas soldado por brazing
Bajo coste de utillaje
La unión soldada puede fallar; trayectoria térmica adicional
Enfriador unido con adhesivo
Montaje sencillo
La capa de adhesivo interrumpe la trayectoria térmica
Acabado pasivado
Exposición a aisladores de vibración
La conductividad puede ser inferior a la de una superficie desnuda
Alternativa mecanizada
Geometrías complejas
Protección frente a corrosión interrumpida en las raíces de las aletas
Proceso / inspección
Etapa
Control
Registro
Estampado
Un solo golpe conforma el kit completo; el troquel conforma cada aleta en un solo golpe
Paso dentro de tolerancia durante toda la serie
Planitud
Obtenida directamente de la herramienta en la cara de montaje
Contacto de interfaz térmica uniforme
Integridad de unión
Base y aletas de una sola pieza; sin unión soldada
Sin unión que pueda fallar
Acabado
Aplicado después del conformado
Protección anticorrosión no interrumpida en las raíces de las aletas
Inspección previa al envío
Inspección antes de cada envío
Registro de inspección conservado
Preguntas frecuentes
¿Para qué se utiliza un kit surtido de resortes de compresión?
Se utiliza donde importan un paso de aletas repetible y un contacto de interfaz térmica uniforme. La geometría estampada de una sola pieza mantiene la planitud directamente desde la herramienta y funciona a ΔT = 60 K como estándar, sin unión soldada ni capa adhesiva en la trayectoria térmica.
¿Cómo se controla el paso de las aletas durante el estampado?
El troquel conforma cada aleta en un solo golpe, por lo que el paso se mantiene dentro de tolerancia durante toda la serie. Dado que la base y las aletas se prensan como una sola pieza, no hay unión soldada que pueda fallar y la planitud en la cara de montaje se obtiene directamente de la herramienta.
¿Qué opciones de material y acabado superficial están disponibles?
El material estándar se suministra con acabado estándar. Para aplicaciones en las que la exposición del aislador de vibraciones sea una preocupación, recomendamos la ruta de pasivado. Cuando la conductividad importa más que la protección contra la corrosión, se prefiere el acabado estándar. El acabado se aplica después del conformado.
¿Por qué elegir un kit estampado de una sola pieza en lugar de un enfriador soldado por brasaje o unido con adhesivo?
El estampado proporciona un perfil de aleta repetible que la extrusión no puede mantener, y la geometría de una sola pieza elimina la capa de adhesivo presente en los enfriadores de dos partes, acortando la trayectoria térmica. No hay una junta soldada por brasaje que pueda fallar, y el costo de la pieza deja de escalar con la complejidad.
El kit proporciona ΔT = 60 K y se aplica como estándar. La geometría estampada de una sola pieza mantiene uniforme el contacto de la interfaz térmica porque la planitud en la cara de montaje se mantiene directamente desde el utillaje, sin nada entre la superficie y el flujo de aire excepto la propia superficie estampada.
¿Cómo se inspecciona el kit antes del envío?
La inspección se realiza antes de cada envío. Los controles cubren el paso de aleta dentro de tolerancia a lo largo de la serie, la planitud en la cara de montaje mantenida desde el utillaje, y el acabado aplicado después del conformado para que la protección contra la corrosión no se corte en las raíces de las aletas.
¿Cuáles son las capacidades de utillaje y producción?
El utillaje funciona de forma repetible y el ciclo alimenta una línea. Una sola carrera conforma todo el kit surtido de resortes de compresión, por lo que el costo de la pieza deja de escalar con la complejidad. El troquel conforma cada aleta en una sola carrera, manteniendo el paso dentro de tolerancia a lo largo de una serie.