
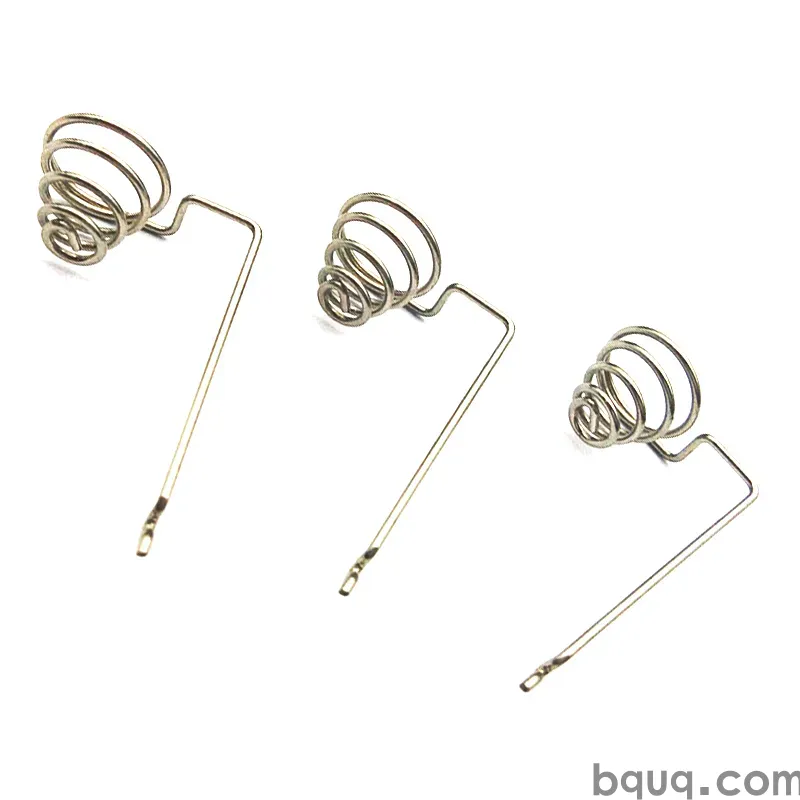
Piezas estampadas para interruptores reed y sensores
Respuesta breve: Las piezas estampadas para interruptores reed y sensores son componentes metálicos de espesor delgado — láminas reed, marcos de terminales, almohadillas de contacto, carcasas y clips de montaje — producidos en troqueles progresivos a partir de fleje de 0.05–0.50 mm. Los parámetros críticos son la planitud de la lámina (típicamente 0.02 mm o mejor), la consistencia del entrehierro de contacto (±0.02 mm indicativo), la altura de rebaba inferior a 0.02 mm y el espesor de recubrimiento controlado en la zona de contacto. BQUQ estampa estas piezas en cuatro líneas de producción en una fábrica ISO9001 en Dongguan, mantiene ±0.005 mm en insertos de troquel mecanizados por CNC y devuelve una cotización en 12 horas laborables con MOQ flexible.
Los interruptores reed y los sensores pequeños parecen simples desde el exterior: una envoltura de vidrio o plástico, dos o tres láminas metálicas, un par de terminales. En el interior, el dispositivo vive o muere por piezas metálicas estampadas con tolerancias que la mayoría de la gente nunca ve. Un interruptor reed que falla después de 200,000 operaciones generalmente no falló por el vidrio. Falló porque una lámina estaba 0.03 mm fuera de planitud, porque el recubrimiento de contacto era 0.4 µm más delgado en un lado, o porque una rebaba en el borde de un marco de terminales liberó una partícula en el entrehierro.
Este artículo cubre lo que los compradores e ingenieros de diseño deben especificar al abastecerse de piezas estampadas para interruptores reed y componentes de sensores, cómo se controla el proceso de estampado y dónde se encuentran las verdaderas compensaciones entre costo y calidad.
¿Qué se considera una "pieza estampada para interruptor reed"?
El interruptor reed en sí es un ensamblaje, pero la mayor parte de su contenido metálico está estampado. Las piezas estampadas típicas de esta familia incluyen:
- Láminas reed — láminas planas, delgadas y ferromagnéticas (generalmente aleación de níquel-hierro) que se flexionan para cerrar el entrehierro de contacto.
- Almohadillas de contacto / remaches de contacto — zonas de contacto de metal precioso o recubiertas, a veces estampadas como una almohadilla acuñada en la propia lámina.
- Marcos de terminales — la tira portadora que sostiene las láminas, los terminales y a veces la envoltura de vidrio durante el ensamblaje.
- Terminales y pines de sensor — la interfaz eléctrica para paquetes de sensores de efecto Hall, reed, inductivos y ópticos.
- Carcasas, soportes y clips de montaje — chapa metálica estampada que posiciona el sensor en el producto final.
En producción de alto volumen, estas piezas casi siempre se fabrican en un troquel progresivo, donde el fleje se alimenta a través de una secuencia de estaciones: corte, punzonado, acuñado, conformado y, a veces, ensamblaje o separación dentro del troquel.
Por qué la lámina reed es la pieza más difícil
Una lámina reed debe hacer tres cosas a la vez: flexionarse de manera repetible, conducir corriente y colocarse en una posición precisa dentro de la envoltura. Esa combinación impulsa la pila de tolerancias:
| Característica de la lámina | Requisito típico | Por qué importa |
|---|---|---|
| Espesor | 0.10–0.25 mm, ±0.01 mm | Define la constante elástica y la sensibilidad de activación |
| Planitud | 0.02 mm o mejor | Evita la deriva del entrehierro a lo largo de la vida útil |
| Curvatura / comba | < 0.05 mm por 10 mm | Mantiene el entrehierro paralelo |
| Altura de rebaba | < 0.02 mm | Evita la generación de partículas y cortocircuitos |
| Recubrimiento de la zona de contacto | 0.5–3.0 µm Au o Ag, controlado | Resistencia de contacto y desgaste |
| Longitud de la lámina | ±0.05 mm típico | Consistencia de amperios-vuelta de activación |
Esos números son indicativos para interruptores reed de señal pequeña. Las piezas de mayor confiabilidad o mayor frecuencia los ajustan aún más, y el costo del utillaje aumenta en consecuencia.
¿Cómo se produce realmente una pieza estampada para interruptor reed?
El proceso es una cadena, y cada eslabón puede mover la tolerancia final.
1. Selección del fleje y control de entrada
Las láminas reed suelen ser aleaciones de níquel-hierro (NiFe) como la aleación 52 o la aleación 42, elegidas por un coeficiente de expansión térmica predecible y permeabilidad magnética. Los terminales de sensor son más a menudo latón, bronce fosforoso, cobre berilio o cobre-níquel-silicio. La tolerancia de espesor en la bobina entrante es el primer lugar donde se gana o se pierde precisión: una bobina que varía ±0.015 mm a lo ancho de su ancho producirá láminas que varían en constante elástica sin importar cuán bueno sea el troquel.
2. Diseño del troquel y mecanizado de insertos
El troquel define la geometría. Para láminas reed, las estaciones críticas son el perfil de corte, la estación de acuñado o embutido que define la almohadilla de contacto y cualquier estación de conformado que introduzca una curvatura controlada. Los insertos y punzones del troquel a menudo se cortan por electroerosión de hilo y luego se terminan en un centro de mecanizado CNC a ±0.005 mm, que es lo que BQUQ hace internamente para que las correcciones del troquel no esperen a un proveedor externo.
3. Estampado y monitoreo dentro del troquel
Una línea de estampado progresivo bien gestionada para piezas reed opera con:
- Precisión de alimentación del fleje de ±0.01 mm o mejor
- Monitoreo de tonelaje o fuerza en las estaciones de acuñado y corte
- Controles dimensionales regulares de primera pieza y en proceso
- Lubricación controlada, porque el espesor de la película de aceite cambia la profundidad de acuñado
4. Recubrimiento y post-procesamiento
El recubrimiento es donde muchas piezas reed y de sensor fallan silenciosamente. El oro, la plata, el paladio-níquel y el estaño se comportan de manera diferente en fleje delgado, y la zona de contacto a menudo necesita recubrimiento selectivo o puntual en lugar de recubrimiento de superficie completa. El enmascaramiento, el recubrimiento en barril versus el recubrimiento carrete a carrete y el riesgo de recubrir una rebaba son variables reales: los mismos problemas cubiertos en recubrimiento de contactos de resortes estampados.
5. Separación, limpieza y empaque
Las piezas que se separan dentro del troquel llegan limpias y desenredadas. Las piezas que se pulen en tambor o se terminan por vibración pueden recoger polvo del medio y dañar los bordes. Para las láminas reed, la planitud del empaque importa tanto como la planitud de fabricación: una lámina perfecta en la prensa puede doblarse por una bolsa descuidada.
Tolerancia y capacidad: ¿qué debe especificar realmente un comprador?
El error de abastecimiento más común es sobreespecificar todo. Ajustar una tolerancia que no afecta la función aumenta el costo del utillaje, ralentiza la prensa y aumenta la tasa de desperdicio sin mejorar el dispositivo.
| Parámetro | Holgado / no crítico | Funcional / especificar esto | Impulsor de costo |
|---|---|---|---|
| Longitud de la lámina | ±0.10 mm | ±0.05 mm | Precisión del troquel, alimentación del fleje |
| Planitud de la lámina | 0.05 mm | 0.02 mm | Enderezado, acuñado, manipulación |
| Altura de rebaba | < 0.05 mm | < 0.02 mm | Intervalo de mantenimiento del troquel |
| Espesor de recubrimiento | ±50% | ±20% en la zona de contacto | Método de recubrimiento, enmascaramiento |
| Entrehierro de contacto (ensamblado) | ±0.05 mm | ±0.02 mm | Pila de lámina + envoltura |
| Acabado superficial en el contacto | Como estampado | Controlado, sin rebaba de enrollamiento | Diseño de la estación de acuñado |
Una regla práctica: especifique tolerancias ajustadas solo en las dos o tres características de las que depende el rendimiento eléctrico del dispositivo. Todo lo demás debe ser "como estampado, con rebaba controlada".
Dónde encaja ±0.005 mm
±0.005 mm es una tolerancia realista de mecanizado CNC para insertos de troquel, punzones y calibres, no una tolerancia de estampado general. Importa porque determina con qué precisión se puede corregir el troquel cuando una corrida se desvía. Un troquel que solo se puede ajustar en pasos de 0.02 mm siempre producirá piezas que se dispersan más que un troquel ajustable en pasos de 0.005 mm. Más sobre esto en tolerancias de estampado de alta precisión.
Materiales y recubrimiento para contactos de reed y sensores
| Material | Uso típico | Notas |
|---|---|---|
| Aleación 52 / aleación 42 (NiFe) | Láminas reed | Expansión térmica adaptada, respuesta magnética |
| Bronce fosforoso | Terminales de sensor, resortes | Buena vida a la fatiga, conductividad moderada |
| Cobre berilio | Resortes de sensor de alto ciclo | Mejor fatiga, requiere manipulación cuidadosa |
| Latón | Terminales generales, soportes | Bajo costo, fácil de recubrir |
| Cobre-níquel-silicio | Terminales de precisión | Buen equilibrio resistencia + conductividad |
| Acero inoxidable 301/304 | Carcasas, clips, soportes | Resistencia a la corrosión, opciones de temple para resorte |
Las opciones de recubrimiento siguen la física del contacto. El oro es estándar para contactos de señal de bajo nivel donde las películas de óxido romperían el circuito. La plata ofrece menor resistencia pero sulfuros en el ambiente. El estaño es barato y soldable pero forma bigotes con el tiempo. El paladio-níquel se sitúa entre el oro y la plata en costo y rendimiento.
Inspección: ¿cómo se demuestra que las piezas son buenas?
Las piezas reed y de sensor son pequeñas, delgadas y fácilmente dañadas por la propia medición. Los buenos planes de inspección combinan:
- Medición óptica / de visión para perfil, entrehierro y rebaba, sin contacto
- Ensayos de fuerza-desplazamiento por muestreo para confirmar la constante elástica
- Espesor de recubrimiento por XRF en puntos definidos de la zona de contacto
- Planitud sobre una superficie de granito o por escaneo láser
- Ensayos funcionales de activación / desactivación en muestras ensambladas donde el cliente lo permita
La frecuencia de muestreo debe estar ligada al proceso, no a un calendario. Una prensa estable con un troquel maduro podría necesitar controles cada hora; un troquel nuevo con una aleación nueva necesita muchos más hasta que se demuestre la capacidad.
Realidades de costo, MOQ y plazo de entrega
Las piezas estampadas para reed y sensores suelen ser artículos de alto volumen, pero no siempre. Los ingenieros de diseño que prototipan un sensor a menudo necesitan 500 piezas, no 500,000. La economía está impulsada por el utillaje, no por el precio unitario:
- El utillaje es el costo inicial dominante. Un troquel progresivo simple de 3–5 estaciones para un soporte es modesto; un troquel de 10–15 estaciones con acuñado, ensamblaje dentro del troquel y características de recubrimiento selectivo es una inversión seria.
- El precio unitario cae abruptamente con el volumen porque el tiempo de prensa es fijo por golpe.
- El MOQ puede ser flexible cuando el troquel ya existe o cuando la pieza se puede ejecutar en una plataforma de troquel compartida.
- El plazo de entrega se divide en plazo de utillaje y plazo de producción. El utillaje suele dominar.
BQUQ cotiza en 12 horas laborables y opera cuatro líneas de producción en una fábrica en Dongguan, por lo que una lámina reed, su marco de terminales y el soporte de montaje se pueden abastecer juntos en lugar de tres proveedores con tres pilas de tolerancias.
Reglas de diseño que evitan problemas costosos
Una lista de verificación breve antes de liberar un plano de estampado de reed o sensor:
1. Mantenga la almohadilla de contacto en un solo plano: evite conformar a través de la zona de contacto.
2. Coloque un radio generoso en cada doblez; las esquinas internas afiladas se agrietan en aleaciones NiFe.
3. Especifique la dirección y la altura de la rebaba, no solo "desbarbar".
4. Evite cuellos estrechos entre la tira portadora y la pieza donde el fleje debe sobrevivir al acuñado.
5. Defina el dato para la medición de planitud; de lo contrario, la medición no es reproducible.
6. Indique el espesor de recubrimiento en la zona de contacto por separado del resto de la pieza.
7. Solicite un informe de inspección de primera pieza con números reales, no solo aprobado/rechazado.
Preguntas frecuentes
P: ¿Cuál es la tolerancia más ajustada alcanzable en láminas estampadas para interruptores reed?
R: En fleje delgado de NiFe, ±0.02 mm en longitud de lámina y 0.02 mm de planitud son tolerancias de producción realistas, con valores más ajustados posibles en características seleccionadas a mayor costo. Los insertos del troquel en sí se pueden mecanizar a ±0.005 mm, lo que da el margen de corrección para mantener la tolerancia de la pieza. Cualquier cosa más ajustada que ±0.01 mm en una lámina estampada debe justificarse por el rendimiento medido del dispositivo, no por costumbre.
P: ¿Qué material es mejor para las láminas de interruptores reed?
R: Las aleaciones de níquel-hierro como la aleación 52 son la elección estándar porque su coeficiente de expansión térmica coincide con la envoltura de vidrio y su permeabilidad magnética da un comportamiento de activación predecible. El espesor típicamente va de 0.10–0.25 mm. Para terminales y resortes de sensor, el bronce fosforoso o el cobre berilio suelen ser mejores porque la vida a la fatiga y la conductividad importan más que la respuesta magnética.
P: ¿Cómo se controlan las rebabas en contactos de sensores estampados pequeños?
R: El control de rebabas comienza en el troquel: holgura correcta entre punzón y matriz, bordes de corte afilados y un intervalo de mantenimiento basado en el número de golpes en lugar del desgaste visible. Una estación de acuñado o rasurado puede aplanar o eliminar la rebaba de enrollamiento. La inspección por visión en proceso luego confirma la altura de rebaba, típicamente mantenida por debajo de 0.02 mm para piezas reed y de sensor donde las partículas sueltas causarían contacto intermitente.
P: ¿Se pueden estampar láminas reed y marcos de terminales en un solo troquel progresivo?
R: Sí, y a menudo es el mejor enfoque. Ejecutar láminas, marcos de terminales y cualquier soporte pequeño en un solo troquel mantiene consistente la relación de tolerancias entre ellos, reduce la manipulación y reduce el número de puntos de inspección de entrada. La contrapartida es un troquel más complejo y un plazo de utillaje más largo, que solo se amortiza con un volumen significativo.
P: ¿Qué recubrimiento se debe especificar para contactos de señal de bajo nivel?
R: Oro sobre níquel es la respuesta habitual para señales de bajo nivel porque resiste la formación de películas de óxido y sulfuro. El espesor comúnmente es de 0.5–1.5 µm de oro sobre 1–2 µm de níquel, aplicado selectivamente a la zona de contacto para controlar el costo. La plata es una alternativa donde la resistencia de contacto importa más que la estabilidad ambiental, pero necesita una atmósfera controlada o una capa de barrera.
Recursos relacionados
- Acerca de BQUQ y nuestra fábrica en Dongguan: /about/
- Capacidades de estampado metálico personalizado: /custom-metal-stamping/
- Terminales y contactos estampados: /stamping-terminals-contacts/
- Soportes y montajes estampados: /stamping-brackets-mounts/
- Tendencias de la industria: /industry-dynamics/
- Artículos técnicos: /bquq-blog/
- Preguntas frecuentes y casos de estudio: /faq/ | /case/
Autoría del equipo de ingeniería de BQUQ. BQUQ (Dongguan) opera mecanizado CNC (±0.005 mm), estampado metálico, resortes personalizados y producción de disipadores en una fábrica ISO9001. Abastecimiento directo desde Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


