
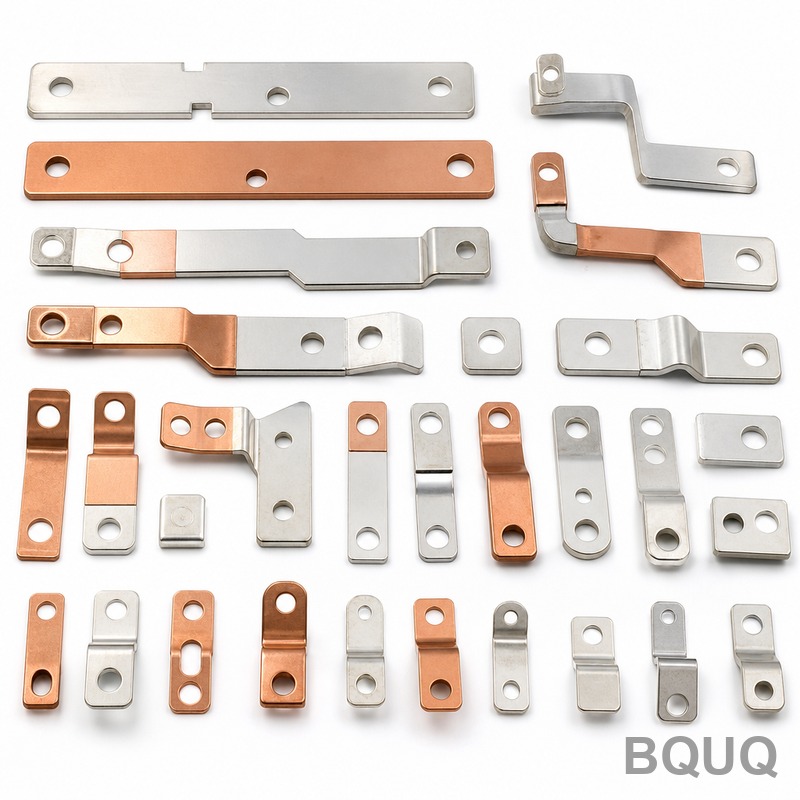
Estampado de alta precisión: mantener tolerancias estrictas en flejes delgados
Respuesta breve: Mantener tolerancias estrictas en flejes delgados se reduce a cuatro cosas: alimentación estable del fleje, un troquel diseñado para el retroceso elástico del material, control térmico y de fuerzas en la prensa, e inspección que coincida con la característica que realmente importa. En flejes de 0,05 mm a 0,50 mm de espesor, un troquel progresivo bien construido que funciona en una prensa térmicamente estable normalmente mantiene ±0,02 mm en características de perfil y ±0,01 mm en paso entre estaciones, con planitud controlada a aproximadamente 0,02 mm por cada 10 mm de longitud. BQUQ mecaniza sus propios insertos de troquel a ±0,005 mm en CNC, que es donde realmente comienza el presupuesto de tolerancia. Por debajo de eso, los límites los marcan la dirección del grano del material, la altura de rebaba y la honestidad con que se mide.
Por qué el fleje delgado es más difícil que la chapa gruesa
La chapa gruesa perdona. Un soporte de acero dulce de 2 mm tiene suficiente sección transversal para que la carga del punzón se distribuya, el material resista la flexión durante la expulsión, y una variación de 0,05 mm en la posición del fleje apenas se note en la pieza terminada. El fleje delgado hace lo contrario: amplifica todo.
A 0,10 mm de espesor, dominan tres efectos:
- El error de posición del fleje se convierte en error de característica. Si el piloto no asienta el fleje dentro de 0,01 mm de la nominal, ese error recae directamente en el perfil de la pieza.
- El retroceso elástico es proporcionalmente mayor. El material delgado se flexiona elásticamente más antes de ceder, por lo que la geometría de corte y conformado del troquel debe compensarse en lugar de copiarse del plano.
- El daño por manipulación es real. Un fleje de aleación de cobre de 0,08 mm puede deformarse por una guía mal ajustada, una rebaba en un rodillo de alimentación o una bobina desenrollada demasiado rápido.
Por eso los contactos estampados de precisión, las rejillas de terminales, el blindaje EMI y las micropiezas de señal se cotizan de forma diferente al trabajo general de chapa metálica. La prensa rara vez es el cuello de botella. La trayectoria del fleje lo es.
Qué controla realmente la tolerancia en un troquel progresivo
Alimentación y pilotaje del fleje
El alimentador fija el paso. Los pilotos fijan la posición. Si el alimentador es inconsistente, el piloto tiene que corregir un objetivo móvil, y la fuerza de corrección se transmite al fleje como deformación.
Una regla útil: la repetibilidad del alimentador debe ser al menos tres veces mejor que la tolerancia de paso que se promete. Si el plano exige ±0,02 mm en el paso, el alimentador necesita repetir dentro de aproximadamente ±0,007 mm. Menos que eso y se depende del piloto para arrastrar el fleje a su sitio, lo que desgasta las puntas de los pilotos y abre lentamente la tolerancia a lo largo de una corrida de producción.
Holgura del troquel y geometría del punzón
La holgura de corte se expresa normalmente como un porcentaje del espesor del material por lado. Para fleje delgado, el porcentaje es pequeño en términos absolutos, lo que significa que la holgura la fija la precisión de rectificado, no el cálculo.
| Material | Rango de espesor | Holgura típica por lado | Notas |
|---|---|---|---|
| Aleación de cobre (C2680, C5191) | 0,05–0,30 mm | 4–6% del espesor | Rebaba baja, cuidado con el redondeo de bordes |
| Bronce fosforoso | 0,08–0,40 mm | 5–7% | Mayor retroceso elástico, más compensación del troquel |
| Acero inoxidable 301/304 | 0,05–0,50 mm | 6–9% | Se endurece por deformación; prever mayor desgaste del punzón |
| Latón | 0,10–0,60 mm | 4–6% | Buena conformabilidad, paso estable |
| Acero niquelado | 0,10–0,40 mm | 5–8% | El recubrimiento puede descascarillarse con alta deformación por cizalladura |
Estos son rangos indicativos para planificación. El número final proviene de una prueba con la bobina real, porque el temple, la dirección del grano y el recubrimiento modifican el resultado.
Compensación del retroceso elástico
Para cualquier característica conformada — un brazo de resorte de contacto, un clip, un radio de doblez — el troquel debe cortarse a una forma que el material no mantendrá, de modo que se relaje hasta el objetivo. En un doblez de 90° en bronce fosforoso de 0,15 mm, es común sobrepasar el doblez de 2 a 5°. En un brazo de resorte conformado, a menudo se especifica la altura libre después del conformado en lugar del ángulo de doblez, porque eso es lo que realmente siente el ensamblaje del cliente.
Aquí es donde el diseño de fuerza de contacto estampado y el trabajo de tolerancias se superponen. Un brazo de contacto que es 0,03 mm demasiado largo puede pasar una verificación dimensional y aun así fallar una prueba de fuerza.
Estabilidad térmica y de la prensa
Una prensa mecánica que funciona a 300 golpes por minuto genera calor en el bastidor, los rodamientos y el propio troquel. Durante la primera hora de una corrida, la altura de cierre puede desviarse unos micrómetros. En fleje delgado esa desviación es visible en las piezas.
Controles prácticos:
- Ejecutar un período de calentamiento y volver a verificar la primera pieza antes de liberar la producción.
- Monitorear la temperatura del fleje si la bobina se alimenta desde un almacén frío a un taller cálido.
- Usar enfriamiento del troquel o un refrigerante de temperatura controlada en herramientas progresivas de alta velocidad.
- Reverificar las dimensiones críticas al inicio, en medio y al final de cada turno, no solo en la configuración.
Capacidad de tolerancia: qué es realista
La tabla a continuación refleja la capacidad típica de un troquel progresivo bien mantenido en fleje delgado en un taller térmicamente estable. Trátela como una guía de planificación, no como una garantía: cada pieza tiene su propia característica limitante.
| Característica | Tolerancia típica alcanzable | Factor limitante |
|---|---|---|
| Perfil exterior | ±0,02 mm | Desgaste de punzón y troquel, posición del fleje |
| Diámetro de agujero | ±0,015 mm | Diámetro del punzón, holgura, rebaba |
| Paso entre estaciones | ±0,01 mm | Repetibilidad del alimentador, ajuste del piloto |
| Ángulo de doblez | ±1° | Retroceso elástico, temple del material |
| Altura libre del resorte conformado | ±0,05 mm | Retroceso elástico, variación del espesor del fleje |
| Planitud | 0,02 mm por 10 mm | Tensión residual, memoria de bobinado |
| Altura de rebaba | ≤ 5% del espesor | Holgura, filo del punzón |
La mayor fuente de conversaciones de "no podemos mantener eso" es un plano que especifica una tolerancia de perfil estricta pero deja abiertas la planitud y la rebaba. En fleje delgado, la planitud y la rebaba a menudo determinan el rendimiento del ensamblaje más que el perfil.
Elección del material y su efecto en la tolerancia
La selección del fleje es una decisión de tolerancia. Dos bobinas de la misma aleación de diferentes proveedores pueden comportarse de manera diferente si el temple o la dirección del grano difieren.
Puntos clave:
- La dirección del grano importa. Los dobleces realizados transversalmente a la dirección de laminación se comportan de manera diferente a los dobleces realizados a lo largo de ella. Especifique la orientación si la pieza tiene una forma crítica.
- La variación de espesor se hereda. Si la bobina varía ±0,005 mm en espesor, la altura libre de un resorte conformado variará más que eso, porque la geometría del doblez escala con el espesor.
- El temple controla el retroceso elástico. Los temples medio duro y duro completo de la misma aleación necesitan diferente compensación del troquel.
- El recubrimiento añade espesor. Un recubrimiento de níquel de 3 µm en ambos lados añade aproximadamente 0,006 mm al apilado, suficiente para importar en un ajuste a presión o en un espacio de contacto.
Para una mirada más profunda sobre cómo interactúan el calibre y el temple, consulte estampado de materiales de calibre delgado.
Diseño y mantenimiento del troquel: donde se defiende la tolerancia
Un troquel de estampado de precisión no es un activo estático. Se desgasta, y el desgaste se manifiesta en la pieza mucho antes de que el troquel falle.
Decisiones de diseño que protegen la tolerancia
- Insertos reemplazables en las estaciones de corte más cargadas, para que un borde desgastado se cambie en lugar de recortar todo el troquel.
- Pilotos guiados con holgura adecuada para que el fleje se posicione por geometría, no por fuerza.
- Placas de desprendimiento que mantienen el fleje plano durante el corte y la expulsión.
- Control de virutas y desechos: un desecho atrapado en un troquel de fleje delgado dañará una sección en un solo golpe.
- Bordes de corte endurecidos y recubiertos donde se involucran materiales abrasivos como el acero inoxidable.
Mantenimiento que lo mantiene allí
Un programa práctico para un troquel progresivo de fleje delgado:
1. Inspección de la primera pieza en cada configuración, con las dimensiones críticas registradas.
2. Comprobaciones en proceso a un intervalo definido basado en el conteo de golpes.
3. Inspección de bordes y afilado ligero a un conteo de golpes establecido, antes de que la altura de rebaba exceda el límite.
4. Desmontaje completo del troquel y recalificación en un ciclo más largo.
El intervalo depende del material y la velocidad. El acero inoxidable a alta velocidad necesitará atención mucho antes que el latón. Para una visión más amplia de cómo las decisiones de utillaje afectan el costo y el plazo de entrega, consulte desglose de costos de utillaje de estampado.
Inspección: medir la característica que importa
Un informe de CMM sobre una pieza estampada delgada puede ser engañoso si la pieza no está sujetada como se asienta en el ensamblaje del cliente. Un resorte de contacto medido plano sobre una placa de granito se leerá de manera diferente al mismo resorte medido en su posición instalada.
Enfoque práctico:
- Medición óptica / de visión para perfil y paso, con la pieza mantenida plana por vacío o sujeción ligera.
- CMM para características 3D críticas, con un dispositivo que imite las restricciones del ensamblaje.
- Pruebas de fuerza para brazos de resorte y clips, porque el cumplimiento dimensional no garantiza el cumplimiento funcional.
- Inspección de rebabas y bordes bajo aumento a una tasa de muestreo definida.
BQUQ opera cuatro líneas de producción en una fábrica en Dongguan bajo ISO9001, lo que significa que el estampado, las operaciones secundarias y la inspección permanecen en el mismo sistema de calidad en lugar de pasar entre proveedores. El mecanizado CNC a ±0,005 mm respalda el trabajo interno de insertos de troquel, por lo que un inserto desgastado o modificado no espera a un taller externo.
Reglas de diseño que hacen alcanzables las tolerancias estrictas
Si está diseñando una pieza de fleje delgado y desea que la tolerancia sea fabricable, estos hábitos ayudan:
- Mantenga el perfil de la pieza simple donde la tolerancia es estricta, y coloque la tolerancia estricta en la característica que realmente funciona.
- Evite especificar tanto un ángulo de doblez estricto como una altura libre estricta: elija la que importa.
- Dele al troquel un lugar para colocar el piloto y el borde del fleje.
- Especifique la dirección y la altura de la rebaba, no solo "desbarbar".
- Indique el temple del material y la dirección del grano si la pieza tiene una forma crítica.
- Permita un pequeño radio en las esquinas interiores en lugar de una esquina afilada, que concentra tensiones y acelera el desgaste del troquel.
Preguntas frecuentes
P: ¿Qué tolerancia puede mantener realmente el estampado de alta precisión en fleje delgado?
R: Para fleje de entre 0,05 mm y 0,50 mm de espesor, un troquel progresivo bien mantenido en una prensa térmicamente estable normalmente mantiene ±0,02 mm en perfil, ±0,01 mm en paso de estación y una planitud de alrededor de 0,02 mm por 10 mm. Son posibles valores más estrictos en características específicas, pero deben revisarse contra el material, el diseño del troquel y el método de inspección antes de prometerlos.
P: ¿Por qué mi pieza estampada pasa la inspección pero falla en el ensamblaje?
R: Generalmente porque la inspección midió la pieza en estado libre mientras que el ensamblaje la carga. La planitud, el retroceso elástico y la tensión residual pueden hacer que una pieza dimensionalmente correcta se comporte de manera diferente una vez restringida. Añadir una prueba de fuerza o un dispositivo que imite el ensamblaje a menudo explica la falla más rápido que ajustar la tolerancia dimensional.
P: ¿Cómo afecta la variación del espesor del fleje a la pieza terminada?
R: La variación de espesor se hereda directamente. Si la bobina varía ±0,005 mm, las características conformadas escalan con ella, y la altura libre de un resorte puede variar más de lo que sugiere la banda de espesor. Para piezas donde la fuerza o el espacio son críticos, especifique una tolerancia de espesor más estricta en la bobina en lugar de intentar corregirla en el troquel.
P: ¿Con qué frecuencia necesita mantenimiento un troquel progresivo de fleje delgado?
R: Depende del material y el conteo de golpes. Materiales abrasivos como el acero inoxidable desgastan los bordes más rápido que el latón o las aleaciones de cobre. Un enfoque práctico es inspeccionar los bordes de corte a un conteo de golpes definido y afilar antes de que la altura de rebaba exceda el límite del plano, en lugar de esperar un problema de calidad visible. Cada configuración debe comenzar con una primera pieza registrada.
P: ¿Pueden cotizar una pieza estampada de precisión sin un plano terminado?
R: Sí. Un boceto con las dimensiones críticas, material, temple, espesor y volumen anual es suficiente para comenzar. BQUQ emite cotizaciones dentro de 12 horas hábiles, y el MOQ es flexible, por lo que las cantidades de prototipo y de transición son viables mientras se confirma el plano final.
Recursos relacionados
- Acerca de BQUQ y nuestra fábrica en Dongguan: /about/
- Capacidades de estampado de metal personalizado: /custom-metal-stamping/
- Terminales y contactos estampados: /stamping-terminals-contacts/
- Soportes y montajes estampados: /stamping-brackets-mounts/
- Tendencias de la industria: /industry-dynamics/
- Artículos técnicos: /bquq-blog/
- Preguntas frecuentes y casos de estudio: /faq/ | /case/
- Contacte al equipo de ingeniería: /contact/
Autoría del equipo de ingeniería de BQUQ. BQUQ (Dongguan) opera mecanizado CNC (±0,005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una sola fábrica ISO9001. Abastecimiento directo desde Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


