
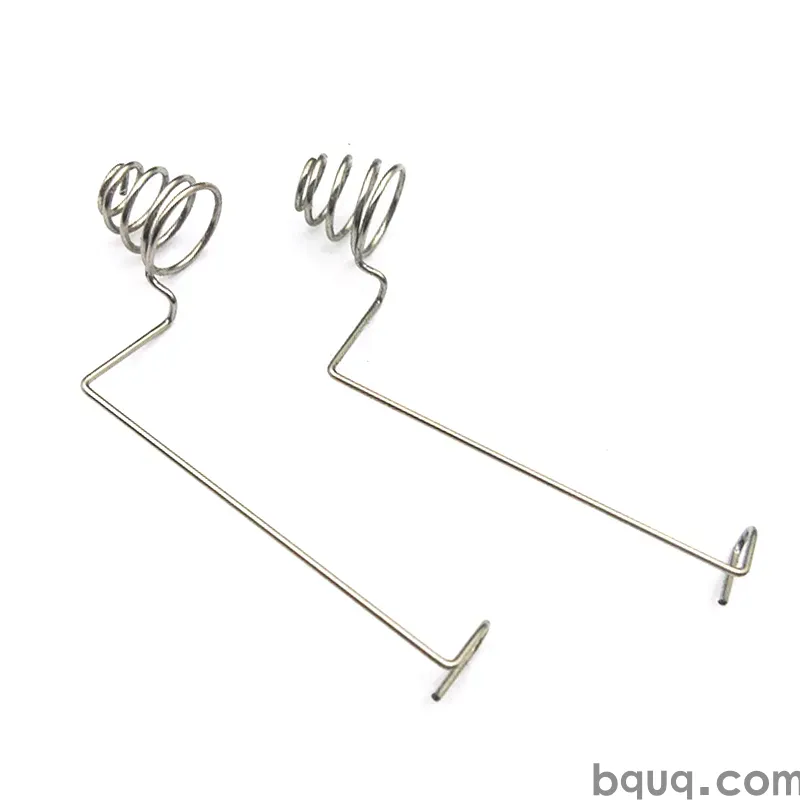
Portafusibles y clips estampados: diseño y cumplimiento
Respuesta breve: Un portafusibles estampado conforme se define por tres cosas: la aleación de cobre adecuada, una fuerza de contacto que se mantenga dentro de la banda de tolerancia de la hoja del fusible en todo el rango de temperatura y un control dimensional documentado. En la práctica, un clip para hoja de 6.3 mm debe mantener aproximadamente 8–20 N de fuerza de inserción y 4–12 N de fuerza de retención, con una resistencia de contacto típicamente inferior a 5 mΩ. BQUQ estampa estas piezas en troqueles progresivos en Dongguan con tolerancias de ±0.05 mm en características conformadas y ±0.005 mm en detalles críticos mecanizados por CNC, cotiza en 12 horas laborables y trabaja con MOQ flexible para que pueda validar un diseño antes de comprometerse con el utillaje de volumen.
Los portafusibles parecen simples. No lo son. Un clip de fusible es un resorte, un conductor portador de corriente y un dispositivo de seguridad al mismo tiempo, y debe seguir funcionando después de miles de ciclos térmicos. La mayoría de las fallas en campo en portafusibles no son "el fusible se quemó", sino clips flojos, resistencia de contacto creciente y calor que lentamente recuece el resorte y le hace perder su temple.
Este artículo recorre las decisiones de diseño que importan para portafusibles y clips estampados, el panorama de cumplimiento que debe mapear antes del utillaje y los controles de proceso que mantienen un buen diseño en producción.
¿Qué hace realmente un portafusibles estampado?
Un portafusibles estampado realiza cuatro funciones simultáneamente:
1. Ubica mecánicamente el fusible para que la hoja o el cartucho quede en una posición repetible.
2. Aplica fuerza de contacto mediante una geometría de resorte, generalmente un clip conformado con dos o cuatro dedos de contacto.
3. Conduce corriente con baja resistencia y bajo autocalentamiento a la intensidad nominal.
4. Sobrevive a la corriente de falla el tiempo suficiente para que el fusible actúe sin que el portafusibles se suelde, forme arco o pierda sus propiedades de resorte.
Las funciones tercera y cuarta son donde los diseños estampados se vuelven interesantes. Un clip que mide bien en banco puede desviarse de especificación una vez soldado a una PCB, encapsulado en una carcasa o ciclado entre -40 °C y +125 °C.
Clips para hoja vs. clips para cartucho vs. portafusibles atornillados
Las tres familias comunes se comportan de manera diferente:
| Familia | Fusible típico | Estilo de contacto | Enfoque de diseño |
|---|---|---|---|
| Clip para hoja (PCB o panel) | ATO/ATC, mini, maxi | Clip conformado de dos dedos, chapa de 0.8–1.2 mm | Fuerza de inserción/retención, soldabilidad |
| Clip para cartucho | 5×20 mm, 6.3×32 mm | Clip anular o en U, chapa de 0.4–0.8 mm | Rigidez del resorte, alineación axial |
| Portafusibles atornillado / barra colectora | Fusible de tira de alta corriente | Terminal estampado + unión atornillada | Sección transversal, par de apriete, recubrimiento |
Los clips para hoja dominan en automoción y electrodomésticos. Los clips para cartucho dominan en electrónica e instrumentación. Los portafusibles atornillados son otra conversación: más cercana a un diseño de barra colectora que a un diseño de resorte.
¿De qué aleación de cobre debe fabricarse un clip de fusible?
La elección del material es la decisión de mayor impacto. Se equilibran conductividad, temple de resorte, relajación de tensiones y costo.
| Aleación | Conductividad (% IACS) | Temple típico | Notas |
|---|---|---|---|
| Latón C26000 | ~28% | H02/H04 | Económico, fácil de estampar, resorte moderado; cuidado con la relajación de tensiones por encima de 100 °C |
| Latón C26800 / C27000 | ~27% | H02/H04 | Similar al C26000, buena conformabilidad |
| Bronce fosforoso C51000 | ~15% | H04/H08 | Excelente resorte, buena vida a la fatiga, común para clips |
| Bronce fosforoso C52100 | ~13% | H04/H08 | Mayor contenido de estaño, mejor resorte y resistencia a la corrosión |
| Cobre berilio C17200 | ~22% | TM00–TM04 | La mejor combinación de conductividad y resorte; mayor costo y plazo de suministro |
| C70250 / C19010 (aleaciones de cobre de alto rendimiento) | 40–60% | Varios | Se usan donde la densidad de corriente es alta y el espacio es reducido |
Para la mayoría de los clips para hoja de 6.3 mm que operan por debajo de 30 A, el bronce fosforoso C51000 en H04 o H08 es el caballo de batalla. Si el ambiente es caluroso y la corriente es alta, pase al cobre berilio o a una aleación de cobre de alto rendimiento, no porque el latón sea "malo", sino porque el latón pierde fuerza de resorte más rápido bajo carga térmica sostenida.
Dos reglas que salvan proyectos:
- No especifique latón para un clip que estará por encima de 100 °C de forma continua. La relajación de tensiones no es un defecto de fabricación; es una propiedad del material.
- Iguale el recubrimiento con la hoja de acoplamiento. Estaño sobre estaño es aceptable y económico. Estaño sobre oro es un riesgo de corrosión en ambientes húmedos. El recubrimiento de plata reduce la resistencia de contacto pero se empaña y requiere una especificación definida de limpieza y embalaje.
¿Cómo se establecen los objetivos de fuerza de contacto y fuerza de inserción?
La fuerza de contacto es el número que determina si su portafusibles pasa o falla. Demasiado baja y la resistencia de contacto aumenta, causando calentamiento local, que a su vez relaja más el resorte: un clásico bucle de fuga térmica. Demasiado alta y el usuario no puede insertar el fusible, o la hoja deforma el clip en la primera inserción.
Objetivos indicativos típicos para un clip para hoja de 6.3 mm:
- Fuerza de inserción: 8–20 N por hoja (menor para piezas de consumo insertadas a mano, mayor para automoción)
- Fuerza de retención / extracción: 4–12 N por hoja
- Resistencia de contacto: típicamente < 5 mΩ a corriente nominal, medida como caída de tensión en la interfaz clip-hoja
- Fuerza normal de contacto: típicamente 3–10 N por dedo de contacto, según el número de dedos
Estos son puntos de partida, no ley universal. Los objetivos correctos provienen de la norma del fusible a la que está diseñado su producto, la corriente nominal y el perfil ambiental.
Por qué la fuerza de inserción y la fuerza de retención no son el mismo número
Un clip conformado es un resorte en voladizo. La fuerza de inserción incluye la fricción en las rampas de entrada más la fuerza para abrir los dedos. La fuerza de retención es la fuerza del resorte que sujeta la hoja una vez asentada. Un clip puede tener una inserción cómoda y una retención débil si la geometría es incorrecta, por ejemplo, una rampa de entrada larga con un asiento poco profundo.
Por eso las pruebas de fuerza de extracción de terminales estampados pertenecen a su plan de validación de diseño, no solo a la inspección de recepción. Extraiga la hoja 10 veces y mida la fuerza en el 1.º, 5.º y 10.º ciclo. Si la fuerza cae más de aproximadamente 15–20%, su geometría o material es marginal.
Diseño de la geometría del resorte
Reglas prácticas de geometría para un clip para hoja de dos dedos:
- Longitud de los dedos: dedos más largos dan menor rigidez de resorte y más recorrido, pero ocupan más área de placa y son más propensos a dañarse durante la manipulación.
- Ancho de los dedos y espesor de chapa: estos fijan la rigidez del resorte. Pasar de 0.6 mm a 0.8 mm de bronce fosforoso aproximadamente duplica la fuerza para la misma deflexión.
- Chaflán de entrada: 15–30° es típico. Demasiado pronunciado y la fuerza de inserción se dispara; demasiado superficial y la hoja se desalinea.
- Tope de sobrecarrera: una característica conformada que evita que los dedos se doblen más allá del límite elástico durante la inserción. Este es uno de los detalles más comúnmente omitidos en diseños de primera pasada.
- Características antirotación: pestañas, abolladuras o un hombro conformado que fijan el clip en la carcasa o en la huella de la PCB.
Si su clip se producirá en un troquel progresivo, la geometría de los dedos también debe ser estampable: sin contrasalidas, sin radios menores que aproximadamente la mitad del espesor de la chapa y con suficiente material de portador para mantener la tira estable. Las decisiones de diseño de tira para troquel progresivo tomadas a tiempo determinarán si su elegante geometría de resorte es fabricable a velocidad.
¿Qué tolerancias puede mantener realmente el estampado?
Los portafusibles estampados son una pieza de tolerancias mixtas. Algunas características son cosméticas o determinadas por holguras; otras controlan directamente la fuerza de contacto.
| Característica | Tolerancia típica alcanzable | Por qué importa |
|---|---|---|
| Contorno de corte / características del portador | ±0.10 mm | Ajuste general, no funcional |
| Posición de doblez conformado | ±0.10 mm | Ubica el clip en la carcasa |
| Altura de característica conformada (espacio entre dedos) | ±0.05 mm | Fija directamente la fuerza de contacto |
| Paso entre agujeros | ±0.05 mm | Alineación con PCB o carcasa |
| Detalle crítico mecanizado (si se requiere) | ±0.005 mm | Características acabadas por CNC en la misma planta |
| Altura de rebaba | ≤ 0.05 mm típico, más ajustado bajo pedido | Seguridad y distancia dieléctrica |
El espacio entre dedos es la tolerancia que realmente impulsa la variación de fuerza. Una tolerancia de ±0.05 mm en el espacio con un dedo de 0.6 mm de espesor aún puede producir una dispersión de fuerza significativa, por lo que los buenos diseños de clips incluyen una prueba de fuerza en el plan de control en lugar de depender únicamente de la inspección dimensional.
Para una mirada más profunda a lo que es realista en características estampadas, consulte tolerancias de estampado de alta precisión.
¿Qué requisitos de cumplimiento aplican a los portafusibles estampados?
El cumplimiento no es un solo documento. Es una pila, y la pila depende de dónde se vende el producto y en qué se instala.
Normas de seguridad de producto
Los portafusibles generalmente se evalúan como componente de un ensamblaje mayor, pero el portafusibles en sí a menudo se prueba contra:
- Serie IEC 60127 — fusibles miniatura y portafusibles, que cubre intercambiabilidad dimensional, aumento de temperatura y rigidez dieléctrica para portafusibles de cartucho.
- UL 4248 — portafusibles, que cubre valores nominales, aumento de temperatura y resistencia mecánica.
- UL 512 — para construcciones específicas de portafusibles usadas en aplicaciones norteamericanas.
- IEC/EN 60335 / 62368 — normas de producto final que imponen límites de líneas de fuga, distancias de aislamiento y aumento de temperatura al portafusibles instalado.
La norma del producto final de su cliente es la que en última instancia gobierna. Solicite la tabla de líneas de fuga y distancias de aislamiento y el límite de aumento de temperatura antes de finalizar el contorno del clip; es mucho más económico que rehacer el utillaje.
Materiales y cumplimiento ambiental
- RoHS / REACH — declaraciones sobre la aleación, el recubrimiento y cualquier lubricante o recubrimiento antiempañante.
- Libre de halógenos — cada vez más solicitado para electrónica cerrada; afecta las opciones de recubrimiento y revestimiento.
- Inflamabilidad — el clip metálico es inherentemente no inflamable, pero la carcasa que lo aloja puede necesitar una clasificación UL 94, y el diseño del portafusibles no debe comprometerla.
Requisitos adicionales para automoción e industrial
Si el portafusibles va en un vehículo, espere requisitos adicionales sobre ciclado térmico, vibración y corrosión. Estos generalmente los impone la especificación propia del cliente en lugar de una única norma universal. BQUQ cuenta con ISO9001; cuando un programa de cliente requiere certificación adicional, eso se gestiona a nivel del programa, no se asume.
¿Cómo se valida un diseño de portafusibles estampado?
Una secuencia de validación práctica, en orden de costo:
1. Primera pieza dimensional — disposición completa en las primeras piezas que salen del troquel, incluidas las características conformadas.
2. Pruebas de fuerza — fuerza de inserción y retención en una muestra, en la 1.ª y 10.ª inserción.
3. Resistencia de contacto / caída de tensión — a corriente nominal, en múltiples muestras.
4. Aumento de temperatura — a corriente nominal en la carcasa prevista, a temperatura ambiente máxima.
5. Ciclado térmico — típicamente 500–1000 ciclos entre los límites de temperatura baja y alta, con fuerza y resistencia medidas de nuevo después.
6. Vibración y choque mecánico — si la aplicación lo requiere.
7. Corrosión — niebla salina o gas de flujo mixto, según la clase de ambiente.
Los pasos 2 y 3 detectan la mayoría de los problemas de diseño antes de gastar dinero en los pasos 5 a 7.
Modos de falla comunes y sus causas raíz
| Modo de falla | Causa raíz habitual |
|---|---|
| La fuerza de retención cae después del ciclado | Relajación de tensiones: temple del material demasiado bajo para la temperatura |
| La resistencia de contacto aumenta | Fuerza normal insuficiente, recubrimiento contaminado u oxidado |
| El clip se agrieta en el doblez | Radio de doblez demasiado cerrado para el espesor de chapa o el temple |
| Fuerza de inserción demasiado alta | Ángulo de entrada demasiado pronunciado o falta el tope de sobrecarrera |
| La hoja se desalinea | Tolerancia de posición conformada demasiado holgada o ausencia de característica de entrada |
| Grietas en la unión soldada en clips de PCB | Desajuste de expansión térmica o geometría del clip que carga la unión |
¿Cómo produce BQUQ portafusibles y clips estampados?
BQUQ (Dongguan) opera cuatro líneas de producción en una sola fábrica: mecanizado CNC, estampado de metal, muelles personalizados y producción de disipadores de calor. Para portafusibles y clips, esa combinación importa más de lo que parece.
- Estampado produce el cuerpo del clip, el soporte del portafusibles y cualquier placa de montaje en troqueles progresivos.
- Formado de muelles maneja la geometría de los dedos de contacto donde un proceso dedicado de muelles da mejor control de fuerza que una conformación puramente de estampado.
- Mecanizado CNC a ±0.005 mm cubre detalles críticos: jefes de posicionamiento, asientos mecanizados o características de tolerancia estrecha que el estampado no puede mantener.
- Disipadores de calor son relevantes cuando el portafusibles está junto a un dispositivo de potencia y el diseño térmico debe considerarse en conjunto.
La cotización toma 12 horas laborables. El MOQ es flexible, lo que significa que puede pedir un lote pequeño de validación, probarlo, iterar el troquel y solo entonces comprometerse con el volumen. Eso suele ser más económico que hacer utillaje para un diseño que nunca ha sido probado en fuerza.
Para terminales y contactos estampados específicamente, consulte terminales y contactos estampados. Para soportes de portafusibles y herrajes de montaje, consulte soportes y montajes estampados. Y para el conjunto completo de capacidades de estampado, consulte estampado de metal personalizado.
Preguntas frecuentes
P: ¿Qué material es mejor para un clip de fusible estampado?
R: El bronce fosforoso C51000 en H04 u H08 es la opción más común para clips de hoja y cartucho porque equilibra propiedades de resorte, vida a la fatiga y costo. El latón es aceptable para aplicaciones de baja temperatura y baja corriente, pero se relaja más rápido bajo calor sostenido. Para alta densidad de corriente o ambientes calurosos, el cobre berilio C17200 o una aleación de cobre de alto rendimiento es la mejor opción a pesar del mayor costo.
P: ¿Cuánta fuerza de inserción debe tener un clip para hoja de 6.3 mm?
R: Para la mayoría de las aplicaciones, 8–20 N por hoja es una ventana de partida razonable, con una fuerza de retención de 4–12 N. Las piezas de consumo insertadas a mano están en el extremo inferior; las piezas de automoción e industriales están más arriba. El objetivo correcto proviene de su norma de fusible, corriente nominal y perfil ambiental, así que trate estos valores como indicativos y valide con pruebas de fuerza en piezas reales.
P: ¿Puede un portafusibles estampado cumplir con IEC 60127?
R: Sí, pero el cumplimiento se evalúa en el ensamblaje instalado, no en el clip desnudo. IEC 60127 cubre intercambiabilidad dimensional, aumento de temperatura y rigidez dieléctrica. Necesita la tabla de líneas de fuga y distancias de aislamiento del cliente y el límite de aumento de temperatura antes de finalizar el contorno del clip, porque esas restricciones a menudo determinan la geometría del portafusibles más que el diseño del resorte.
P: ¿Por qué aumenta la resistencia de contacto con el tiempo en los clips de fusible?
R: La causa habitual es la relajación de tensiones: el resorte pierde fuerza normal bajo calor sostenido, la presión de contacto cae y la resistencia de la interfaz aumenta. Ese calentamiento local relaja aún más el resorte, creando un bucle de retroalimentación. Elegir una aleación de mayor temple, añadir un tope de sobrecarrera y validar con ciclado térmico son las tres contramedidas más eficaces.
P: ¿Qué tolerancia puede mantener el estampado en el espacio entre dedos?
R: Una tolerancia de característica conformada de ±0.05 mm es un objetivo realista en un troquel progresivo bien mantenido, y un paso entre agujeros de ±0.05 mm es común. Debido a que el espacio entre dedos fija directamente la fuerza de contacto, el plan de control debe incluir una prueba de fuerza en lugar de depender únicamente de la inspección dimensional. Donde se necesita un control más estricto, los detalles acabados por CNC pueden alcanzar ±0.005 mm.
Recursos relacionados
- Acerca de BQUQ y la fábrica de Dongguan: /about/
- Capacidades de estampado de metal personalizado: /custom-metal-stamping/
- Terminales y contactos estampados: /stamping-terminals-contacts/
- Tendencias de la industria en estampado y conectores: /industry-dynamics/
- Artículos técnicos y guías de diseño: /bquq-blog/
- Preguntas frecuentes: /faq/
- Casos de estudio: /case/
- Contacte al equipo de ingeniería: /contact/
Autoría del equipo de ingeniería de BQUQ. BQUQ (Dongguan) opera mecanizado CNC (±0.005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una sola fábrica ISO9001. Directo desde Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


