
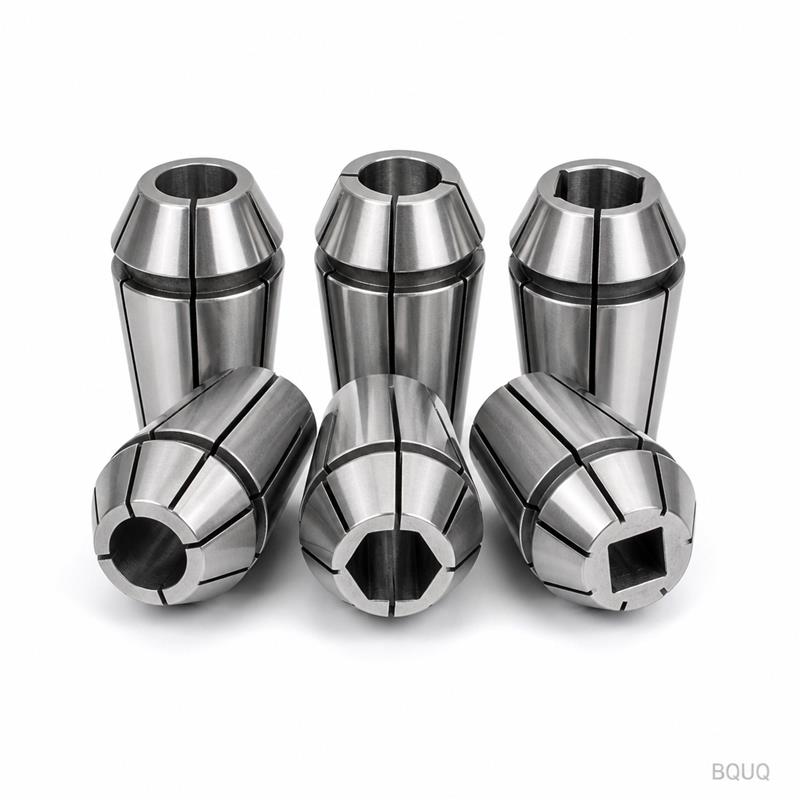
Alimentadores de barras y mecanizado suizo: configuración para series largas
Respuesta breve: un alimentador de barras empuja el material en barra directamente hacia un torno de tipo suizo, de modo que la máquina corta pieza tras pieza casi sin intervención del operario. Un alimentador de cargador o hidráulico contiene varias barras y mantiene el husillo alimentado a través de un casquillo guía, manteniendo ±0.005 mm en diámetros torneados hasta aproximadamente 1 mm. El detalle de configuración que decide el éxito es la calidad de la barra: tolerancia de diámetro, rectitud y un extremo de barra achaflanado. Si se hacen bien, un torno suizo funciona durante horas sin atención; si se hacen mal, se detiene cada diez minutos. Para series de más de unos miles de piezas, la alimentación de barras suele ser la ruta de menor coste.
Las piezas torneadas pequeñas y las series largas son una combinación natural. Un pasador de acero inoxidable de 6 mm, un inserto de latón, un pequeño separador de aluminio: piezas como estas son lentas de cargar a mano y caras de inspeccionar una a una. Un alimentador de barras resuelve el problema de carga alimentando el material automáticamente, y un torno de tipo suizo resuelve el problema de precisión manteniendo la barra cerca de la zona de corte. Juntos convierten un torno en algo más parecido a una línea de producción continua que a una máquina de taller de trabajos.
Cómo funciona un alimentador de barras
Un alimentador de barras se sitúa en la parte trasera del husillo del torno y contiene un cargador de barras. Indexa una barra a la vez, la empuja a través del husillo y hacia el casquillo guía, y luego la avanza en incrementos precisos a medida que se mecaniza la pieza. Cuando la barra se acorta, el alimentador retrae el resto, lo deja caer en un contenedor, carga la siguiente barra y vuelve a referenciar el extremo de la barra para que la máquina continúe sin que un operario la toque. El torno sigue haciendo todo el corte; el alimentador solo garantiza que siempre haya material y que el material avance una cantidad conocida.
Las funciones mecánicas clave son una fuerza de empuje constante y una separación limpia de las barras. Un alimentador que aplasta o abolla la barra, o que deja que se carguen dos barras a la vez, detendrá la máquina y desechará piezas. Por eso la calidad del alimentador importa tanto como la calidad del torno en una serie larga.
Tipos de alimentadores de barras y cómo se comparan
No hay un único mejor alimentador: la pieza y la longitud de la serie lo eligen por usted.
| Tipo de alimentador | Longitud de barra | Cambio | Series ideales |
|---|---|---|---|
| Cargador corto (neumático) | hasta ~1,5 m | Rápido, segundos | Piezas pequeñas, alta mezcla, sin luz |
| Cargador largo (hidráulico) | 3–4 m | Moderado | Mayor volumen, menos cambios de pieza |
| Almacén de barras / cargador automático | 3–6 m | Más lento, carga a granel | Series muy largas, atención mínima |
| Estante de elevación y transporte | 3–4 m | Moderado | Producción suiza general |
Los cargadores cortos son la opción predeterminada para talleres que cambian piezas con frecuencia, porque una barra de 1,5 m es fácil de manejar y el cambio es rápido. Los cargadores largos ganan cuando la misma pieza se produce durante días y el objetivo es cargar un estante una vez y marcharse. La contrapartida es la manipulación de la barra: las barras más largas son más pesadas y menos tolerantes con el material doblado.
Por qué el mecanizado suizo necesita un casquillo guía
Un torno de tipo suizo se diferencia de un torno convencional en un aspecto estructural: la pieza se mecaniza inmediatamente junto a un casquillo guía, y la barra se empuja hacia delante a través de ese casquillo a medida que se elimina material. Las herramientas de corte nunca se alejan mucho del punto de apoyo, por lo que incluso una pieza esbelta permanece rígida. Por eso las máquinas suizas pueden tornear diámetros hasta una fracción de milímetro y mantener ±0.005 mm sin que la barra vibre o chirríe.
La consecuencia es que el diámetro de la barra es una entrada de precisión, no una entrada aproximada. El casquillo guía se ajusta a la barra, y cualquier variación en el diámetro de la barra se refleja directamente en la pieza acabada. Un torno convencional sujeta el exterior de la barra y es más tolerante; un torno suizo depende de que la barra tenga el tamaño correcto cada vez. Este es el hecho de configuración más importante para cualquiera que se inicie en el trabajo suizo.
Material en barra: el detalle de configuración que lo decide todo
Los compradores a menudo se centran en la máquina e ignoran el material que entra en ella. En un torno suizo, la calidad del material en barra es la diferencia entre una serie fluida y paradas constantes.
| Atributo de la barra | Objetivo | Consecuencia si es incorrecto |
|---|---|---|
| Tolerancia de diámetro | Estrecha, estilo h7 o más estrecha | Deriva del tamaño de la pieza; desgaste o agarrotamiento del casquillo |
| Rectitud | Muy recta, baja comba | Atascos de barra, alimentación defectuosa |
| Chaflán del extremo | Achaflanado, desbarbado | El alimentador no puede entrar limpiamente en el casquillo |
| Condición superficial | Limpia, sin cascarilla ni rebabas | Desgaste de herramienta, defectos de acabado, rayado del casquillo |
| Consistencia del material | Misma colada, dureza consistente | Variaciones en la vida de la herramienta, variación de tamaño |
La rectitud importa porque una barra doblada lucha contra el casquillo y el alimentador al mismo tiempo. El chaflán del extremo importa porque una barra cortada a escuadra se engancha en el interior del casquillo y detiene el avance. Si su proveedor envía barras sin achaflanar, el equipo de configuración tiene que achaflanar cada barra a mano, lo que consume silenciosamente el ahorro de mano de obra que se suponía que debía aportar la alimentación de barras.
Cambio y gestión de restos
Los alimentadores de barras no están exentos de atención; simplemente trasladan la atención de cada pieza a cada cambio de barra. Cada barra deja un resto al final que no se puede mecanizar porque está dentro del alimentador. En barras cortas y piezas largas, ese resto puede ser una fracción significativa del material, y se convierte en chatarra a menos que se planifique. Elegir una longitud de barra que se divida uniformemente entre la longitud de la pieza más el corte es una palanca de coste real en trabajos de alto volumen.
La estrategia de refrigerante importa igual de mucho. Las máquinas suizas cortan en un recinto estrecho, y las piezas de pequeño diámetro evacuan mal las virutas si el refrigerante es débil. El refrigerante a alta presión a través de la herramienta mantiene las virutas alejadas del casquillo guía, lo que protege tanto el acabado como la vida del casquillo. Si una serie empieza a producir arañazos o deriva de tamaño después de unos cientos de piezas, la evacuación débil de virutas es una causa común, y a menudo es más barato solucionarlo con presión de refrigerante que con un cambio de máquina.
El tiempo de cambio depende del alimentador. Un cargador corto cambia en segundos y se adapta a la producción de alta mezcla. Los cargadores a granel tardan más pero necesitan atención con menos frecuencia. Si la misma pieza se produce durante días, gana el cargador; si las piezas cambian cada pocos cientos de unidades, el cargador corto mantiene la máquina cortando.
Cuándo la alimentación de barras se adapta a su pieza
La alimentación de barras y el mecanizado suizo son la respuesta correcta cuando la pieza es pequeña, redonda y se necesita en volumen. Una pieza de menos de aproximadamente 32 mm de diámetro, mayoritariamente torneada y pedida en miles es un trabajo suizo de manual. Una pieza grande, mayoritariamente fresada o necesaria en muy baja cantidad suele ser mejor en un torno convencional o una fresadora, porque el coste de configuración de la alimentación de barras no se amortiza.
Los grados de fácil mecanizado compensan generosamente el alimentador. El latón C360 y los aceros con plomo como el 12L14 forman virutas cortas que se evacuan fácilmente de la estrecha zona de corte suiza, por lo que tanto la vida de la herramienta como el acabado superficial mejoran y la máquina puede funcionar más rápido. El acero inoxidable 303 se comporta de manera similar. Si un diseñador especifica un grado tenaz y pegajoso donde un grado de fácil mecanizado haría el trabajo, el tiempo de ciclo y el coste de herramienta aumentan sin ninguna ganancia funcional. La elección del material es una decisión de diseño, pero en el trabajo con alimentación de barras también es una decisión de coste, y vale la pena hablarlo con el proveedor antes de congelar el plano.
El punto de equilibrio honesto depende del coste de mano de obra y la complejidad de la pieza, pero como regla general, una vez que una pieza torneada se pide en miles bajos, la alimentación de barras más el mecanizado suizo tiende a superar al torneado convencional con carga manual en coste unitario. Si la cantidad es de docenas, la respuesta se invierte.
Reglas de diseño para piezas con alimentación de barras
Mantenga el diámetro máximo dentro del rango de barra que desea comprar, y evite escalones de diámetro abruptos que obliguen al casquillo guía a renunciar al apoyo. Evite características que requieran que las herramientas trabajen lejos del casquillo, porque eso anula la rigidez que hace preciso el mecanizado suizo. Agrupe las tolerancias para que solo las características que las necesitan sean estrechas; una máquina suiza puede mantener ±0.005 mm, pero pagar por esa tolerancia en cada dimensión es un desperdicio. Por último, indique a su proveedor el diámetro de barra que pretende utilizar, porque el casquillo se ajusta a él, y un cambio de diámetro de última hora puede obligar a un nuevo casquillo.
Preguntas frecuentes
P: ¿Cuál es la cantidad mínima que justifica un alimentador de barras?
R: No hay un número fijo, pero la alimentación de barras normalmente se amortiza cuando una pieza torneada se pide en miles bajos y la pieza es lo suficientemente pequeña como para fabricarse a partir de barra. En unos cientos de piezas todavía puede ganar si la pieza es muy simple, y en unas docenas la carga manual suele ser más barata porque la configuración es más rápida.
P: ¿Se puede equipar cualquier torno con un alimentador de barras?
R: La mayoría de los tornos bien construidos pueden aceptar un alimentador, pero un torno de tipo suizo está diseñado en torno a uno desde el principio. Un torno convencional con alimentación de barras funciona bien para piezas más grandes, mientras que las máquinas suizas existen específicamente para explotar la alimentación de barras en piezas pequeñas de precisión. El alimentador y la máquina deben coincidir en diámetro y longitud de barra.
P: ¿Por qué deriva el tamaño de la pieza en mi torno suizo a lo largo de una serie?
R: Normalmente por variación del diámetro de la barra o desgaste del casquillo. Un torno suizo mantiene el tamaño manteniendo la barra apretada contra el casquillo, por lo que si el diámetro de la barra cambia entre barras, el tamaño de la pieza lo sigue. Compruebe primero la tolerancia de la barra, luego inspeccione el casquillo en busca de desgaste. Un material en barra consistente y estrecho es la cura.
P: ¿Qué rectitud debe tener el material en barra para un alimentador de barras?
R: Más recto de lo que la mayoría de los compradores supone. Una comba excesiva causa alimentaciones defectuosas y atascos, y lucha contra el casquillo guía. Especifique barras de baja comba y almacénelas para que no se deformen. Si un alimentador se detiene repetidamente, una barra doblada es una de las primeras cosas que hay que comprobar.
P: ¿Utilizan máquinas suizas y alimentadores de barras en BQUQ?
R: Sí. Nuestras líneas de torneado incluyen producción con alimentación de barras para piezas pequeñas de precisión, manteniendo ±0.005 mm en diámetros críticos. Envíe el plano, el material previsto y su cantidad anual a sc@bquq.com, y le recomendaremos alimentación de barras o carga manual en función de la pieza, no de lo que convenga a nuestra planificación.
Recursos relacionados
- Mecanizado suizo CNC: capacidades y tolerancias — qué puede mantener un torno de tipo suizo y cuándo supera al torneado convencional.
- Servicios de mecanizado CNC — torneado con alimentación de barras y mecanizado de precisión de una fábrica de origen en Dongguan.
- Sobre BQUQ — una fábrica de origen con ISO9001 que opera líneas de CNC, estampado, muelles y disipadores bajo un mismo techo.
- Contáctenos — envíe su plano para recibir un presupuesto en 12 horas laborables.
Autor: Equipo de Ingeniería de BQUQ. BQUQ es una fábrica de origen certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metal, muelles personalizados, disipadores y pinzas bajo un mismo techo. Envíe planos a sc@bquq.com o WhatsApp +86 13713157787 para un presupuesto en 12 horas laborables. www.bquq.com


