
Fijación CNC de BQUQ: cómo el amarre define las tolerancias mecanizadas, tipos de fijaciones, cifras de repetibilidad y reglas de diseño de un taller ISO9001 en Dongguan.
Fijación CNC: Cómo el amarre define tu tolerancia
Respuesta corta: el amarre, no la precisión del husillo, suele ser el techo de la tolerancia de tu pieza. Un tornillo de banco mecanizado de calidad posiciona repetidamente una pieza dentro de aproximadamente ±0,02–0,05 mm; unas mordazas blandas rectificadas y fijaciones de precisión lo llevan a ±0,01 mm; un amarre deficiente puede deformar una pieza delgada más que toda su tolerancia antes de un solo corte. Diseña la fijación en torno a los datums del plano, amarra sin sobreapretar, y tu historia de tolerancias comienza en la fijación, no en la trayectoria de la herramienta.
La fijación decide dónde se asienta la pieza respecto a los ejes de la máquina, cuánto se desvía bajo las fuerzas de corte y si sale del tornillo de banco en el mismo lugar lote tras lote. Los compradores que comparan presupuestos de CNC rara vez ven las fijaciones en la hoja de precios, pero la estrategia de fijación explica silenciosamente gran parte de la diferencia entre talleres que mantienen ±0,01 mm de forma fiable y talleres que solo lo afirman.
La fijación es donde realmente se fabrica la tolerancia
Una máquina CNC puede posicionar su husillo a micras, pero una máquina no sujeta nada por sí sola. Las características de la pieza terminan exactamente donde la fijación coloca el material, y cada eslabón de esa cadena —precisión de los ejes de la máquina, excentricidad del husillo, desviación de la herramienta, ubicación de la fijación, distorsión por amarre, crecimiento térmico— añade error. Por eso el mismo plano cotizado a ±0,02 mm y ±0,005 mm puede tener precios muy diferentes: la indicación más estricta cambia el plan de amarre, no solo el plan de inspección.
La primera regla del diseño de fijaciones es la alineación de datums. Las superficies que la fijación localiza deben ser las mismas superficies que el plano utiliza como datums. Si el plano define un patrón de agujeros desde el datum A (una cara) y el datum B (un borde), la fijación debe asentar la pieza sobre esa cara y empujarla contra ese borde. Una fijación que localiza desde una superficie diferente y conveniente añade un eslabón de error entre la característica de localización y la característica de datum, y ese eslabón aparece como acumulación de tolerancias en cada característica medida desde el datum.
La segunda regla: amarrar sin deformar
El sobreapriete es el asesino silencioso de las piezas de precisión. Una pared delgada, un soporte delicado o una placa plana grande pueden combarse solo por la fuerza de amarre; la pieza se mecaniza maravillosamente mientras está amarrada y se deforma hasta el rechazo en el momento en que se abre el tornillo de banco. La vieja frase del mecánico es precisa: no puedes amarrar una tolerancia dentro de una pieza, pero ciertamente puedes amarrarla fuera. Reglas generales: coloca las abrazaderas sobre soporte sólido en lugar de sobre vanos sin soporte, usa la fuerza mínima que sujete la pieza contra las cargas de corte y, para piezas delgadas, considera el soporte desde abajo: paralelas, mordazas blandas que se ajusten al perfil completo o vacío.
| Método de amarre | Repetibilidad de localización típica | Mejor para | Riesgo principal |
|---|---|---|---|
| Tornillo de banco mecanizado estándar con mordazas duras | ±0,02–0,05 mm | Bloques y soportes simples en lotes pequeños | Desgaste de mordazas y acumulación de virutas bajo la pieza |
| Mordazas blandas rectificadas, mecanizadas al perfil de la pieza | ±0,01–0,02 mm | Piezas prismáticas, perfiles delgados o frágiles, segundas operaciones | Las mordazas solo se ajustan a una forma de pieza |
| Tornillo de banco de precisión con mordazas rectificadas | ±0,01–0,02 mm | Series repetitivas de formas simples | Costo por estación |
| Torreta o palet modular (4.º/5.º eje) | ±0,01–0,03 mm | Mecanizado mult cara, lotes medianos | Mayor complejidad de preparación |
| Mesa de vacío | ±0,02–0,05 mm | Láminas delgadas, piezas planas grandes de menos de ~5 mm | Sin resistencia a fuerzas laterales; requiere superficie sellada limpia |
| Sistema de acoplamiento de punto cero / palet | Clase 0,005–0,015 mm | Series de familia de piezas, cambio rápido | Inversión en fijación, justificada por cantidad |
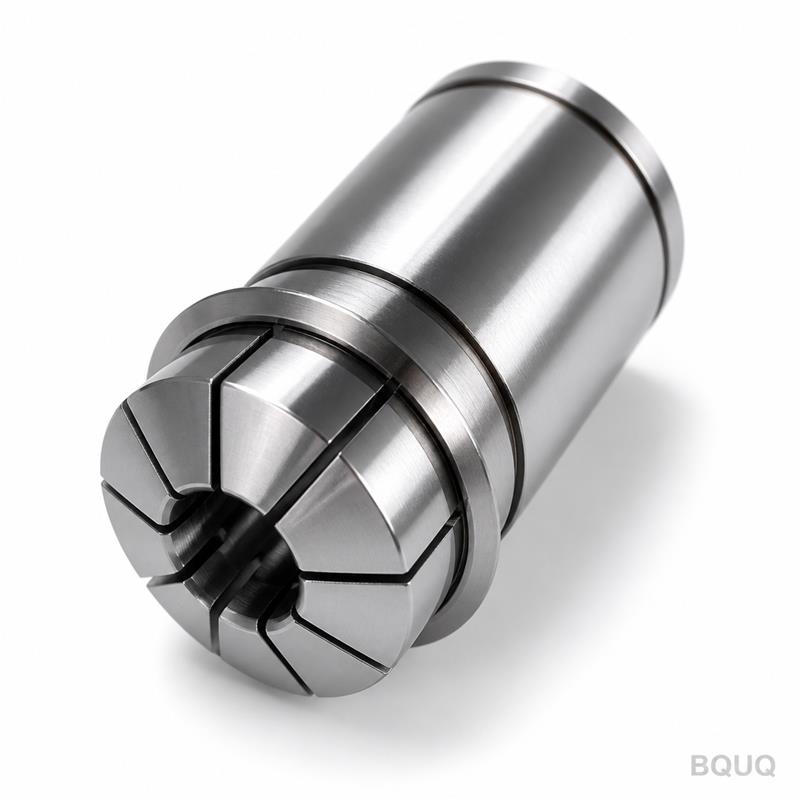
| Pinza o mandril de precisión (piezas torneadas) | Clase de excentricidad 0,005–0,02 mm | Piezas redondas, segundas operaciones sobre piezas torneadas | Variación del diámetro del material |
Las cifras son indicativas y dependen de las condiciones y la habilidad del operador, pero el orden es estable. El mensaje para los compradores: cuando un plano mantiene ±0,01 mm, pregunta cuál es el plan de fijación, no solo qué máquina lo ejecutará. Un taller que responde con mordazas blandas, una fijación basada en datums o un sistema de palets entiende el problema; un taller que responde con "nuestra máquina es precisa" puede estar a punto de descubrir lo contrario en tus piezas.
Cómo cambia la estrategia de fijación entre operaciones
Las primeras operaciones son donde la libertad de fijación es mayor y la precisión más difícil de garantizar. La pieza en bruto suele ser material sin mecanizar —aserrado, cortado con láser o fundido— sin superficie mecanizada en la que confiar. La buena práctica mecaniza primero las superficies de referencia: refrenta el datum primario, escuadra un borde y luego usa esas superficies mecanizadas para localizar la segunda operación. Los compradores pueden ayudar especificando la condición del material y dejando sobreespesor de mecanizado en los datums críticos, y aceptando que las tolerancias de la primera operación sobre material en bruto son más holgadas que las de la segunda operación sobre superficies de datum mecanizadas.
Las segundas operaciones son donde el plan de fijación da sus frutos. Si la primera operación mecanizó una cara de datum y dos bordes de localización, la fijación de la segunda operación puede asentar la pieza exactamente sobre esas características y mantener la relación entre ambos lados de la pieza. Cuando un plano exige concentricidad o posición entre dos montajes, la repetibilidad de la fijación entre montajes se convierte en el cuello de botella de la tolerancia. Las mordazas blandas rectificadas son la respuesta más habitual: las mordazas se mecanizan en su lugar en la máquina, por lo que la superficie de agarre es fiel al husillo dentro de micras, y cada pieza del lote se asienta de forma idéntica.
El trabajo mult cara cambia de nuevo los cálculos. Las torretas en un 4.º o 5.º eje permiten mecanizar tres, cuatro o cinco caras en un solo montaje, lo que elimina familias enteras de errores por reamarre y reduce el tiempo de ciclo. La contrapartida es el costo de la fijación y la complejidad de programación, por lo que las torretas se justifican en lotes medianos donde el número de piezas reparte la preparación. Para prototipos únicos, un montaje cuidadoso en tornillo de banco con un bloque de referencia mecanizado suele ser la respuesta honesta, y el precio lo refleja.
Las relaciones entre características a través de montajes dependen de la clase de fijación que el taller asuma:
| Relación entre montajes | Resultado posicional típico entre montajes | Clase de costo de fijación |
|---|---|---|
| Características mecanizadas en un solo amarre | Sin error de relocalización; resultado más estricto | Más bajo |
| Segunda operación desde datums mecanizados, mordazas blandas rectificadas | ±0,01–0,03 mm | Bajo a moderado |
| Segunda operación desde datums mecanizados, tornillo de banco de precisión | ±0,02–0,05 mm | Bajo |
| Relocalización con mordazas duras y topes | ±0,05–0,10 mm | Más bajo, más arriesgado |
| Sistema de cambio de palet o punto cero | ±0,01–0,03 mm | Más alto, justificado por tamaño de lote |
Léelo como un contrato de expectativas: la clase de fijación en el presupuesto es la tolerancia que debes esperar recibir.
Diseñar la pieza para que sea fijable
Los problemas de fijación son más baratos de resolver en el plano, no en el taller. Algunos hábitos de diseño hacen que las piezas sean drásticamente más fáciles de mantener dentro de tolerancia: proporciona una cara de datum sólida lo suficientemente grande para que un tornillo de banco o fijación se apoye; evita amarrar directamente sobre características frágiles; añade orejetas de mecanizado donde una pieza no tenga una superficie de amarre conveniente, eliminadas después del mecanizado; mantén las paredes delgadas y los vanos sin soporte fuera del alcance de la fuerza de amarre; y, cuando sea posible, diseña para que las características críticas en lados opuestos puedan mecanizarse en un solo montaje o relacionarse con la misma superficie de datum.
Las indicaciones de tolerancia deben respetar cómo se sujetará la pieza. Una tolerancia de posición de ±0,01 mm entre dos características mecanizadas en montajes diferentes es una apuesta a la fiabilidad de la fijación; la misma tolerancia entre características en un solo montaje es rutinaria. Cambiar las referencias de datum para que las relaciones críticas se mecanizan en un solo amarre, o aflojar tolerancias entre montajes que nada en la aplicación realmente necesita, es el cambio de DFM de mayor valor que le falta a la mayoría de los planos. Nuestra guía de diseño para la fabricabilidad analiza más de estas compensaciones, y la guía de tolerancias muestra lo que realmente cuesta cada indicación.
Qué preguntar a un proveedor sobre fijación
Al comparar presupuestos o auditar un taller, cuatro preguntas exponen la verdadera historia del amarre. Primero, ¿cómo se localizará la pieza y la fijación hace referencia a los datums del plano? Segundo, ¿cuánta distorsión por amarre asumieron para secciones delgadas, y pueden mostrar el plan de soporte? Tercero, ¿cuál es la repetibilidad esperada de la fijación de pieza a pieza y de lote a lote? Cuarto, para piezas de dos caras, ¿cómo se relacionan los dos montajes: mordazas blandas mecanizadas en su lugar, sistema de palets, o una esperanza y una plegaria? Un taller que responde concretamente está presupuestando tu pieza desde la experiencia; uno que no puede responder está presupuestando desde el optimismo. La diferencia entre precisión y repetibilidad importa aquí, y un proveedor que lo entiende diseñará fijaciones que mantengan tus características críticas en el lado repetible de esa línea.
Para trabajo de prototipo y lotes pequeños, el costo de la fijación debe mantenerse proporcional al trabajo. Una pieza única puede merecer solo un tornillo de banco y un bloque de referencia mecanizado; una serie de 500 piezas de un soporte de precisión justifica una fijación dedicada de mordazas blandas o de palet. En BQUQ mantenemos ±0,005 mm en características adecuadas y elegimos el plan de amarre por trabajo, luego cotizamos en consecuencia: envía el plano a sc@bquq.com o WhatsApp +86 13713157787 y la estrategia de fijación vuelve dentro de las 12 horas de cotización.
Preguntas frecuentes
P: ¿Cuánto cuesta una fijación CNC?
R: Depende enteramente de la complejidad. Las mordazas blandas mecanizadas en su lugar cuestan unas pocas decenas de dólares en material y tiempo de preparación; una fijación de aluminio dedicada para una pieza compleja suele costar entre aproximadamente $150 y $800 a tarifas de talleres chinos, y un sistema de palets de precisión es una inversión mayor justificada solo por el tamaño del lote. Para piezas únicas, un tornillo de banco estándar con un bloque de referencia mecanizado suele ser la respuesta económica.
P: ¿Qué tolerancia puede mantener realmente un tornillo de banco CNC estándar?
R: Un tornillo de banco mecanizado bien mantenido con paralelas y una rutina de amarre consistente suele localizar las piezas de forma repetible dentro de ±0,02 a ±0,05 mm. Eso está bien para tolerancias generales pero no es suficiente para características de ±0,01 mm, por lo que el trabajo de precisión pasa a mordazas blandas rectificadas, tornillos de banco de precisión o fijaciones dedicadas.
P: ¿Por qué mis piezas delgadas salen fuera de tolerancia si la máquina es precisa?
R: Porque la distorsión por amarre, no la precisión del husillo, suele ser el culpable. Las piezas delgadas se comban bajo la fuerza de amarre, se mecanizan planas mientras están sujetas y luego recuperan su forma al liberarlas. La solución es el soporte: mordazas blandas de perfil completo, paralelas bajo la trayectoria de carga, fuerza de amarre mínima o amarre por vacío para material muy delgado.
P: ¿Debería la fijación usar las mismas superficies que los datums del plano?
R: Sí. La fijación debe localizar la pieza sobre las mismas características que el plano establece como datums, para que las características mecanizadas se relacionen directamente con el datum sin un eslabón de error adicional. Localizar desde una superficie conveniente pero que no es datum añade un término de acumulación que consume tu tolerancia antes de que la pieza siquiera se corte.
P: ¿Pueden mecanizar características en dos lados y aún mantener una posición estricta entre ellas?
R: Sí, si la segunda operación se localiza desde características de datum mecanizadas y la fijación se repite bien. Las mordazas blandas rectificadas o un sistema de palets mantienen la relación entre dos montajes típicamente dentro de ±0,01 a ±0,03 mm. Si tu requisito real es más estricto que eso, la pieza puede necesitar mecanizarse en un solo montaje mult cara o la cuestión de la tolerancia debe discutirse antes de cotizar.
Recursos relacionados
- Precisión vs repetibilidad CNC — por qué una "máquina de 0,005 mm" no garantiza una pieza de 0,005 mm.
- Piezas de fresado CNC — piezas prismáticas mecanizadas con planes de amarre basados en datums.
- Acerca de BQUQ — una fábrica ISO9001 en Dongguan que opera líneas de CNC, estampado, muelles y disipadores.
- Contáctanos — envía tu plano para un presupuesto en 12 horas laborables con la estrategia de fijación incluida.
Autoría del equipo de ingeniería de BQUQ. BQUQ es una fábrica de origen certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metal, muelles personalizados, disipadores y pinzas bajo un mismo techo. Envía planos a sc@bquq.com o WhatsApp +86 13713157787 para un presupuesto dentro de 12 horas laborables. www.bquq.com


