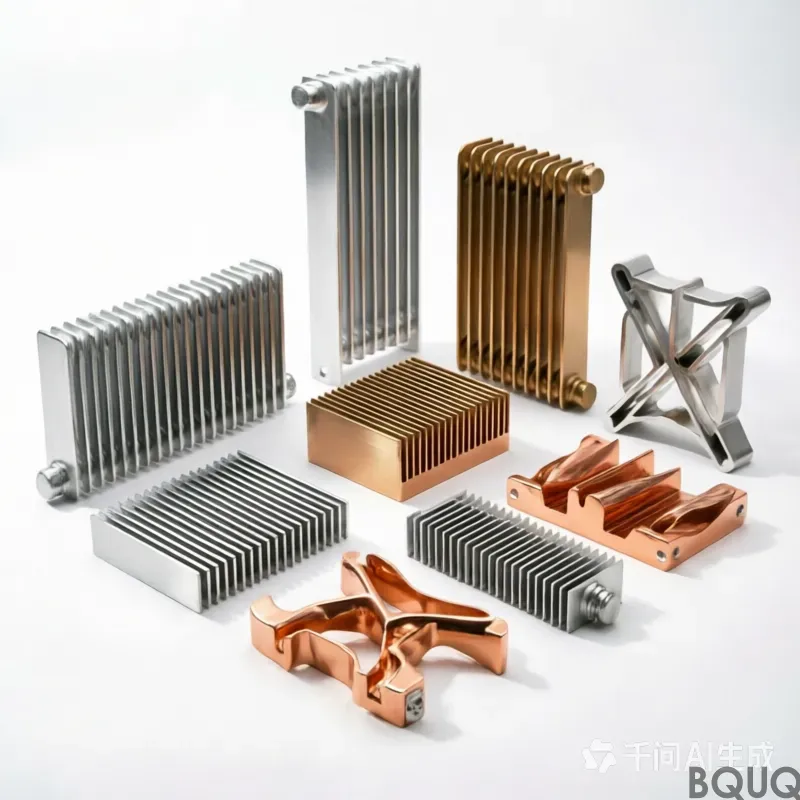
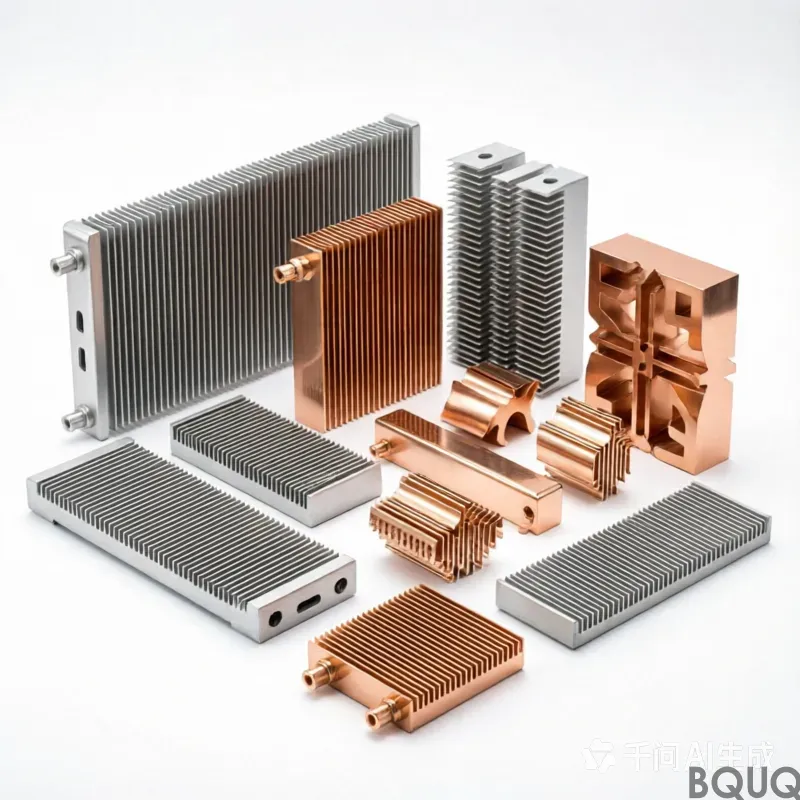
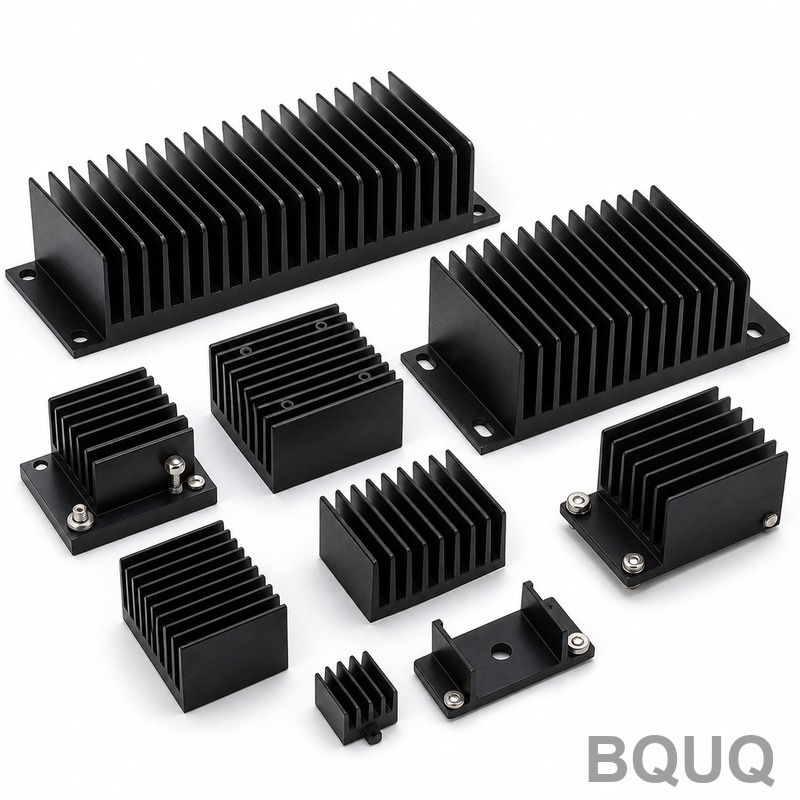
compuesto disipador de calor: cobre puro C110, tolerancia 0,20 mm, superficie anodizado negro Tipo II, 10-15 µm, plazo de entrega 20 días hábiles, MOQ 1000 pzs. Capacidad 300.000 pzs para servidor 1U y acelerador de IA. Revisión de planos e informe de primera pieza incluidos.
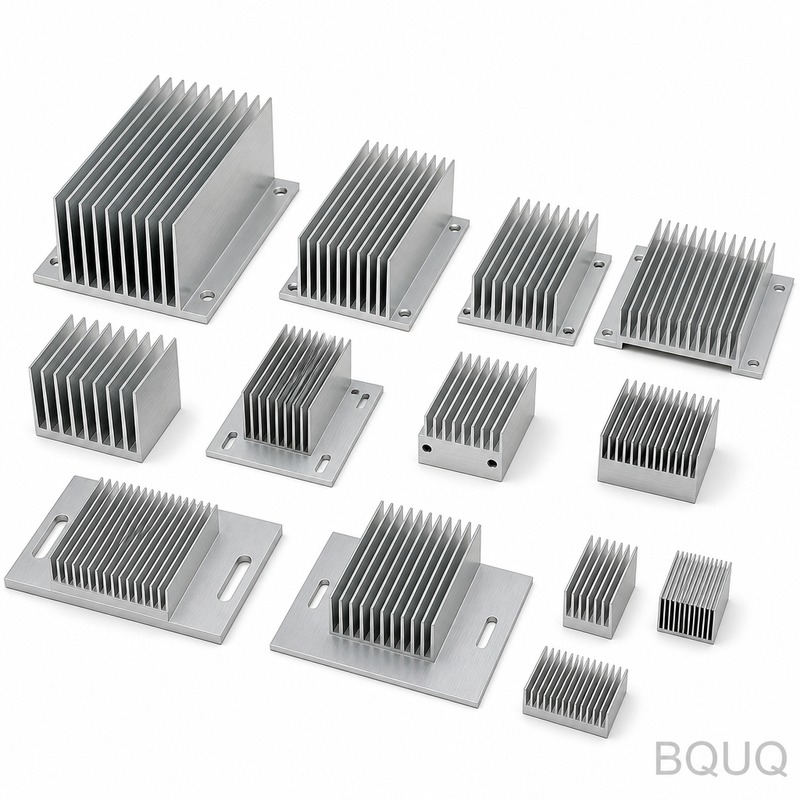
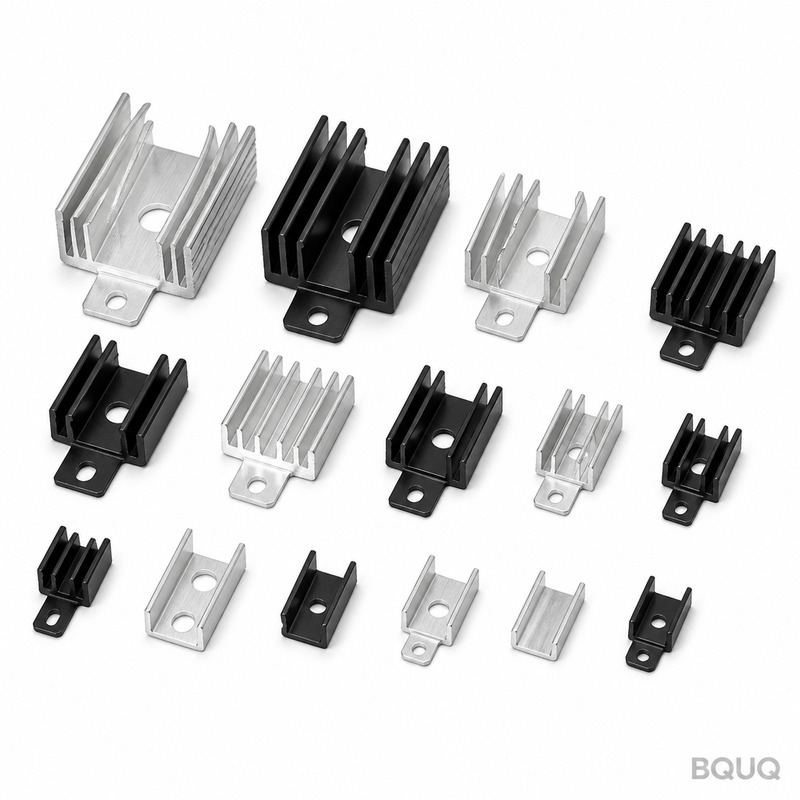
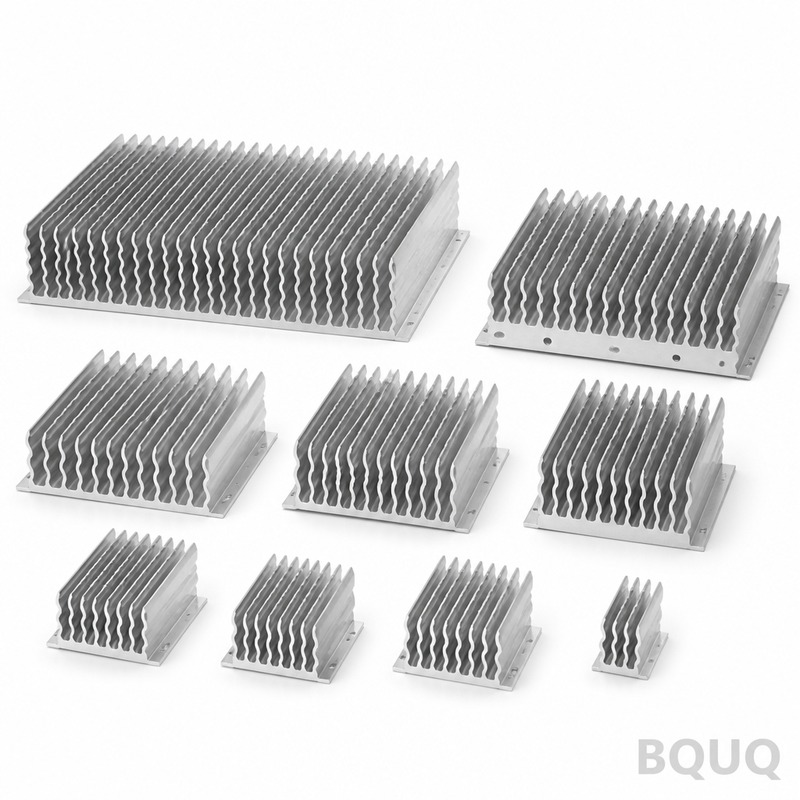
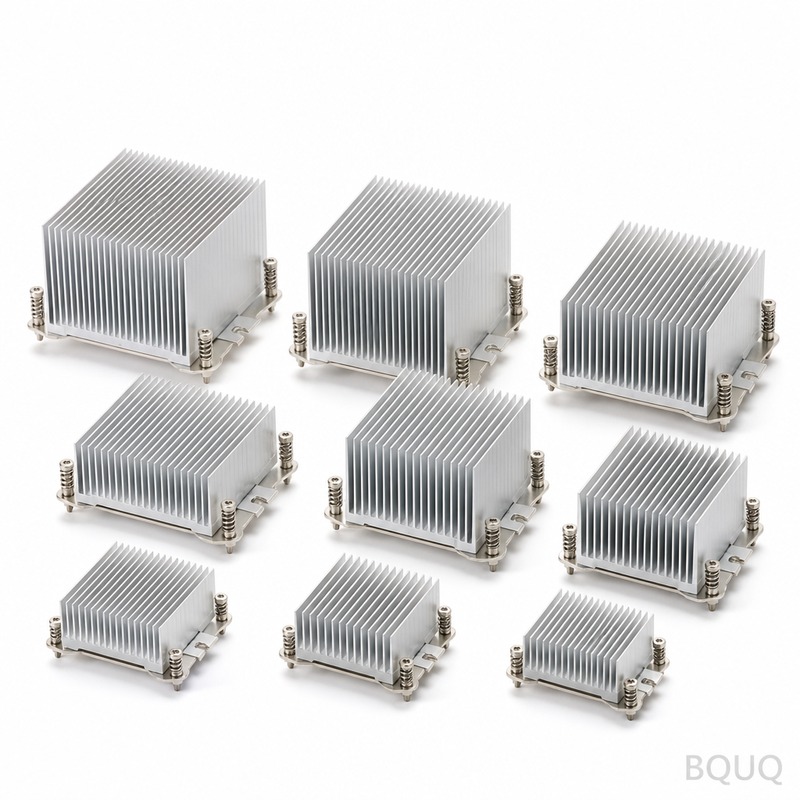
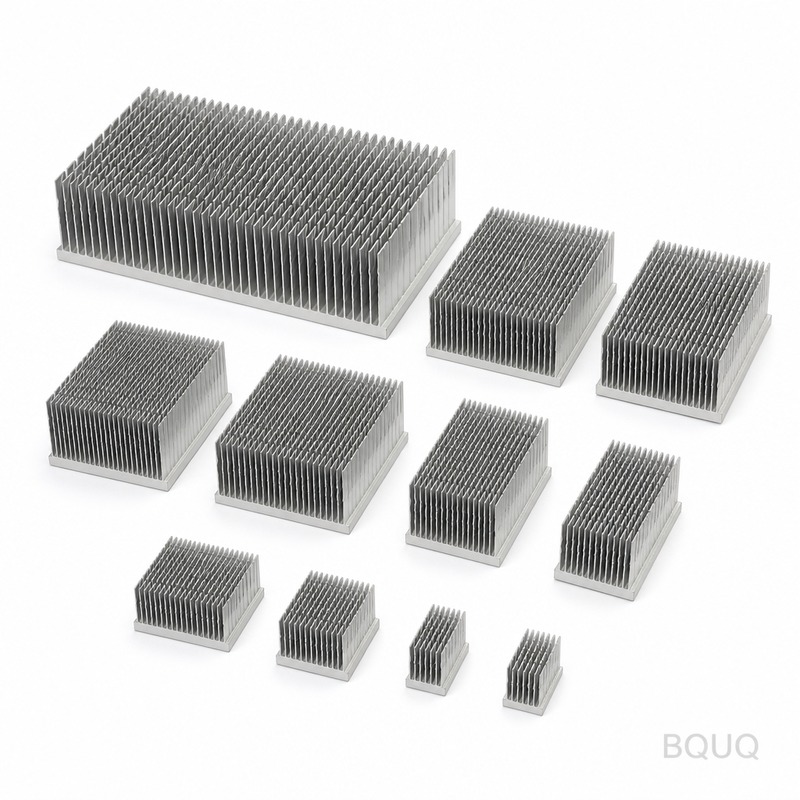
compuesto disipador de calor
Puntos Clave
El compuesto para disipadores de calor es un disipador de aluminio 1050A con un grosor de aleta de 0,8 mm, un paso de aleta de 1,5 mm y una resistencia térmica de 0,85 K/W. Utiliza anodizado duro Tipo III, 25-40 µm, y mantiene una tolerancia general de ±0,20 mm. El plazo de entrega puede ser de 10 días hábiles para 50 a 50.000 piezas, con un costo impulsado por el desbarbado, el recubrimiento y la inspección.
Ya sea que necesite 50 piezas para validación o 50.000 para una línea de producción, el compuesto para disipadores de calor sigue la misma física. Lo que cambia es qué ventana de proceso mantenemos y cuánta inspección respaldamos.
Lectura relacionada: Cómo elegir un disipador de calor para aplicaciones de iluminación LED.
Especificaciones Clave de un Vistazo
| Parámetro | Valor / Rango |
|---|---|
| Material | Aluminio 1050A |
| Grosor de aleta | 0,8 mm |
| Paso de aleta | 1,5 mm |
| Resistencia térmica | 0,85 K/W |
| Acabado superficial | anodizado duro Tipo III, 25-40 µm |
| Tolerancia general | ±0,20 mm |
Contexto de Mercado y Técnico
La presión sobre los plazos de entrega se ha comprimido en todo el sector de VFD e inversores. Lo que solía ser un ciclo de utillaje y cualificación de 12 semanas ahora se cotiza a 10 días hábiles, lo que solo funciona si el diseño del utillaje y la validación del proceso se ejecutan en paralelo.
La presión de costos en VFD e inversores rara vez proviene de la materia prima. Proviene de las operaciones secundarias: desbarbado, recubrimiento e inspección al 100%. Eliminar uno de esos pasos suele mover el costo unitario más que cualquier sustitución de material.
Cómo lo Fabricamos
La ruta para el compuesto para disipadores de calor comienza con una ventana de proceso, no con una máquina. Primero fijamos la condición del material y la geometría del utillaje, luego confirmamos que se mantiene ±0,20 mm a velocidad de producción en lugar de en una sola pieza lenta.
El utillaje se diseña en torno a la capacidad medida del proceso, por lo que ±0,20 mm es una consecuencia de la geometría del utillaje y no un filtro de inspección. Por eso 10 días hábiles es realista en lugar de optimista.
Vea también: Doblado y aplanado de tubos de calor: reglas de diseño.
El desbarbado y el acondicionamiento de bordes se especifican en el plano para el compuesto para disipadores de calor. Un borde afilado que pasa la inspección dimensional aún puede fallar en el ensamblaje, por lo que el rompimiento de borde es un parámetro controlado y no uno cosmético.
Más información sobre ¿Cuáles son las mejores soluciones de disipador de calor para equipos 5G y de telecomunicaciones?.
Material y Acabado Superficial
La condición del material importa tanto como el grado. El aluminio 1050A suministrado con el temple incorrecto se deformará después del mecanizado, por lo que el compuesto para disipadores de calor se alivia de tensiones antes del acabado cuando la geometría es asimétrica.
La especificación superficial para el compuesto para disipadores de calor es anodizado duro Tipo III, 25-40 µm, elegido por el entorno de servicio en VFD e inversores. El grosor se verifica en un cupón de referencia del mismo lote en lugar de asumirse a partir de los ajustes del proceso.
Cuando el compuesto para disipadores de calor experimenta carga de contacto, la dureza del material se especifica junto con la tolerancia dimensional. La dureza sin un método de ensayo definido es la fuente más común de disputas en la inspección de recepción.
Tolerancia e Inspección
Las dimensiones generales del compuesto para disipadores de calor se mantienen a ±0,20 mm; las características críticas se identifican en el plano y se controlan por separado con una banda más estrecha.
El método de medición es parte de la especificación. Una característica medida en una CMM y la misma característica medida con un calibrador pueden discrepar, por lo que los planos del compuesto para disipadores de calor indican cómo se verifica cada dimensión crítica.
La capacidad del proceso se rastrea por característica. Cuando el Cpk cae por debajo del umbral acordado en el compuesto para disipadores de calor, ajustamos el proceso o reclasificamos la característica, en lugar de clasificar las piezas al final.
Dónde se Utiliza
VFD e inversores es el área de aplicación más grande para el compuesto para disipadores de calor, donde la pieza típicamente experimenta carga continua y un amplio rango de temperatura en lugar de condiciones de laboratorio.
Las solicitudes de retrofit son comunes: un ensamblaje existente necesita compuesto para disipadores de calor en un tamaño ligeramente diferente. Debido a que la ventana de proceso ya se conoce, 10 días hábiles en un retrofit suele ser más corto que en una pieza nueva.
Detalle técnico: Soportes de Cámara para Dron Mecanizados por CNC BQUQ.
Qué Confirmar Antes de Ordenar
Defina las características críticas en la etapa de cotización. Mover una característica de ±0,20 mm general a crítica después del utillaje añade costo y extiende los 10 días hábiles, lo que es el retraso más evitable en el abastecimiento personalizado.
Compare cotizaciones sobre la misma base: grado de material, anodizado duro Tipo III, 25-40 µm, alcance de la inspección y embalaje. Un precio unitario más bajo que elimina la inspección al 100% no es un costo total más bajo.
Preguntas Frecuentes: Sus Dudas Antes de Ordenar
¿Qué tolerancia pueden mantener en el compuesto para disipadores de calor?
El plazo de entrega estándar para el compuesto para disipadores de calor es de 10 días hábiles después de la aprobación del plano y la firma del utillaje. Los prototipos suelen ser más rápidos porque evitan el utillaje, y los pedidos repetidos son aún más rápidos porque el utillaje ya existe.
¿Cuál es la cantidad mínima de pedido para el compuesto para disipadores de calor?
Sí. Envíe el plano en cualquier formato común. Lo revisamos primero para la fabricabilidad y señalamos cualquier característica donde ±0,20 mm requeriría una operación adicional, para que usted pueda decidir antes del utillaje.
¿Cuánto tiempo toma la producción del compuesto para disipadores de calor?
El anodizado duro Tipo III, 25-40 µm es estándar para el compuesto para disipadores de calor. Otros acabados se cotizan con un rango de grosor definido y se verifican en un cupón del mismo lote en lugar de asumirse a partir de los ajustes del proceso.
Lectura recomendada: Prototipado CNC y Producción de Bajo Volumen: Cuándo Tiene Sentido.
¿Proporcionan certificados de material e inspección?
Sí, y lo recomendamos. Prototipar el compuesto para disipadores de calor sin utillaje valida el ajuste y la función a una fracción del costo del utillaje, y generalmente revela un cambio de diseño antes de cortar el acero.
Compárelo con Disipadores de Calor Extruidos vs. Cepillados (Skived) vs. Estampados: Comparativa de Costo y Rendimiento 2024.
¿Cómo manejan un cambio de diseño a mitad del programa?
Los cambios se documentan contra el informe de primera artículo original. Identificamos qué dimensiones se ven afectadas, recotizamos solo las operaciones afectadas y le indicamos si el stock existente del compuesto para disipadores de calor sigue siendo utilizable.
Lectura relacionada: Colección de Piezas para Contactores de Alta Tensión EV.
Si el compuesto para disipadores de calor ya está en producción en otro lugar, envíe una muestra y el plano actual. Cotizaremos contra él y le diremos honestamente si el cambio mejora el costo, el plazo de entrega o ninguno de los dos.
Vea también: Anodizado CNC: Tipos, Colores y Cómo la Elección del Acabado Afecta el Costo.
Más información sobre Técnicas de desbarbado para piezas de mecanizado de precisión: Guía completa de ingeniería.
Detalle técnico: Códigos HS para Piezas de Precisión: Clasificación Correcta.
Especificaciones Clave y Guía de Selección
Comparación de especificaciones
| Parámetro | Valor / Rango |
|---|---|
| Material | Aluminio 1050A |
| Tolerancia | ±0,20 mm |
| Plazo de entrega | 10 días hábiles |
| MOQ | 50 piezas |
| Capacidad | 50.000 piezas |
Selección / comparación
| Opción | Mejor para | Compromiso |
|---|---|---|
| Anodizado duro Tipo III estándar | Gestión térmica en VFD e inversores | El recubrimiento de 25-40 µm añade costo frente al aluminio desnudo |
| Grosor de aleta de 0,8 mm | Equilibrar rendimiento térmico y peso | Las aletas más delgadas reducen la rigidez y pueden necesitar desbarbado adicional |
| Paso de aleta de 1,5 mm | Alta superficie en envolventes compactas | Un paso más estrecho aumenta el desgaste del utillaje y el tiempo de inspección |
| Tolerancia general de ±0,20 mm | Velocidad de producción con CNC y estampado estándar | Tolerancias más estrechas requieren inspección al 100% y mayor costo unitario |
| Tirada de validación de 50 piezas | Verificación de diseño antes de la producción en masa | Costo por unidad más alto que la producción de 50.000 piezas |
Proceso / inspección
| Etapa | Control | Registro |
|---|---|---|
| Diseño del utillaje | Fijar la condición del material y la geometría del utillaje antes del mecanizado | El diseño del utillaje y la validación del proceso se ejecutan en paralelo |
| Mecanizado | Mantener ±0,20 mm a velocidad de producción, no en una sola pieza lenta | Capacidad medida registrada para la ventana de proceso |
| Desbarbado | Eliminar rebabas de aletas y bordes | Paso de desbarbado registrado como operación secundaria |
| Anodizado | Anodizado duro Tipo III, 25-40 µm | Grosor del recubrimiento y acabado superficial registrados |
| Inspección final | Inspección al 100% cuando lo requiera la tolerancia o el cliente | Datos de inspección conservados para trazabilidad |
Preguntas Frecuentes
¿Cuál es la resistencia térmica de este compuesto para disipadores de calor?
La resistencia térmica es de 0,85 K/W. Este valor está vinculado a la base de aluminio 1050A, al grosor de aleta de 0,8 mm y al paso de aleta de 1,5 mm. Es un número clave para comparar con otras soluciones de refrigeración para VFD e inversores antes de comprometerse con un pedido de 50 o 50.000 piezas.
Lectura recomendada: Disipador de calor de computadora.
¿Qué material y acabado superficial utilizan?
Utilizamos aluminio 1050A con anodizado duro Tipo III a 25-40 µm. Este acabado soporta la gestión térmica en aplicaciones de VFD e inversores. La tolerancia general es de ±0,20 mm. Si su diseño necesita un recubrimiento o grosor diferente, confírmelo antes de ordenar porque cambia el costo y el plazo de entrega.
¿Cuál es el plazo de entrega para 50 a 50.000 piezas?
El plazo de entrega puede ser de 10 días hábiles cuando el diseño del utillaje y la validación del proceso se ejecutan en paralelo. Esto aplica desde 50 piezas para validación hasta 50.000 para producción. El ciclo comprimido reemplaza lo que solía ser un ciclo de utillaje y cualificación de 12 semanas, por lo que conviene confirmar su plano y requisitos de inspección con antelación.
Compárelo con Mandril de Pinza CNC Personalizado Tipo 28 para Torno Automático de Barra Redonda.
¿Qué tolerancia pueden mantener a velocidad de producción?
Mantenemos una tolerancia general de ±0,20 mm a velocidad de producción, no solo en una sola pieza lenta. Primero fijamos la condición del material y la geometría del utillaje, luego confirmamos la capacidad a lo largo de la tirada. Si su aplicación necesita más estrecho que ±0,20 mm, espere inspección adicional y mayor costo unitario.
¿Qué impulsa el costo unitario del compuesto para disipadores de calor?
La presión de costos en VFD e inversores rara vez proviene de la materia prima. Proviene de las operaciones secundarias: desbarbado, recubrimiento e inspección al 100%. Eliminar uno de esos pasos suele mover el costo unitario más que cualquier sustitución de material. Confirme qué operaciones secundarias son realmente necesarias antes de solicitar una cotización.
¿Pueden soportar tanto tiradas de validación como producción en masa?
Sí. Ya sea que necesite 50 piezas para validación o 50.000 para una línea de producción, se aplica la misma física. Lo que cambia es qué ventana de proceso mantenemos y cuánta inspección respaldamos. El diseño del utillaje y la validación del proceso se ejecutan en paralelo para soportar el plazo de entrega de 10 días hábiles.
¿Qué debo confirmar antes de ordenar compuesto para disipadores de calor?
Confirme el material aluminio 1050A, grosor de aleta 0,8 mm, paso de aleta 1,5 mm, resistencia térmica 0,85 K/W, anodizado duro Tipo III a 25-40 µm y tolerancia general ±0,20 mm. Confirme también la cantidad de 50 a 50.000 piezas, el plazo de entrega de 10 días hábiles y qué operaciones secundarias como desbarbado, recubrimiento o inspección al 100% son necesarias.