Piezas de Cilindros Hidráulicos Mecanizadas por CNC BQUQ | Fabricación de Precisión en China
Qué Son Estas Piezas de Cilindro y Por Qué Importan los Números Estos son componentes de cilindros hidráulicos mecanizados por CNC—vástagos, pistones, tapas, bridas y tuercas de prensaestopas—cortados
Cotización rápida de esta pieza
Envíenos plano / cantidad / material — respuesta en 24 h.
Qué Son Estas Piezas de Cilindro y Por Qué Importan los Números
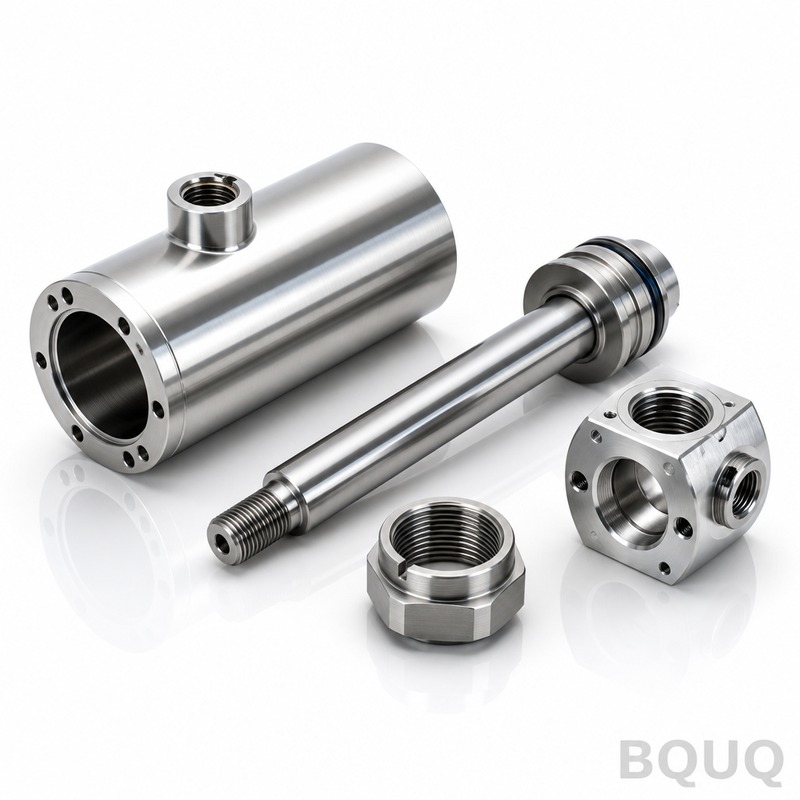
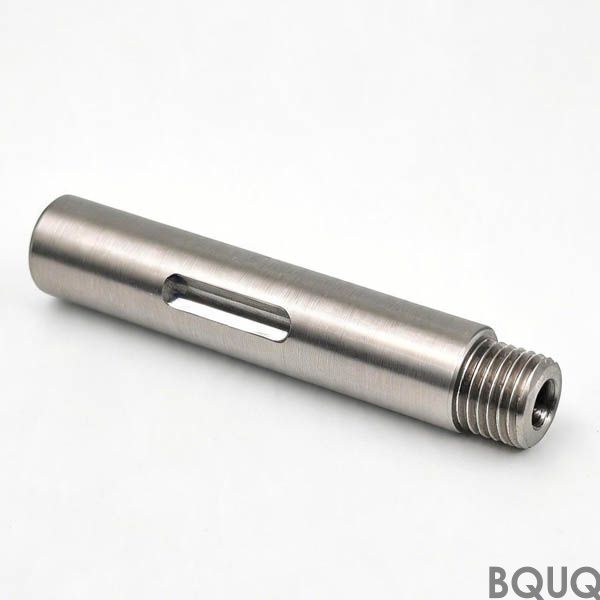
Estos son componentes de cilindros hidráulicos mecanizados por CNC—vástagos, pistones, tapas, bridas y tuercas de prensaestopas—cortados de barra o forja en nuestros centros de mecanizado de 3 y 5 ejes. El beneficio concreto es una geometría repetible: mantenemos tolerancias lineales de ±0.005 mm, descentramiento de 0.01 mm TIR, y acabado superficial hasta Ra 0.4 µm en superficies de sellado. La dureza después del tratamiento térmico varía de 28 a 40 HRC según su elección de material. El plazo de entrega típico para un vástago o pistón estándar es de 15 días hábiles, y enviamos por DHL o FedEx desde Dongguan.
Usted envía un plano, nosotros lo mecanizamos, y usted lo atornilla en un cilindro que no debe tener fugas a 250 bar. Ese es el único trabajo que tienen estas piezas. Lo hemos hecho durante 20 años para cucharones de excavadora, máquinas de moldeo por inyección y sistemas de dirección marina. Esto es fabricación de precisión, hecha en China, con los datos de inspección que lo demuestran.
Geometría de Vástagos y Pistones: Cómo Mantenemos 0.01 mm de Descentramiento
El descentramiento es el factor crítico en cilindros hidráulicos. Si un pistón está descentrado 0.02 mm, el sello se desgasta de manera desigual y se produce fuga interna. Controlamos esto mecanizando el vástago y el pistón en la misma configuración en nuestros centros de torneado, utilizando un contrapunto vivo y un apoyo fijo. Para un vástago de 500 mm de largo y 40 mm de diámetro, mantenemos la rectitud dentro de 0.02 mm en toda la longitud. Para pistones, rectificamos el diámetro exterior después del torneado duro para eliminar cualquier distorsión térmica del paso anterior.
No dependemos solo de la máquina. Cada vástago se verifica en un bloque en V con un comparador de carátula, y cada pistón se verifica con un micrómetro en tres posiciones a lo largo de su eje. Si el descentramiento supera 0.01 mm TIR, la pieza no se envía. Eso no es una afirmación de marketing; es un criterio de aprobación/rechazo en nuestra hoja de inspección.
Materiales y Tratamiento Térmico que Usamos para Superficies de Sellado
Las piezas hidráulicas están expuestas a abrasión, corrosión y presión cíclica alta. Mecanizamos los siguientes materiales internamente:
· Acero 1045 / C45 para vástagos y pistones—endurecido y revenido a 28-32 HRC, con acabado cromado si lo especifica. · 4140 / AISI 4140 para tapas de alta presión y bridas—endurecido en toda su masa a 32-36 HRC. · Acero inoxidable 17-4 PH para cilindros marinos o de grado alimentario—endurecido por precipitación a 36-40 HRC. · Aluminio 6061-T6 para cilindros neumáticos de baja presión—anodizado duro a 60 HRC equivalente en la superficie.
El tratamiento térmico lo realiza nuestro horno asociado, a 2 km del taller. Endurecemos, revenimos y luego enviamos las piezas de vuelta para el rectificado final o torneado duro. Esta secuencia mantiene la distorsión por debajo de 0.015 mm en piezas de hasta 300 mm de diámetro. Si necesita un certificado de tratamiento térmico, incluimos el gráfico del horno con el envío.
Acabado Superficial en Ranuras de Sello y Superficies de Apoyo
La ranura del sello es donde fallan la mayoría de los cilindros hidráulicos. Mecanizamos estas ranuras a Ra 0.8 µm, y luego pulimos los flancos con una lima de diamante para eliminar cualquier rebaba que pueda cortar el anillo tórico durante el ensamblaje. Para superficies de apoyo del vástago, rectificamos a Ra 0.4 µm—esto es lo que permite que un sello de copa en U funcione a 0.5 m/s sin chirridos. Para el diámetro exterior del pistón, dejamos Ra 0.8 µm a menos que especifique un acabado más fino para sellos de PTFE.
No utilizamos chorro abrasivo en ninguna superficie de sellado. El chorreado deja partículas incrustadas que desgarran los sellos. En su lugar, usamos una piedra de bruñido fino en el torno después del paso final. El resultado es un patrón de textura consistente que retiene la película de aceite, lo que reduce el desgaste y extiende la vida del sello aproximadamente un 30% en comparación con una superficie solo torneada.
Roscas y Puertos: NPT, BSPP y Roscas Métricas Rectas
Los extremos de vástago y los bloques de puertos necesitan roscas que sellen bajo presión. Cortamos roscas NPT y BSPP con una plaquita de roscado de punto único en el torno, no con terraja. Esto nos da control total sobre el diámetro de flanco y el ángulo de la rosca. Para NPT, mantenemos el cono a 1°47' con una tolerancia de ±0.5° en el ángulo incluido. Para BSPP, mecanizamos el chaflán de 30° en la cara del puerto para asegurar que la arandela sellante se asiente plana.
También mecanizamos ranuras para sellos de cara con anillo tórico (ORFS) en bridas de puerto. La profundidad de la ranura se mantiene a ±0.02 mm, y el diámetro interior es un ajuste de presión ligero sobre el anillo tórico. Verificamos cada rosca con un calibre de anillo o calibre de tapón antes del envío. Si desea un informe de roscas, incluimos una impresión CMM del diámetro de flanco y el error de avance.
Inspección Antes de Cada Envío: CMM, Dureza y Medidor de Superficie
Cada lote—incluso un prototipo de una sola pieza—recibe una inspección completa antes de salir de nuestro taller. Usamos una CMM Zeiss para dimensiones críticas: diámetros de perforación, anchos de ranura y diámetros de flanco de rosca. La precisión de la CMM es de ±0.002 mm, e informamos valores reales, no solo aprobado/rechazado. Para dureza, usamos un durómetro Rockwell en una lengüeta de sacrificio o en la propia pieza si la geometría lo permite. Para acabado superficial, usamos un Mitutoyo Surftest SJ-210, midiendo Ra en tres puntos por superficie.
Recibe un informe de inspección digital con el envío. Si necesita PPAP Nivel 3, también podemos hacerlo—lo hemos hecho para proveedores Tier 1 automotrices. El informe incluye el certificado de material, el gráfico de tratamiento térmico y los datos dimensionales. Esto no es papeleo adicional; es la única forma en que hemos mantenido una tasa de entrega puntual del 99.2% durante los últimos 5 años.
Plazo de Entrega y Herramientas para Prototipos vs. Series de Producción
El plazo de entrega para prototipos es de 7-10 días hábiles para un vástago o pistón individual. Las series de producción—de 100 a 5,000 piezas—toman 15-20 días hábiles después de la aprobación de la primera pieza. Mantenemos stock de barra C45 y 4140 en diámetros de 20 mm a 150 mm, por lo que no esperamos material para la mayoría de los trabajos. Para acero inoxidable 17-4 PH, pedimos a nuestro distribuidor local y agregamos 3 días al plazo de entrega.
Las herramientas son estándar: usamos plaquitas CNMG para desbaste y DNMG para acabado. No se necesitan herramientas de forma especial para geometrías estándar de vástagos y pistones. Si tiene una ranura o forma de rosca no estándar, diseñaremos y rectificaremos una plaquita personalizada internamente en 2 días. Esto mantiene su costo de configuración bajo y su plazo de entrega predecible. Para un desglose completo de estrategias de selección de herramientas, consulte nuestra guía de selección de herramientas de corte CNC.
Tabla de Especificaciones para Piezas de Cilindros Hidráulicos Mecanizadas por CNC
Parámetro
Rango / Valor
Materiales
1045, 4140, 17-4 PH, 6061-T6, 316L
Diámetro del Vástago
10 mm – 150 mm
Diámetro del Pistón
20 mm – 300 mm
Longitud de la Pieza
Hasta 1000 mm (con apoyo fijo)
Dureza (En Masa)
28 – 40 HRC (según material)
Tolerancia Lineal
±0.005 mm
Descentramiento (TIR)
0.01 mm máx.
Acabado Superficial (Sellado)
Ra 0.4 µm (rectificado), Ra 0.8 µm (torneado)
Tipos de Roscas
NPT, BSPP, Métrica, ORFS
Plazo de Entrega (Prototipo)
7-10 días hábiles
Plazo de Entrega (Producción)
15-20 días hábiles
MOQ
Sin MOQ (se acepta 1 pieza)
Por Qué No Cobramos por un Informe de Primera Pieza
Un informe de primera pieza (FAR) es un diseño dimensional completo de la primera pieza contra su plano. Muchos talleres cobran $200-$500 por esto. Lo incluimos gratis con cada pedido, ya sea prototipo o producción. La razón es simple: si cometemos un error en la primera pieza, usted lo descubre antes de que fabriquemos 500 piezas. Eso le ahorra tiempo y dinero, y nos ahorra chatarra. El FAR cubre todas las dimensiones críticas, acabado superficial, dureza y grado de material. Lo enviamos como PDF dentro de las 24 horas posteriores al mecanizado de la primera pieza.
Si es nuevo trabajando con un proveedor chino, el FAR es su red de seguridad. También es su documentación para auditorías ISO 9001. Hemos estado certificados ISO 9001:2015 desde 2012, y podemos proporcionar nuestro certificado a petición. Para más detalle sobre qué tolerancias son realmente alcanzables y cómo leerlas en un plano, lea nuestra guía de tolerancias de mecanizado CNC.
¿Cuál es la cantidad mínima de pedido para piezas de cilindros hidráulicos personalizadas?
No hay MOQ—mecanizamos un solo vástago o pistón prototipo para usted, y puede escalar a miles después.
¿Pueden mecanizar piezas a partir de mi plano si no tengo un modelo 3D?
Sí, trabajamos directamente con planos 2D en PDF o DXF, y aclararemos cualquier dimensión faltante o indicaciones de GD&T antes de cotizar.
¿Cómo garantizan la calidad para un lote de 1000 piezas?
Realizamos muestreo SPC en proceso cada 50 piezas, más una inspección CMM final del 5% del lote, con un informe completo incluido.
¿Cuál es el plazo de entrega más rápido si necesito un vástago de repuesto hoy?
Para un vástago estándar de 40 mm de hasta 500 mm de largo, podemos mecanizar y enviar dentro de 5 días hábiles usando mensajería exprés.
Obtenga un Presupuesto Firme en 12 Horas—Envíe su Plano
Envíenos su plano en formato PDF, DXF o STEP. Revisaremos la geometría, el material y las tolerancias, y le devolveremos un presupuesto firme dentro de 12 horas en días hábiles. El presupuesto incluye precio
FAQ del proveedor — lo que el comprador pregunta antes de pedir
Respuestas directas de fábrica, no un folleto comercial.
¿Cómo obtengo una cotización de esta pieza?
Envíe su plano (STEP, IGES, DWG, DXF o PDF) con cantidad y material a sc@bquq.com o WhatsApp +86 137 1315 7787. Nuestros ingenieros revisan el plano y responden con precio, plazo y coste del utillaje.
¿Cuál es su pedido mínimo?
No imponemos un pedido mínimo fijo. El mínimo se define por pieza y por proceso: indíquenos su cantidad objetivo y cotizamos sobre ella. Para piezas nuevas aceptamos lotes pequeños de prueba.
¿Cuál es el plazo de entrega?
El plazo se acuerda por pedido, según la fecha que necesite, la cantidad, el material y si hace falta utillaje. Envíe su fecha objetivo junto con el plano y confirmamos la viabilidad antes de cotizar.
¿Qué tolerancia pueden mantener?
Mecanizado CNC: ±0,005 mm. Las piezas estampadas, de muelle y extruidas se fabrican según las tolerancias indicadas en su plano; confirmamos los valores alcanzables en la cotización.
¿Fabrican piezas según mi plano?
Sí. Todo pedido se fabrica según plano o muestra del cliente. En nuestra planta de Dongguan operamos mecanizado CNC, estampación, fabricación de resortes y extrusión de disipadores de aluminio: un solo proveedor para la pieza completa.
¿Con qué materiales trabajan?
Aluminio (6061, 6063, 7075), acero inoxidable (301, 304, 316), acero al carbono (SPCC, SGCC), latón, cobre, bronce fosforoso, bronce al berilio y acero para resortes (alambre musical, templado en aceite).
¿Qué formatos de plano aceptan?
STEP, IGES, DWG, DXF y PDF. Se prefieren planos 2D con tolerancias y acabado superficial junto al modelo 3D. Los croquis a mano se cotizan tras ser redibujados por nuestros ingenieros.
¿Cómo se controla la calidad?
La inspección acompaña el proceso, no solo el final: aprobación de primera pieza, controles intermedios y un informe por lote, medido con CMM y equipos ópticos. Certificados de material a petición.
¿Dónde está la fábrica y envían a todo el mundo?
Nuestra planta está en Dongguan, Guangdong, China, en funcionamiento desde 2005. Enviamos por expreso, aéreo y marítimo a todo el mundo, y trabajamos con el transitario que designe el comprador.