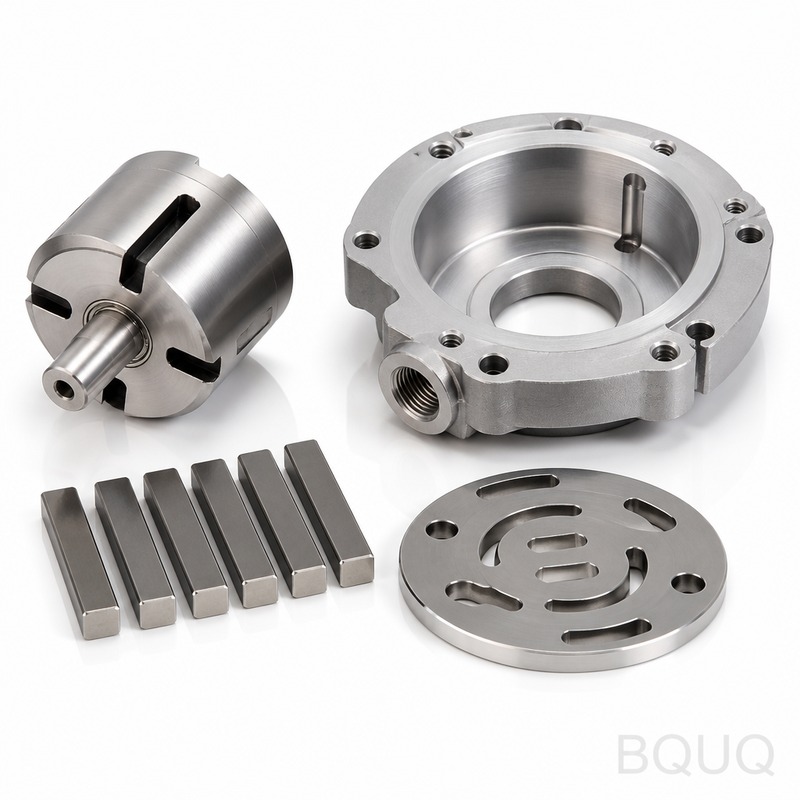
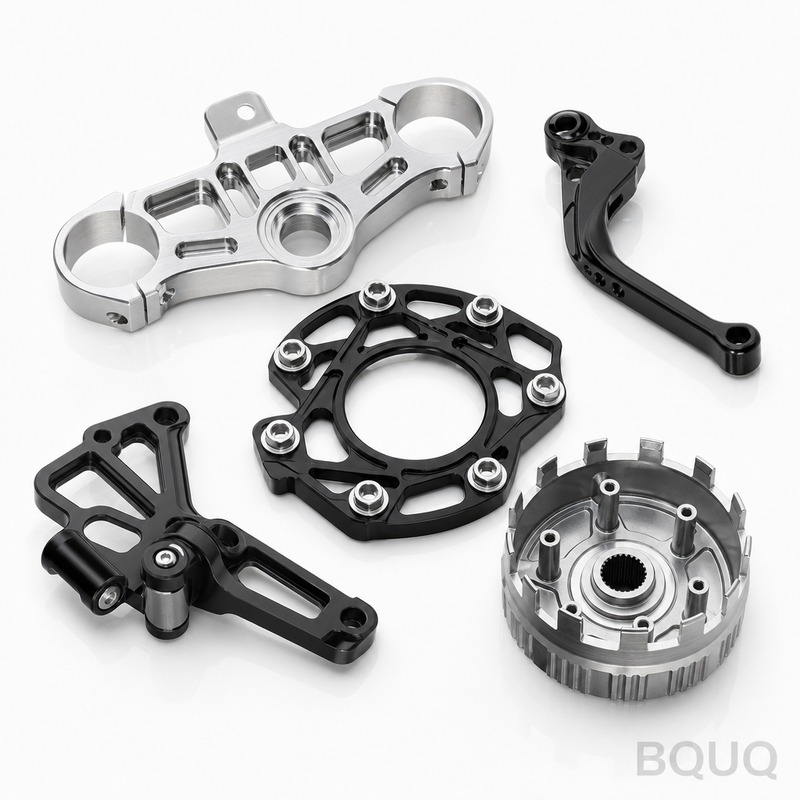
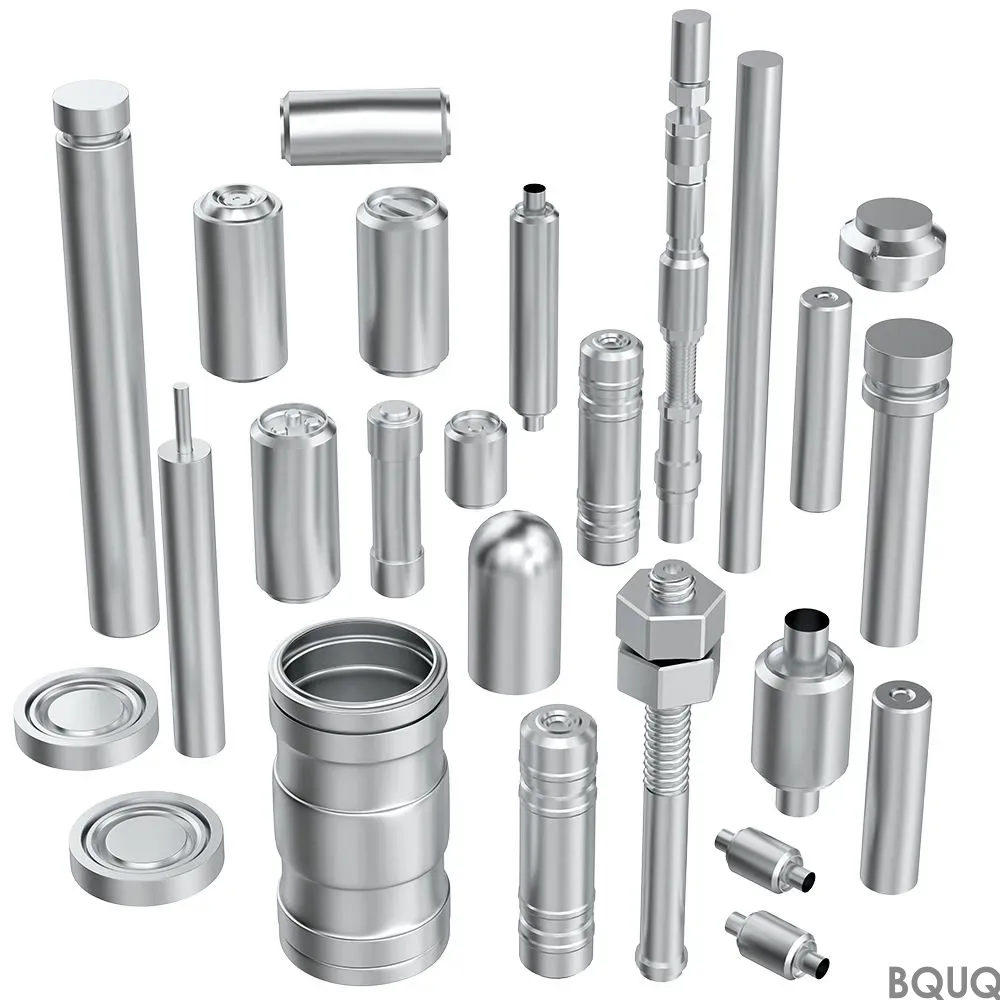
Estas Piezas de Bomba de Vacío Mecanizadas por CNC son los rotores, estatores, placas laterales y carcasas de válvula exactos que mantienen su bomba funcionando con máxima eficienc
Piezas de Bomba de Vacío Mecanizadas por CNC | BQUQ Fabricación de Precisión China
Estas Piezas de Bomba de Vacío Mecanizadas por CNC son los rotores, estatores, placas laterales y carcasas de válvula exactos que mantienen su bomba funcionando con máxima eficiencia. Mantenemos la co
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Estas Piezas de Bomba de Vacío Mecanizadas por CNC son los rotores, estatores, placas laterales y carcasas de válvula exactos que mantienen su bomba funcionando con máxima eficiencia. Mantenemos la concentricidad en 0.008 mm TIR, el acabado superficial en Ra 0.4, y enviamos piezas estándar en 7 días desde nuestra fábrica en Dongguan. Dureza de hasta HRC 58 para superficies de desgaste, y cada lote se inspecciona con una MMC antes de salir de la planta.
Cómo Controlamos la Holgura Rotor-Estator Hasta 0.015 mm
El rendimiento de la bomba de vacío se degrada cuando la holgura aumenta. Mecanizamos el diámetro exterior del rotor y el diámetro interior del estator en el mismo centro de mecanizado CNC de 4 ejes en una sola sujeción. Esto elimina los errores de acumulación. La holgura típica que mantenemos: 0.015–0.025 mm en bombas rotativas de paletas selladas por aceite. Para bombas de tornillo seco, ajustamos más—0.010 mm en los flancos. Usted obtiene una presión final consistente, no una bomba que pierde vacío después de 500 horas.
Materiales y Tratamiento Térmico para Bombas Sin Aceite y Lubricadas
Disponemos de aluminio 6061-T6 para rotores ligeros, acero inoxidable 304/316L para medios corrosivos, y acero 4140 o 42CrMo4 para ejes de alto par. Para bolsillos de paletas y rotores de lóbulo, aplicamos tratamiento térmico a HRC 50–58 y luego rectificamos las caras de sellado. Las piezas de aluminio reciben anodizado duro (Clase 3, 50 µm) para resistir el desgaste de las paletas de carbono. Usted elige el material; nosotros controlamos la distorsión después del tratamiento térmico.
Equilibrado y Verificación de Excentricidad en Cada Rotor Mayor de 200 mm
Un rotor desequilibrado vibra su bomba, desgasta los rodamientos y añade ruido. Equilibramos dinámicamente cada rotor de más de 200 mm de longitud según grado G2.5 conforme a ISO 1940. La excentricidad en las superficies del muñón y de sellado se verifica en una bancada en V con un indicador de resolución de 0.001 mm. Rechazamos cualquier valor superior a 0.008 mm TIR. Esa es la diferencia entre una bomba que zumba y una que grita.
Inspección Antes de Cada Envío: MMC, Calibre de Aire y Prueba de Dureza
Sin excepciones. Cada pieza pasa por una MMC de 3 ejes para las especificaciones GD&T, un calibre de aire para el diámetro del agujero y un durómetro Rockwell para la dureza. Enviamos un informe de inspección completo con el envío—PDF, no un certificado vago. Si una dimensión crítica se desvía en 0.005 mm, la desechamos, no la enviamos. Usted quiere pruebas, no promesas. Le damos datos.
Opciones de Acabado Superficial que Afectan la Eficiencia de la Bomba
Las superficies rugosas atrapan gas y aumentan la desgasificación, lo que perjudica el vacío final. Mecanizamos las caras de sellado a Ra 0.4 como estándar. Para aplicaciones de alto vacío, pulimos a Ra 0.2 o añadimos una pasada de lapidado a Ra 0.1. Los canales de flujo internos reciben Ra 0.8 para reducir pérdidas por fricción. Estas no son opciones cosméticas—cambian la velocidad de bombeo de su bomba hasta en un 8% con el mismo motor.
Plazo de Entrega y Flexibilidad de Lotes para Prototipos y Producción
Los prototipos de Piezas de Bomba de Vacío Mecanizadas por CNC se envían en 7 días. Las series de producción de 50–5000 piezas tardan 15–20 días. Operamos células CNC sin supervisión 24/5, por lo que su pedido no espera en una cola. Sin MOQ—pida una pieza para probar o mil para ensamblar. El utillaje es gratuito para tamaños estándar. Para geometrías personalizadas, cotizamos una tarifa de preparación única y la devolvemos después de 500 piezas.
Roscas, Ranuras para Juntas Tóricas y Puertos Mecanizados según Estándares de Vacío
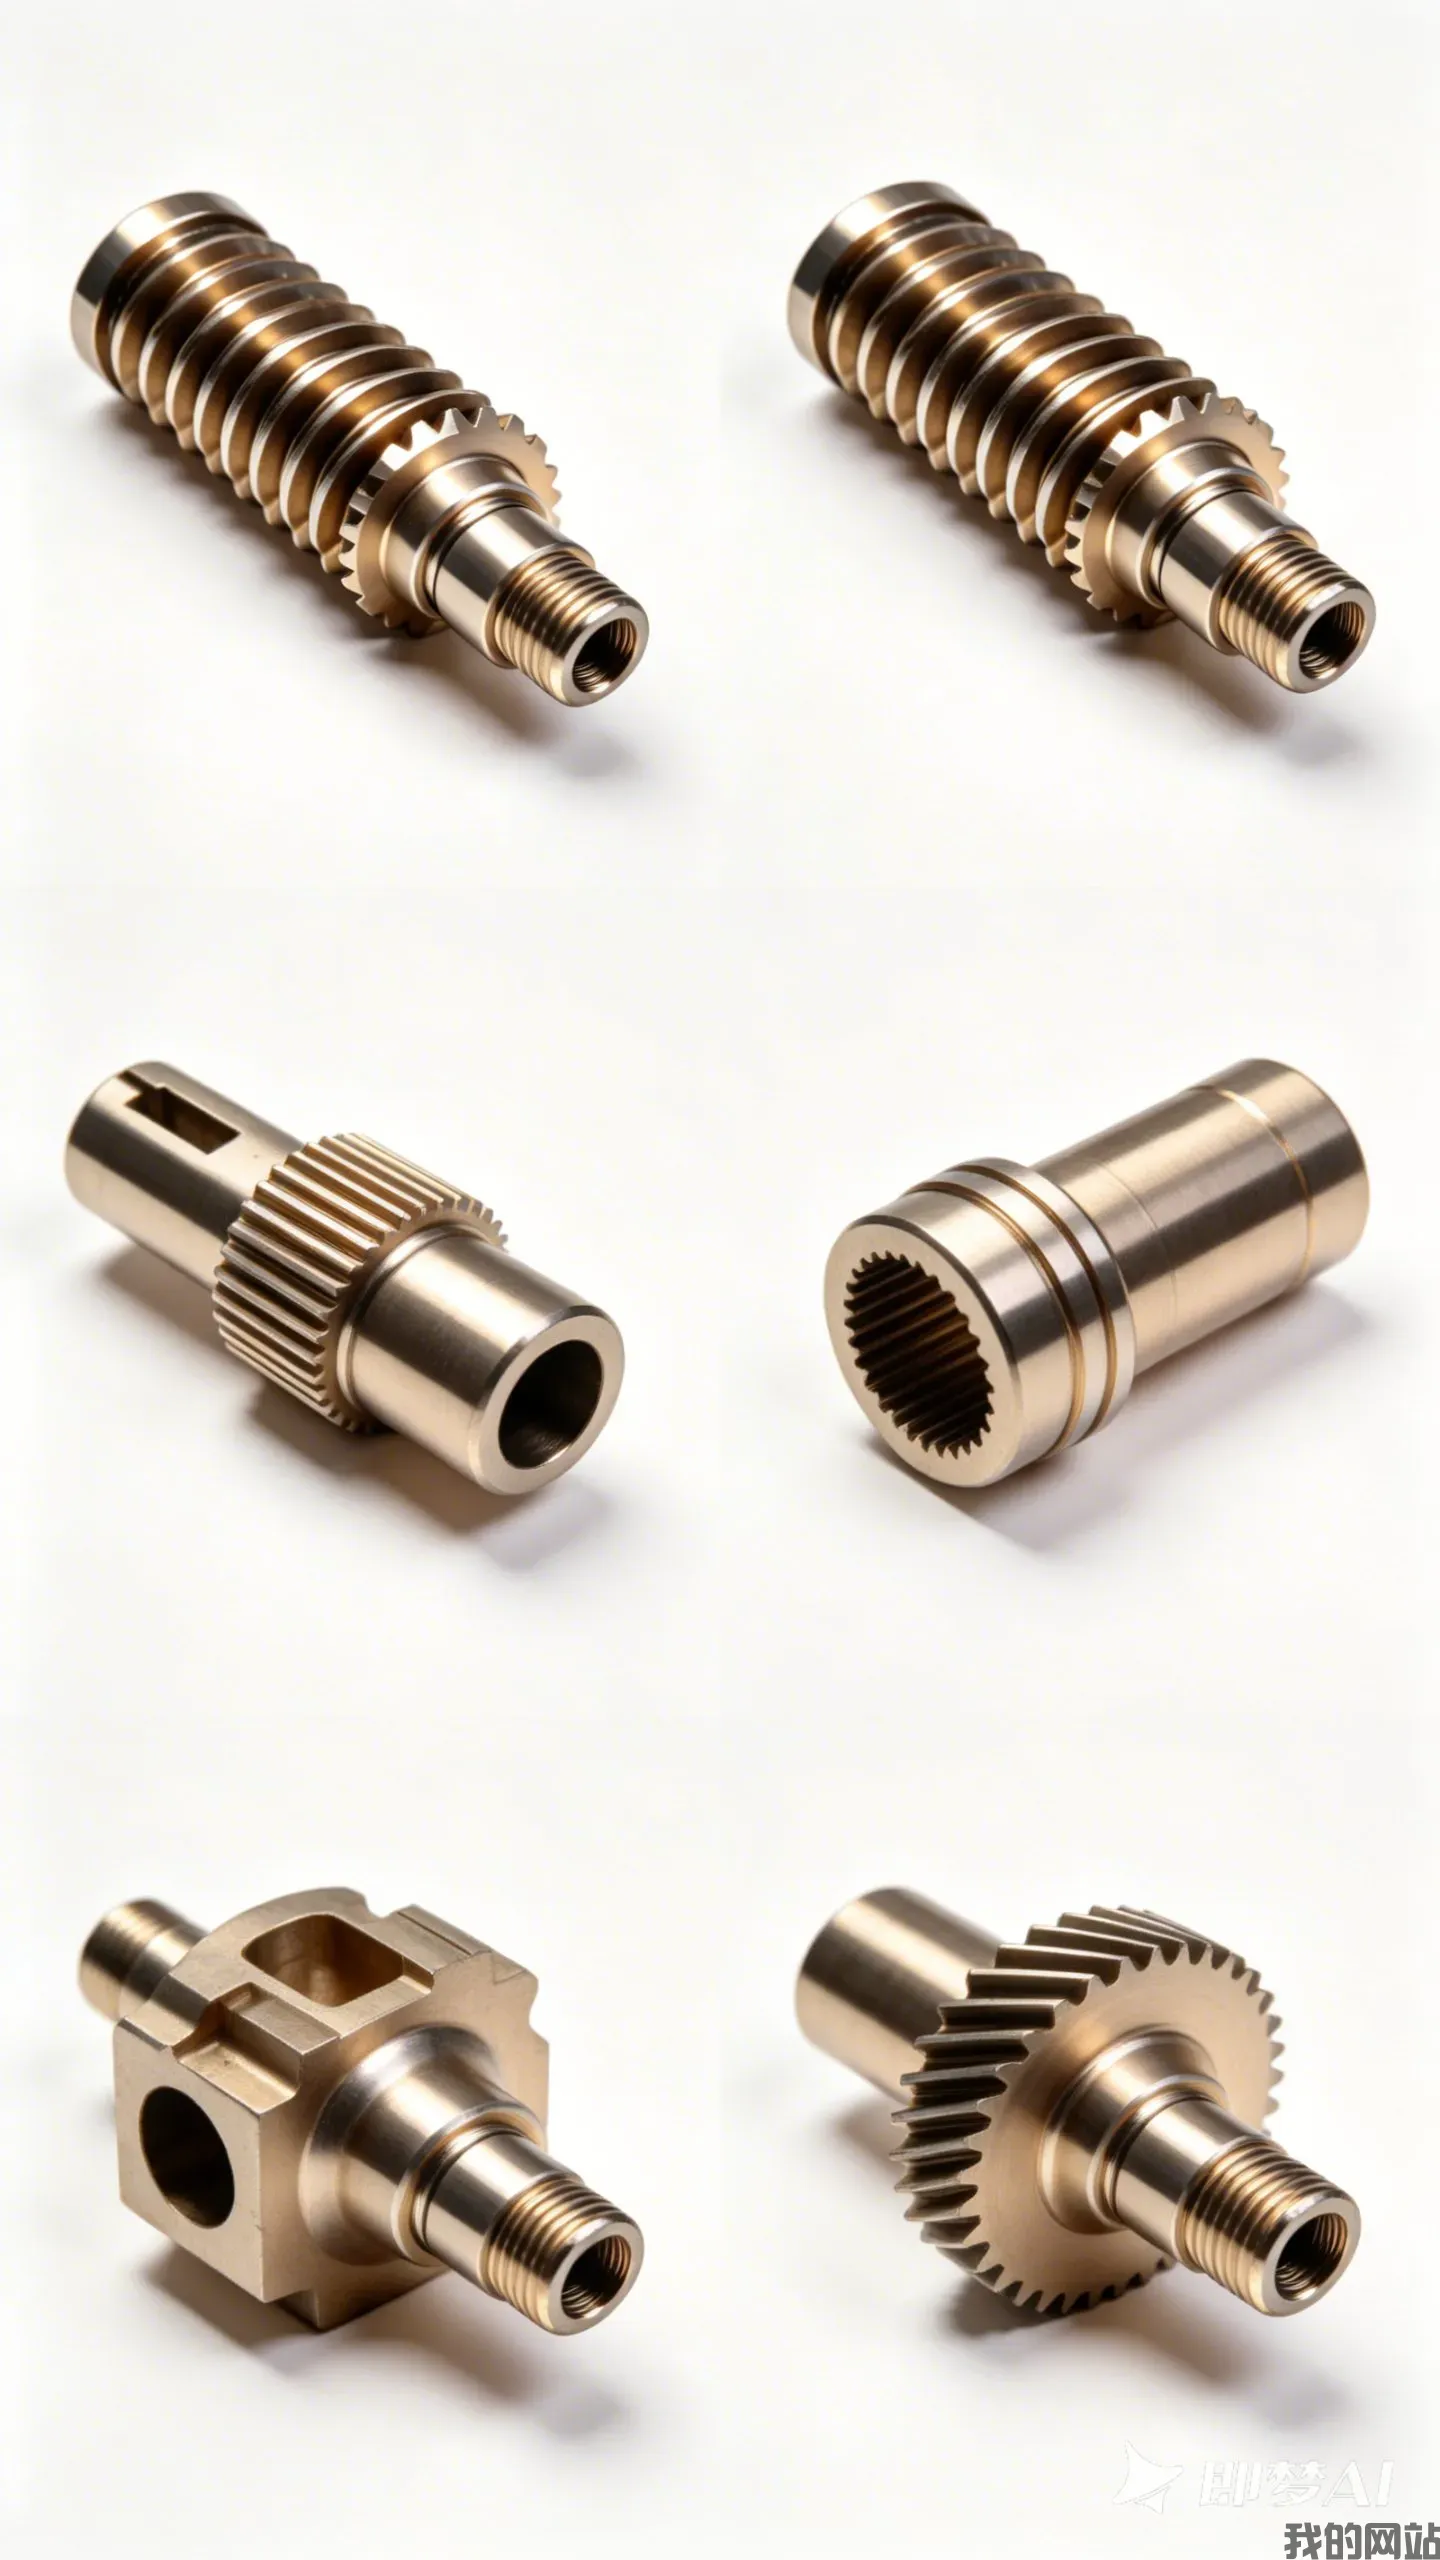
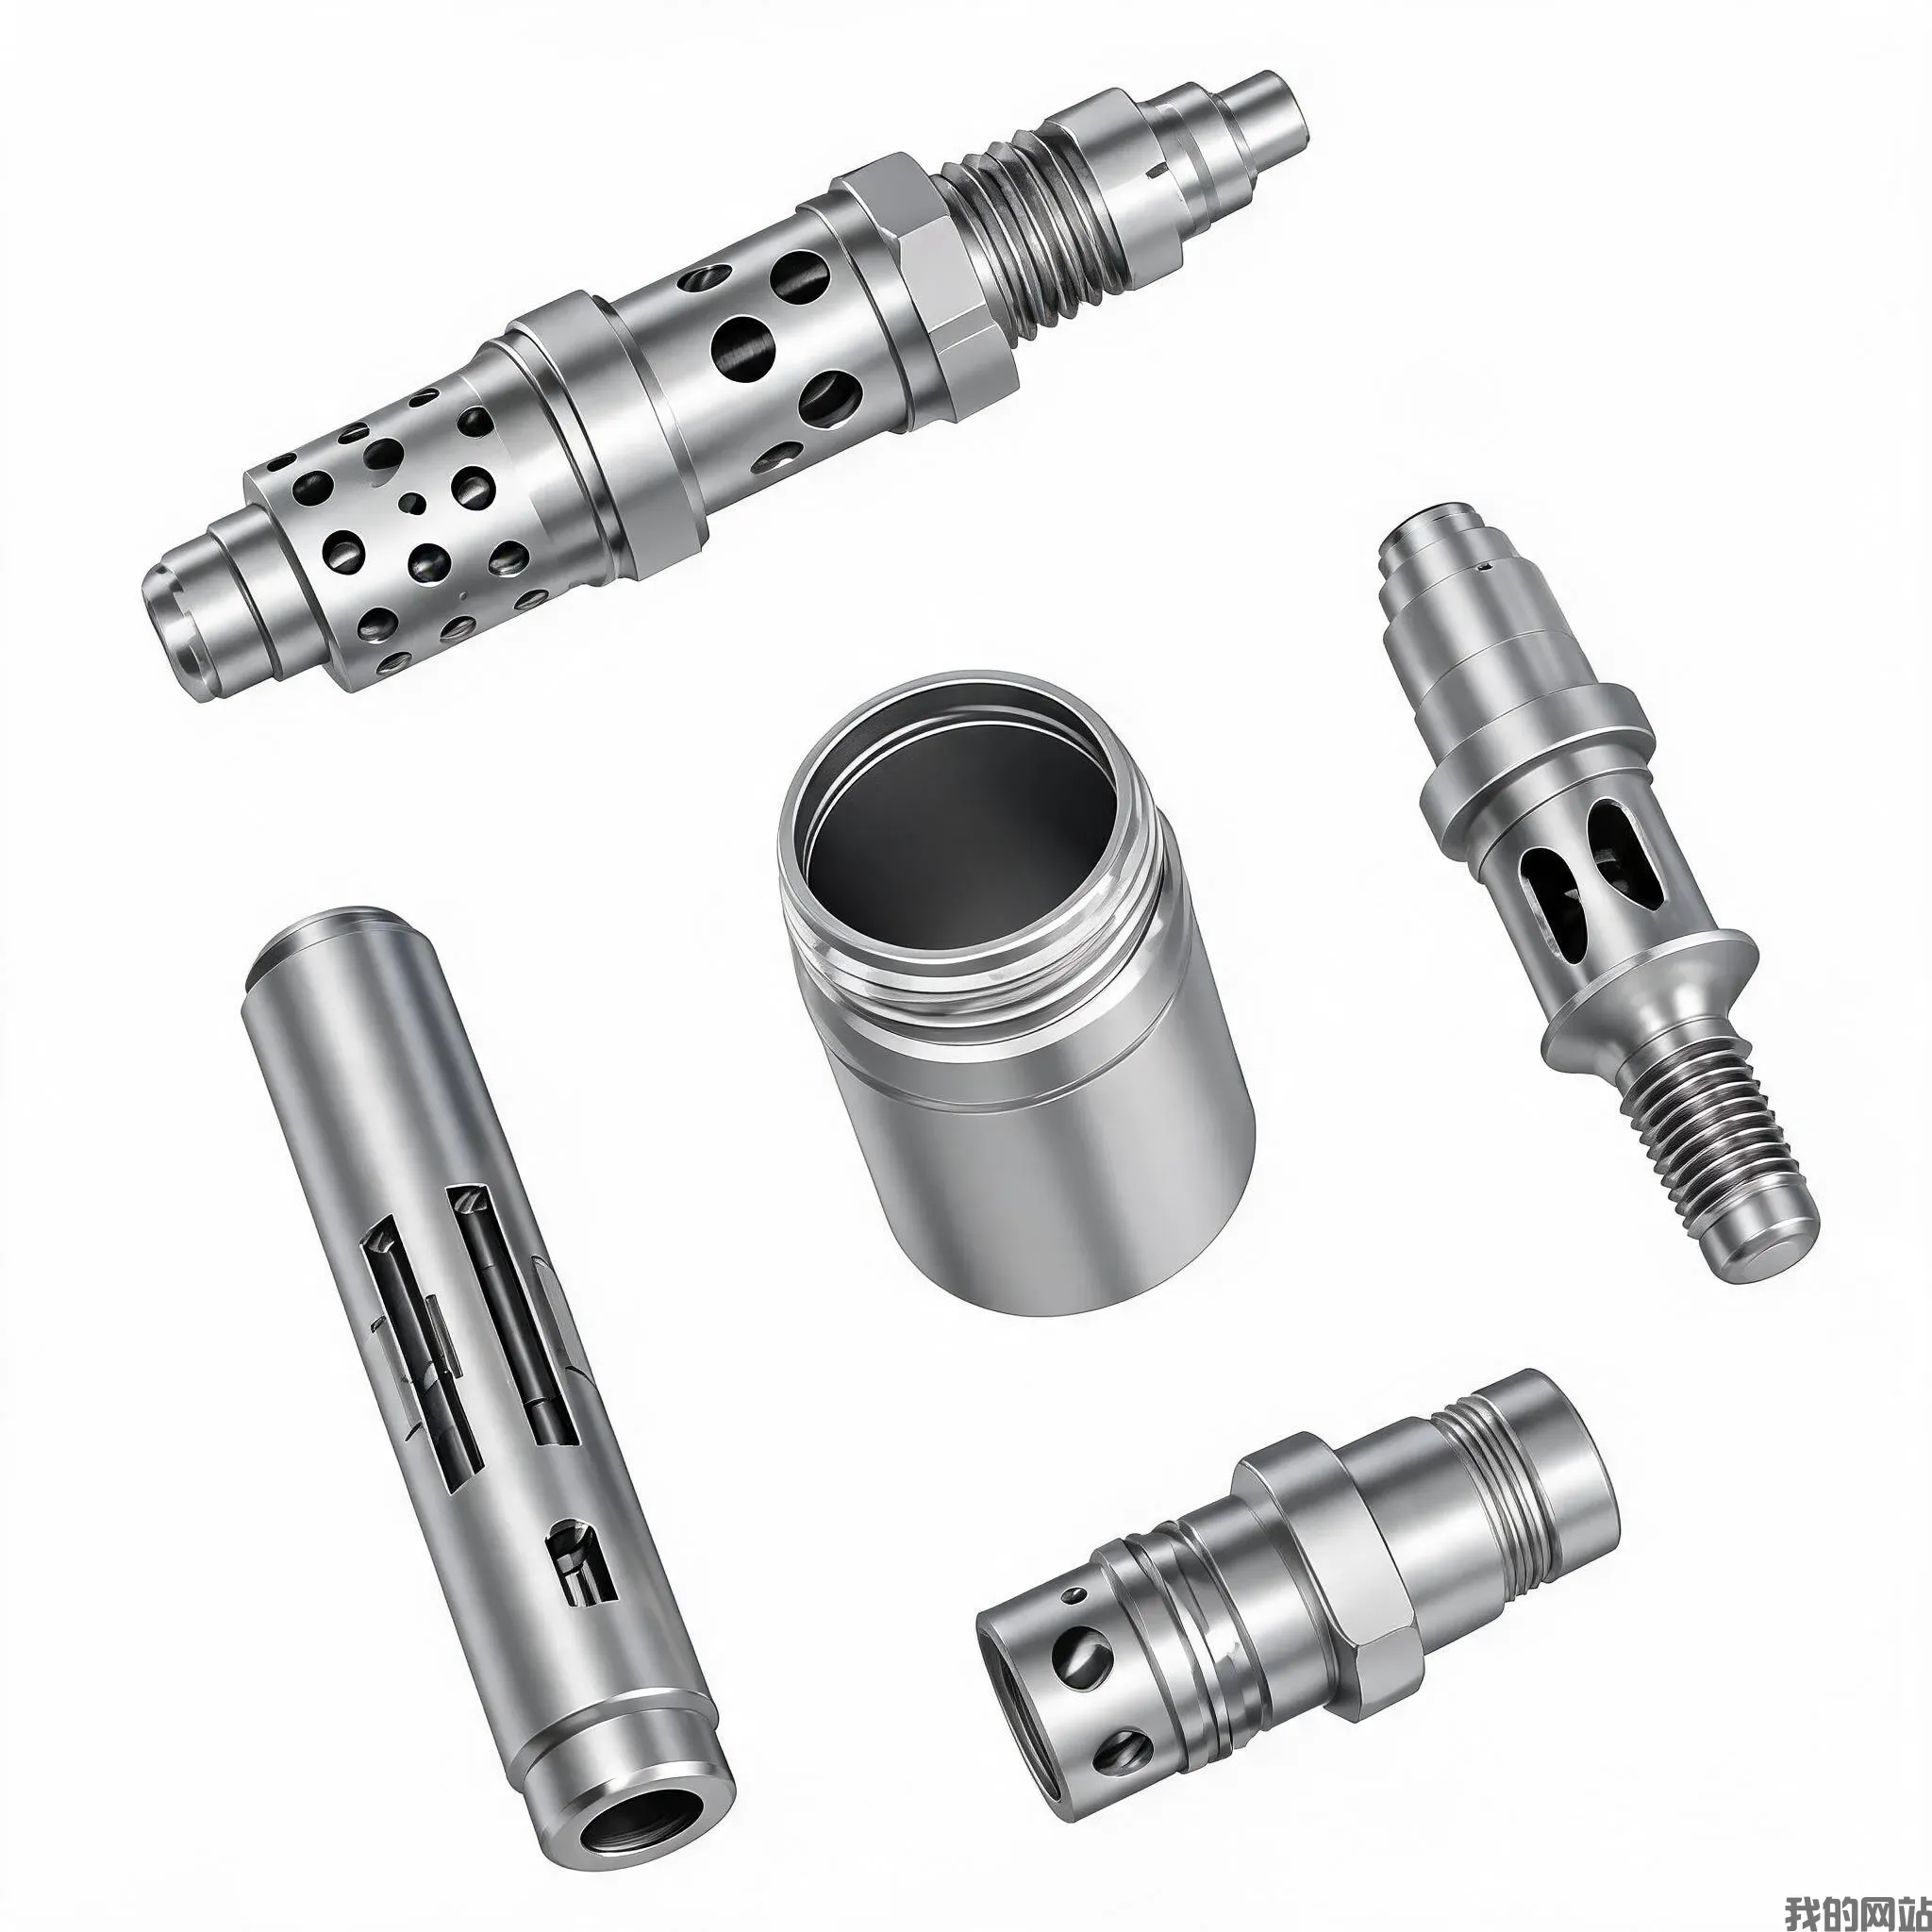
Las roscas NPT, BSPP y SAE se cortan con herramienta de punta única, no con machos, para un sellado sin fugas. Las ranuras para juntas tóricas se mecanizan según dimensiones AS568A con opción de cola de milano para juntas que permanecen en su lugar durante el ensamblaje. Los puertos se desbarban y achaflanan internamente para evitar la generación de partículas dentro de la cavidad de la bomba. Sabemos que una sola rebaba en una línea de vacío puede causar una fuga catastrófica. Eliminamos ese riesgo.
MMC, calibre de aire, prueba de dureza en PDF incluido
¿Cuál es su cantidad mínima de pedido para piezas de bomba de vacío personalizadas?
Sin MOQ—mecanizamos un solo prototipo o una serie completa de producción; su costo por pieza disminuye a medida que aumenta la cantidad, pero nunca le obligamos a pedir de más.
¿Pueden igualar exactamente las dimensiones de mi pieza de bomba existente?
Sí, envíe su dibujo o una pieza de muestra—la ingeniería inversa con un escáner 3D y confirmamos cada dimensión crítica antes de cortar metal.
¿Cómo garantizan la calidad en holguras ajustadas como 0.015 mm?
Utilizamos mecanizado con control de temperatura (22°C ±1°C) y medimos con MMC y calibres de aire en la misma sala, para que la expansión térmica nunca falsee una lectura.
¿Cuál es su plazo de entrega real si necesito piezas urgentemente?
Para materiales estándar y rotores simples, podemos enviar en 5 días con una tarifa exprés; el plazo normal de prototipo es de 7 días, producción 15–20 días.
Envíe su dibujo hoy. Obtenga una cotización firme en 12 horas. Correo electrónico sc@bquq.com o WhatsApp +86 13713157787. Fabricación de precisión, hecha en China, sin MOQ—su bomba de vacío funciona mejor con nuestras piezas.