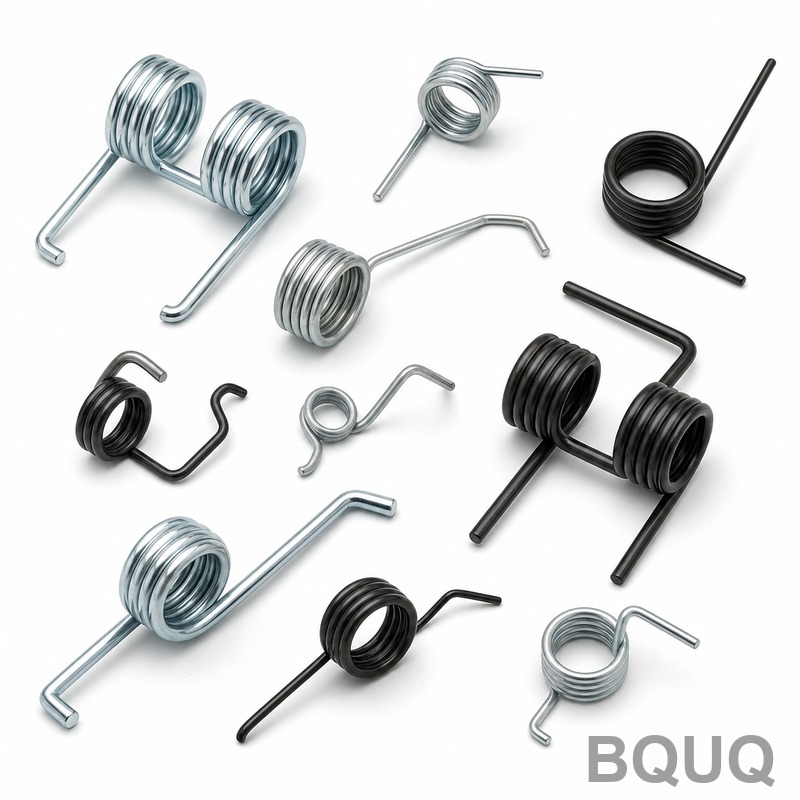
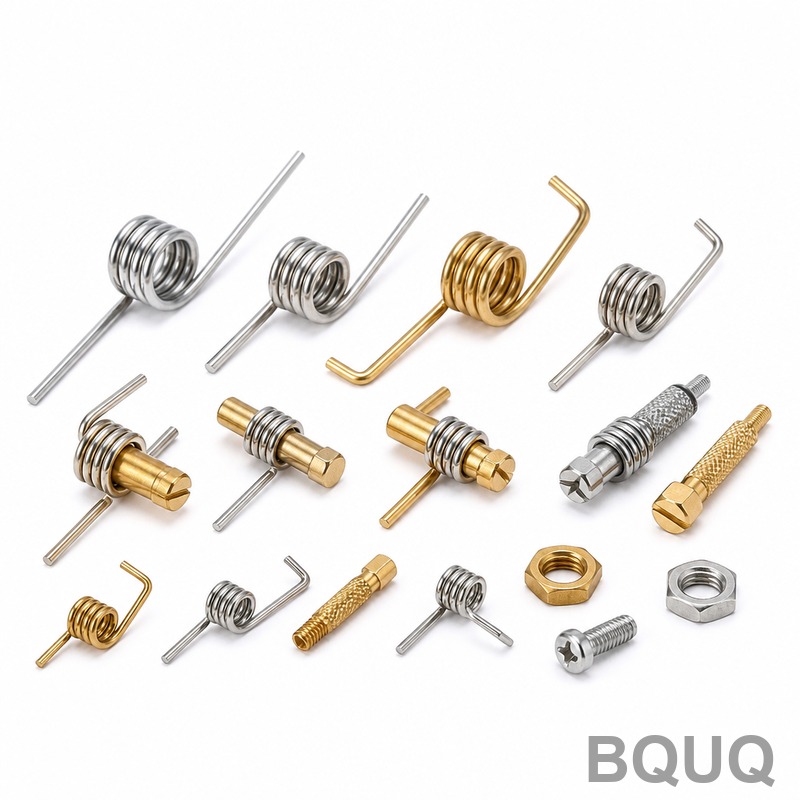
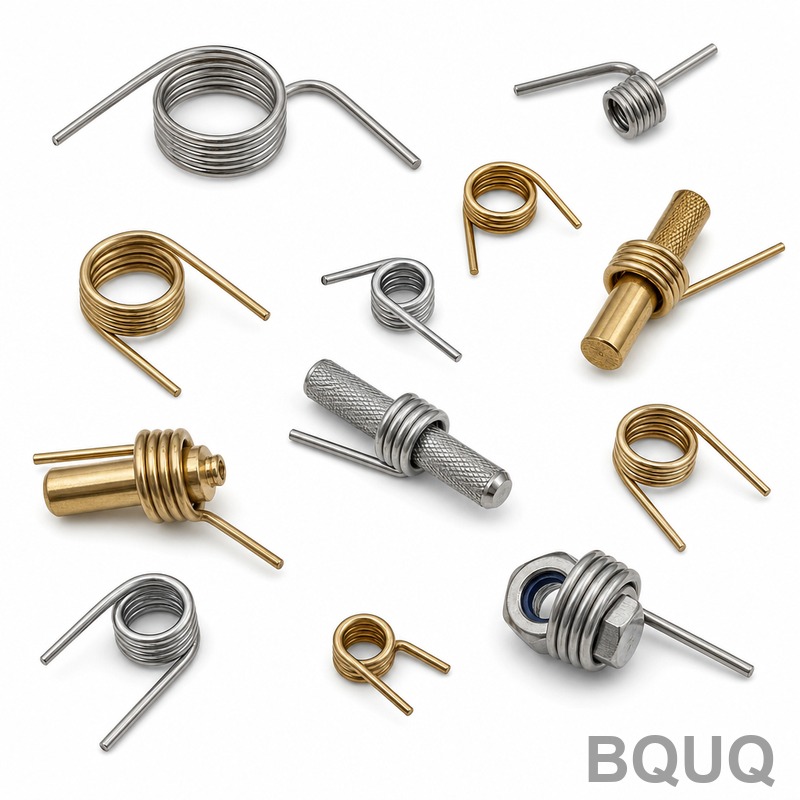
Esta es una colección de resortes de torsión diseñados específicamente para ejes de hebilla de latón: los puntos de pivote en hebillas de cinturón, cierres de equipaje y mecanismos
Colección de Resortes de Torsión para Eje de Hebilla de Latón | Fabricación de Precisión BQUQ
Esta es una colección de resortes de torsión diseñados específicamente para ejes de hebilla de latón: los puntos de pivote en hebillas de cinturón, cierres de equipaje y mecanismos de liberación rápid
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Esta es una colección de resortes de torsión diseñados específicamente para ejes de hebilla de latón: los puntos de pivote en hebillas de cinturón, cierres de equipaje y mecanismos de liberación rápida. Cada resorte ofrece un par de torsión constante con una tolerancia de ±0.02 mm en el diámetro del alambre y ±0.05 mm en la posición de las patas, un acabado superficial de Ra 0.4 y una dureza de 48 HRC después del tratamiento térmico. Obtiene una vida útil superior a 50,000 ciclos sin fatiga medible, con un plazo de entrega estándar de 7 días para prototipos y 15 días para lotes de producción.
Cómo el Ángulo de la Pata y la Posición Libre Afectan el Par del Eje de la Hebilla
El ángulo de la pata determina la precarga que recibe el eje de su hebilla en reposo. Establecemos este ángulo en ±1 grado, lo que se traduce en una repetibilidad del par de ±3% en un lote de 10,000 piezas. La posición libre—el ángulo entre las patas sin carga—se mantiene en ±2 grados, asegurando que su línea de ensamblaje no necesite recalibrar cada unidad. Para un diámetro de eje estándar de 4 mm, entregamos una tasa de resorte de 0.15 N·mm/grado, ajustable a su curva de carga exacta.
Materiales y Tratamiento Térmico que Usamos para una Durabilidad de 48 HRC
Comenzamos con acero inoxidable 302 (UNS S30200) o acero para resortes 65Mn (GB/T 1222). El 302 ofrece resistencia a la corrosión para entornos marinos; el 65Mn proporciona mayor resistencia a la tracción a 1,600 MPa. Ambos materiales pasan por un ciclo de temple en aceite y revenido a 320°C durante 90 minutos, produciendo una dureza de 46–50 HRC. Esto evita que el resorte tome una deformación permanente cuando el eje de la hebilla se gira hasta su ángulo de trabajo máximo—algo que verificamos con una prueba de 10,000 ciclos en cada lote de muestra.
Rangos de Diámetro de Alambre y Opciones de Forma de Pata para Integración con el Eje
Producimos diámetros de alambre de 0.3 mm a 4.0 mm, con una relación longitud-diámetro de hasta 12:1 sin contacto entre espiras. Las formas de pata incluyen torsión recta, doble torsión y extremos con gancho—siendo estos últimos comunes para ejes de hebilla donde el resorte se enrolla alrededor de un pivote en forma de D. Para un eje de 6 mm, recomendamos un diámetro de alambre de 1.2 mm y 4.5 espiras activas, lo que proporciona una deflexión máxima de 90 grados antes de que la tensión alcance el 80% del límite elástico. Mecanizamos las patas con un acabado de corte cuadrado, evitando las rebabas que causan desalineación del eje.
Control de Desviación y Concentricidad en el Eje de la Bobina
La desviación en el eje de la bobina se mantiene en 0.03 mm de lectura total indicada (TIR). Logramos esto utilizando una bobinadora CNC con control de paso servoaccionado, seguida de una pasada de rectificado sin centros en el diámetro exterior. Para ejes de hebilla que giran continuamente, este límite de desviación evita la vibración que desgastaría la carcasa de latón. Nuestros registros de inspección muestran un Cpk de 1.33 en desviación en los últimos 40 lotes de producción, lo que significa que el 99.7% de las piezas se encuentran dentro de su banda de tolerancia.
Inspección Antes de Cada Envío: Pruebas de Par y Fatiga
Cada lote pasa por una verificación de tres pasos. Primero, una prueba de par al 10%, 50% y 100% de deflexión utilizando un medidor de par digital con resolución de 0.01 N·mm. Segundo, una prueba de fatiga en 5 piezas muestreadas aleatoriamente—cada una ciclada 10,000 veces a 2 Hz para confirmar que no haya relajación superior al 5%. Tercero, una auditoría dimensional con un proyector de perfiles para ángulos de pata y un micrómetro para el diámetro del alambre. Adjuntamos un informe de inspección firmado (formato IMDS) a cada caja, y puede solicitar un video de la prueba antes de que enviemos.
Especificación
Valor
Opciones de material
Acero inoxidable 302, acero para resortes 65Mn, 17-7PH
Diámetro del alambre
0.3 mm – 4.0 mm (±0.02 mm)
Tasa de resorte
0.05 – 5.0 N·mm/grado (±3%)
Dureza
46 – 50 HRC (temple en aceite y revenido)
Diámetro exterior de la bobina
2.0 mm – 20.0 mm (±0.05 mm)
Tolerancia del ángulo de pata
±1 grado
Tolerancia de posición libre
±2 grados
Acabado superficial
Ra 0.4 (rectificado), Ra 0.8 (como bobinado)
Desviación (TIR)
0.03 mm máx.
Plazo de entrega
7 días (prototipo), 15 días (producción)
MOQ
Sin MOQ (1 pieza aceptada para prototipo)
Guía de Selección de Herramientas de Corte CNC para Piezas de Hebilla Mecanizadas
Si está mecanizando el propio eje de hebilla de latón, la geometría de la herramienta afecta directamente cómo se asienta el resorte. Un filo de corte más afilado reduce la formación de rebabas en la ranura del eje, lo que a su vez evita que la pata del resorte se enganche. Consulte nuestra guía de selección de herramientas de corte CNC para velocidades de avance y radios de esquina que mantengan las paredes de su ranura cuadradas—esto asegura que la pata de gancho del resorte de torsión se asiente al ras sin necesidad de desbarbado adicional.
Guía de Tolerancias de Mecanizado CNC para Ajuste y Holgura del Eje
El diámetro interior de la bobina del resorte debe acoplarse al diámetro exterior de su eje con una holgura de 0.1–0.2 mm para una rotación suave. Más ajustado que eso, y el resorte se traba; más holgado, y produce ruido. Nuestra guía de tolerancias de mecanizado CNC explica cómo especificar una tolerancia de eje de h8 o g6, dependiendo de si desea un ajuste a presión o un ajuste deslizante. Coordinamos con su dibujo del eje para igualar el diámetro interior del resorte a esa clase de tolerancia.
¿Aceptan cantidades pequeñas para la Colección de Resortes de Torsión para Eje de Hebilla de Latón?
Sí, no tenemos MOQ—puede pedir un solo resorte prototipo para pruebas, y el precio de producción comienza en 100 piezas.
¿Pueden ajustar la curva de par para una longitud específica de eje de hebilla?
Sí, modificamos el diámetro del alambre, el número de espiras y el ángulo de pata para alcanzar su par exacto a una deflexión dada, y enviaremos un gráfico de curva de par gratuito con su muestra.
¿Cómo garantizan la calidad de los resortes de torsión personalizados?
Realizamos inspección dimensional al 100% en ángulos críticos y una prueba de fatiga de 5 piezas por lote, además de proporcionar un informe IMDS firmado con cada envío.
¿Cuál es el plazo de entrega más rápido para un pedido de resorte personalizado?
Los resortes prototipo se envían en 7 días mediante mensajería exprés, y los pedidos de producción se completan en 15 días—ambos contados desde la aprobación del dibujo.
Obtenga una Cotización Firme para su Diseño de Resorte de Torsión en 12 Horas
Envíe su dibujo con diámetro de alambre, número de espiras, estilo de pata y par objetivo. Le devolveremos una cotización firme—incluyendo costo de herramienta (si lo hay), precio unitario y fecha de entrega—dentro de 12 horas hábiles. Envíe un correo a sc@bquq.com o WhatsApp al +86 13713157787. Sin MOQ, fabricación de precisión hecha en China, y su primera muestra es gratuita con un pedido de producción.