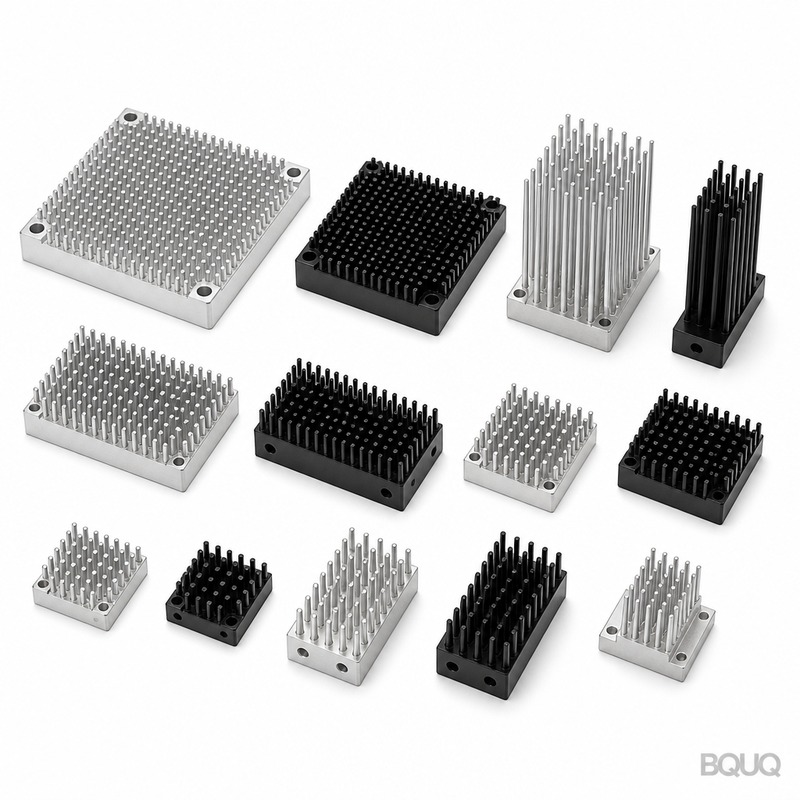
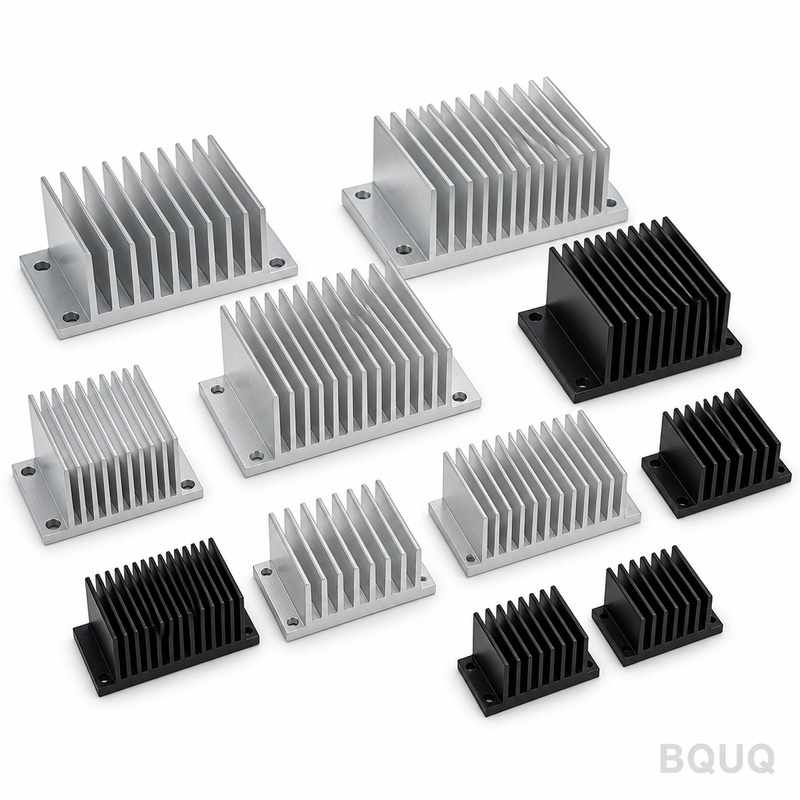
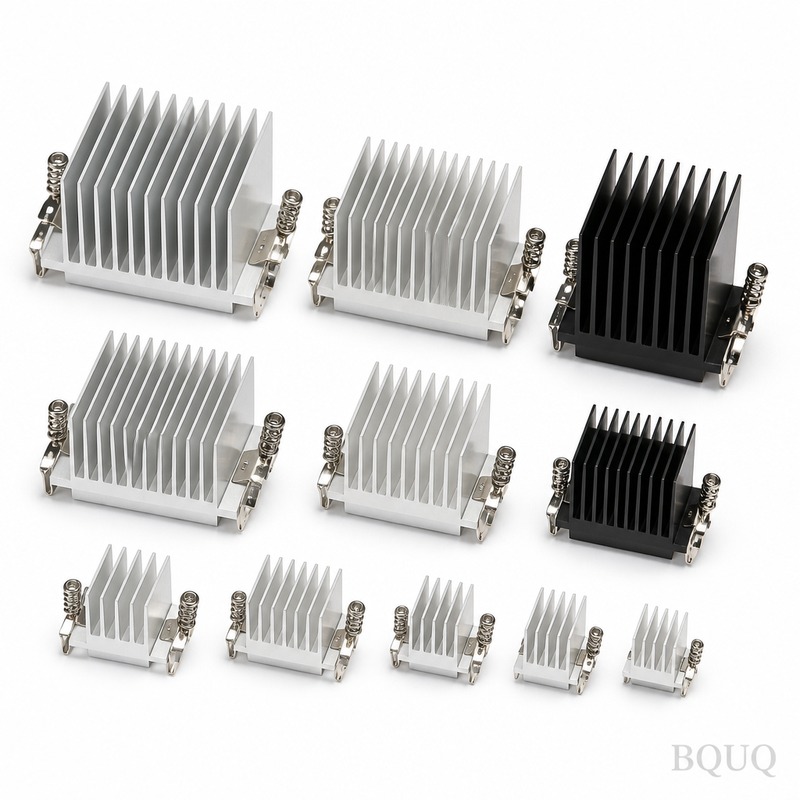
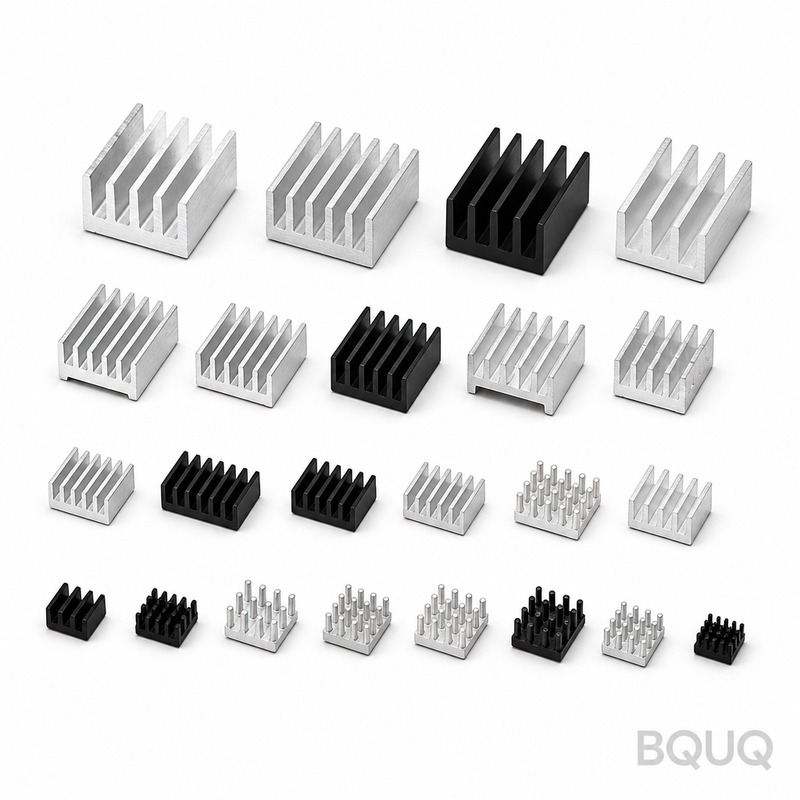
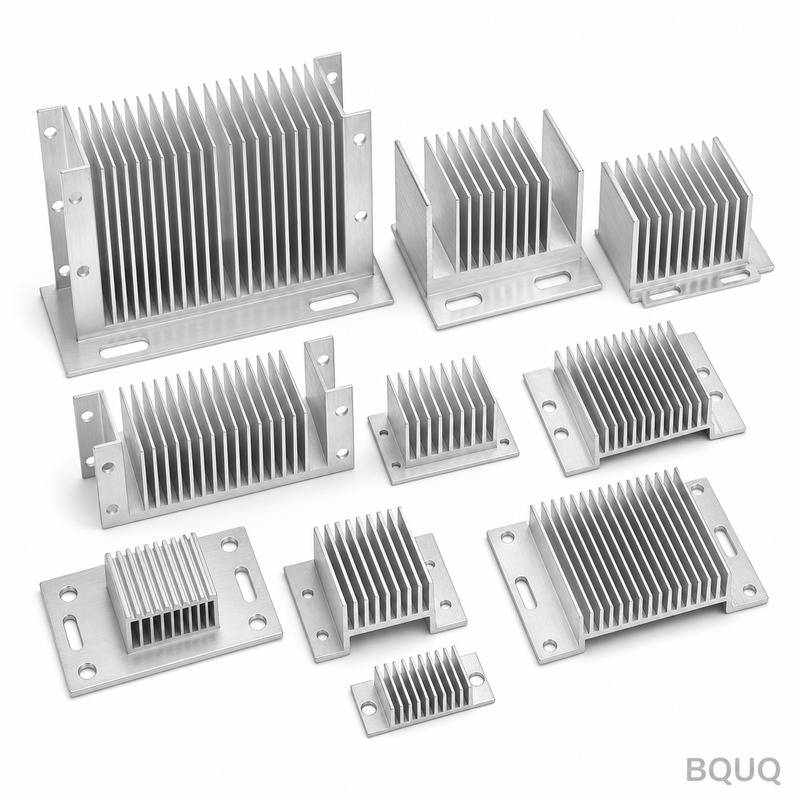
compuesto disipador de calor: aluminio fundido a presión ADC12, tolerancia 0,15 mm, anodizado duro Tipo III en superficie, 25-40 µm, plazo de entrega 12 días hábiles, MOQ 1000 pzs. Capacidad 50.000 pzs para telecom y estación base. Revisión de planos e informe de primera pieza incluidos.
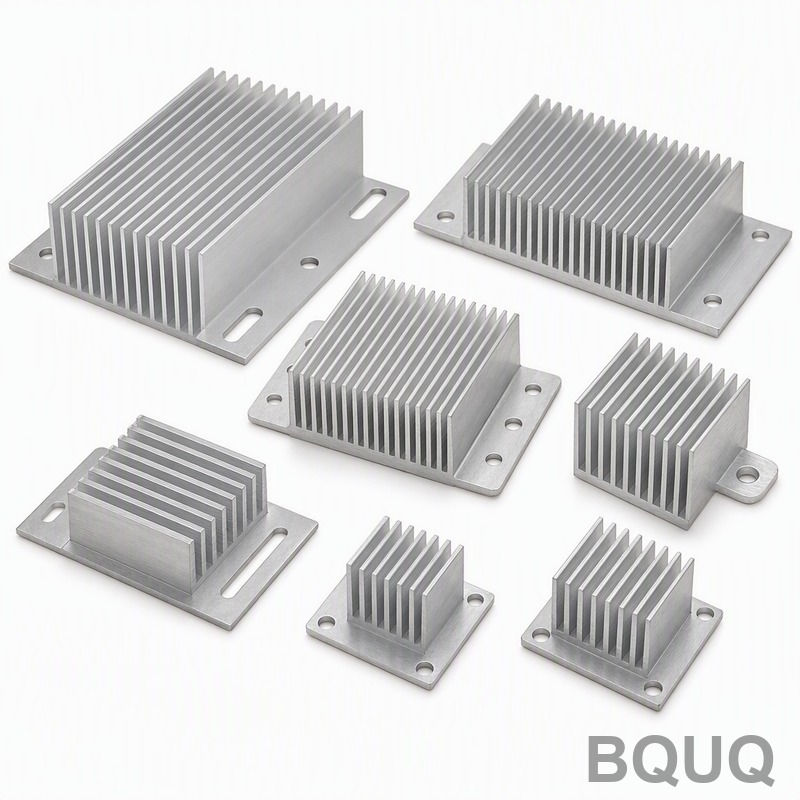
compuesto disipador de calor
Puntos Clave
La pasta térmica para disipadores es un componente de interfaz térmica de aluminio fundido a presión con un grosor de aleta de 0,8 mm, un paso de aleta de 3,0 mm y una resistencia térmica de 0,85 K/W. Utiliza aleación ADC12 con anodizado negro Tipo II de 10-15 µm y mantiene una tolerancia general de ±0,20 mm. El costo de producción está determinado por operaciones secundarias como desbarbado, recubrimiento e inspección al 100 %, no por la materia prima. Es adecuado para programas de fuentes de alimentación conmutadas que requieren capacidad de proceso documentada en 120.000 piezas.
La pasta térmica para disipadores se sitúa en la intersección de tres restricciones que rara vez coinciden: estabilidad dimensional, costo unitario y tiempo de entrega. Esta página explica cómo las resolvemos en producción, no en un folleto.
Especificaciones Clave de un Vistazo
| Parámetro | Valor / Rango |
|---|---|
| Material | Aluminio fundido a presión ADC12 |
| Grosor de aleta | 0,8 mm |
| Paso de aleta | 3,0 mm |
| Resistencia térmica | 0,85 K/W |
| Acabado superficial | anodizado negro Tipo II, 10-15 µm |
| Tolerancia general | ±0,20 mm |
Contexto de Mercado y Técnico
La presión de costos en las fuentes de alimentación conmutadas rara vez proviene de la materia prima. Proviene de las operaciones secundarias: desbarbado, recubrimiento e inspección al 100 %. Eliminar uno de esos pasos generalmente mueve el costo unitario más que cualquier sustitución de material.
Lectura relacionada: ¿Qué Significa la Expansión del Colector de Torno Automático del Tipo 15 al Tipo 52?.
La consolidación entre los compradores de fuentes de alimentación conmutadas significa menos programas y más grandes. Eso favorece a los proveedores que pueden documentar capacidad de proceso en 120.000 piezas, en lugar de aquellos que ganan con una sola muestra.
Vea también: Certificado de honor.
Cómo lo Fabricamos
La ruta para la pasta térmica para disipadores comienza con una ventana de proceso, no con una máquina. Primero fijamos la condición del material y la geometría del utillaje, luego confirmamos que se mantiene ±0,20 mm a velocidad de producción y no en una sola pieza lenta.
Más información sobre Disipador para Módulo DC-DC.
En producción, la pasta térmica para disipadores se ejecuta con controles en proceso a intervalos fijos. Los operarios registran dimensiones cada 30 a 50 piezas, lo que detecta el desgaste del utillaje antes de que el lote se desvíe fuera de ±0,20 mm.
El desbarbado y el acondicionamiento de bordes se especifican en el plano para la pasta térmica para disipadores. Un borde afilado que pasa la inspección dimensional aún puede fallar en el ensamblaje, por lo que el rompimiento de borde es un parámetro controlado y no uno cosmético.
Detalle técnico: Resortes de Torsión para Eje de Hebilla de Cobre BQUQ Colección 02 Bobinas de Precisión Personalizadas.
Material y Acabado Superficial
El aluminio fundido a presión ADC12 es el estándar para la pasta térmica para disipadores porque mantiene ±0,20 mm de forma predecible y se mecaniza sin sorpresas de endurecimiento por deformación. Se cotizan alternativas cuando la corrosión o la conductividad dominan el requisito.
Cuando la pasta térmica para disipadores está sometida a carga de contacto, la dureza del material se especifica junto con la tolerancia dimensional. La dureza sin un método de ensayo definido es la fuente más común de disputas en la inspección de recepción.
Las solicitudes de sustitución son comunes cuando el aluminio fundido a presión ADC12 entra en asignación. Cualificamos cualquier sustituto contra los mismos criterios de ±0,20 mm y anodizado negro Tipo II, 10-15 µm antes del envío, y proporcionamos el certificado con el cambio.
Tolerancia e Inspección
El método de medición es parte de la especificación. Una característica medida en una CMM y la misma característica medida con un calibrador pueden discrepar, por lo que los planos de la pasta térmica para disipadores indican cómo se verifica cada dimensión crítica.
La capacidad de proceso se rastrea por característica. Cuando el Cpk cae por debajo del umbral acordado en la pasta térmica para disipadores, ajustamos el proceso o reclasificamos la característica, en lugar de clasificar piezas al final.
El material no conforme se pone en cuarentena físicamente, no solo en el sistema. Para la pasta térmica para disipadores, eso significa que el lote permanece en un área marcada hasta que se documenta la disposición, lo que previene el error de envío más común.
Dónde Se Utiliza
Las fuentes de alimentación conmutadas son el área de aplicación más grande para la pasta térmica para disipadores, donde la pieza típicamente soporta carga continua y un amplio rango de temperatura en lugar de condiciones de laboratorio.
Las solicitudes de adaptación son comunes: un ensamblaje existente necesita pasta térmica para disipadores en un tamaño ligeramente diferente. Debido a que la ventana de proceso ya se conoce, 10 días hábiles en una adaptación suelen ser más cortos que en una pieza nueva.
Lectura recomendada: Proceso de fabricación de disipadores de calor forjados y rendimiento comparado con extruidos y CNC.
Qué Confirmar Antes de Ordenar
Compare cotizaciones sobre la misma base: grado de material, anodizado negro Tipo II, 10-15 µm, alcance de inspección y embalaje. Un precio unitario más bajo que elimina la inspección al 100 % no es un costo total más bajo.
Compárelo con Disipador de Aluminio Fundido a Medida.
Planifique el volumen de cualificación por separado del volumen de producción. Para la pasta térmica para disipadores, 1000 piezas es el punto donde el proceso está probado; todo lo anterior es desarrollo de proceso.
Preguntas Frecuentes: Sus Dudas Antes de Ordenar
¿Qué tolerancia pueden mantener en la pasta térmica para disipadores?
Las dimensiones generales se mantienen a ±0,20 mm. Las características críticas se identifican en el plano y se mantienen a una banda más estrecha, con el método de medición indicado para que la inspección de recepción coincida con la nuestra.
Lectura relacionada: El auge de la fabricación automatizada en la ingeniería de precisión: qué significa para sus piezas.
¿Cuál es la cantidad mínima de pedido para la pasta térmica para disipadores?
Las cantidades de prototipo comienzan muy por debajo de los mínimos de producción. Las corridas de producción para la pasta térmica para disipadores comienzan en 1000 piezas, que es donde la ventana de proceso está probada y el costo unitario se estabiliza.
¿Cuánto tiempo toma la producción de la pasta térmica para disipadores?
Sí. Envíe el plano en cualquier formato común. Lo revisamos primero para verificar la fabricabilidad y señalamos cualquier característica donde ±0,20 mm requeriría una operación adicional, para que usted pueda decidir antes del utillaje.
¿Proporcionan certificados de material e inspección?
Sí. Los certificados de material, la trazabilidad del lote de colada y los informes de inspección de primera pieza se envían con el pedido. Si su cliente de fuentes de alimentación conmutadas requiere documentación adicional, especifíquela en la etapa de cotización.
Vea también: Disipador de Calor Personalizado para LED de Alta Potencia.
¿Qué acabados superficiales están disponibles para la pasta térmica para disipadores?
El anodizado negro Tipo II, 10-15 µm es el estándar para la pasta térmica para disipadores. Otros acabados se cotizan con un rango de grosor definido y se verifican en un cupón del mismo lote en lugar de asumirse a partir de los ajustes del proceso.
Si la pasta térmica para disipadores ya está en producción en otro lugar, envíe una muestra y el plano actual. Cotizaremos contra él y le diremos honestamente si el cambio mejora el costo, el tiempo de entrega o ninguno de los dos.
Más información sobre Piezas de Engranaje Diferencial Mecanizadas con Precisión CNC.
Detalle técnico: Técnicas y especificaciones de rectificado de extremos de resortes para la fabricación de precisión de bobinas.
Lectura recomendada: Disipadores de calor estampados vs extruidos para iluminación LED: ¿Cuál es mejor?.
Especificaciones Clave y Guía de Selección
Comparación de especificaciones
| Parámetro | Valor / Rango |
|---|---|
| Material | Aluminio fundido a presión ADC12 |
| Tolerancia | ±0,20 mm |
| Tiempo de entrega | No especificado en el artículo; estándar para utillaje de fundición a presión y corridas de producción |
| MOQ | No especificado en el artículo; típicamente vinculado a la amortización del utillaje y al volumen del programa |
| Capacidad | Capacidad de proceso documentada en 120.000 piezas |
Selección / comparación
| Opción | Ideal para | Compromiso |
|---|---|---|
| Aluminio fundido a presión ADC12 | Disipadores de fuentes de alimentación conmutadas con geometría de aletas compleja | Requiere operaciones secundarias de desbarbado y recubrimiento que elevan el costo unitario |
| Anodizado negro Tipo II, 10-15 µm | Resistencia a la corrosión y emisividad en entornos de fuentes de alimentación | Añade paso de recubrimiento y costo de inspección frente al aluminio desnudo |
| Grosor de aleta 0,8 mm / paso 3,0 mm | Equilibrar la resistencia térmica a 0,85 K/W con el flujo de fundición a presión | Aletas más delgadas o paso más cerrado pueden reducir la resistencia térmica pero arriesgan el llenado y el desgaste del utillaje |
| Tolerancia general ±0,20 mm | Fundición a presión a velocidad de producción con capacidad documentada en 120.000 piezas | Tolerancias más estrechas requieren ciclos más lentos o mecanizado adicional |
| Inspección al 100 % | Programas con expectativas de cero defectos | Eliminar este paso generalmente mueve el costo unitario más que la sustitución de material |
Proceso / inspección
| Etapa | Control | Registro |
|---|---|---|
| Definición de la ventana de proceso | Fijar la condición del material y la geometría del utillaje antes de la producción | Documentación de la ventana de proceso |
| Validación de tolerancia | Confirmar que se mantiene ±0,20 mm a velocidad de producción, no en una sola pieza lenta | Datos de capacidad en 120.000 piezas |
| Desbarbado | Operación secundaria para eliminar rebabas de fundición y bordes afilados | Aprobación de operación |
| Recubrimiento / anodizado | Anodizado negro Tipo II, 10-15 µm | Registro de grosor de recubrimiento |
| Inspección final | Inspección al 100 % cuando lo especifican los requisitos del programa | Informe de inspección |
Preguntas Frecuentes
¿De qué material está hecha la pasta térmica para disipadores?
Está hecha de aluminio fundido a presión ADC12. Esta aleación soporta el grosor de aleta de 0,8 mm y el paso de aleta de 3,0 mm necesarios para una resistencia térmica de 0,85 K/W. La superficie se acaba con anodizado negro Tipo II a 10-15 µm, y la tolerancia general es de ±0,20 mm.
Compárelo con Mecanizado CNC de componentes de relojería: belleza y tolerancia.
¿Cuál es la resistencia térmica de esta pasta térmica para disipadores?
La resistencia térmica es de 0,85 K/W. Este valor está vinculado a la construcción de aluminio fundido a presión ADC12, al grosor de aleta de 0,8 mm y al paso de aleta de 3,0 mm. Se especifica junto con una tolerancia general de ±0,20 mm y un acabado superficial de anodizado negro Tipo II.
¿Qué tolerancia pueden mantener en la pasta térmica para disipadores?
Mantenemos una tolerancia general de ±0,20 mm. La clave es confirmar esto a velocidad de producción y no en una sola pieza lenta. Primero fijamos la condición del material y la geometría del utillaje, luego documentamos la capacidad de proceso en 120.000 piezas para programas de fuentes de alimentación conmutadas.
¿Qué acabado superficial ofrecen para la pasta térmica para disipadores?
Ofrecemos anodizado negro Tipo II a 10-15 µm. Este acabado se aplica al aluminio fundido a presión ADC12 con grosor de aleta de 0,8 mm y paso de aleta de 3,0 mm. Añade un paso de recubrimiento que afecta el costo unitario, así que confirme si es necesario para su aplicación de fuente de alimentación conmutada.
¿Por qué la pasta térmica para disipadores cuesta más de lo que sugiere la materia prima?
La presión de costos en las fuentes de alimentación conmutadas rara vez proviene de la materia prima. Proviene de las operaciones secundarias: desbarbado, recubrimiento e inspección al 100 %. Eliminar uno de esos pasos generalmente mueve el costo unitario más que cualquier sustitución de material. Por eso cotizamos según la ruta de proceso completa, no solo el precio de la aleación ADC12.
¿Pueden apoyar programas de pasta térmica para disipadores de alto volumen?
Sí. La consolidación entre los compradores de fuentes de alimentación conmutadas significa menos programas y más grandes. Eso favorece a los proveedores que pueden documentar capacidad de proceso en 120.000 piezas, en lugar de aquellos que ganan con una sola muestra. Primero fijamos la condición del material y la geometría del utillaje, luego confirmamos ±0,20 mm a velocidad de producción.
¿Qué debo confirmar antes de ordenar pasta térmica para disipadores?
Confirme el material aluminio fundido a presión ADC12, grosor de aleta 0,8 mm, paso de aleta 3,0 mm, resistencia térmica 0,85 K/W, acabado superficial anodizado negro Tipo II a 10-15 µm y tolerancia general ±0,20 mm. También confirme si se requieren desbarbado, recubrimiento e inspección al 100 %, porque esas operaciones secundarias impulsan el costo unitario más que la sustitución de material.