
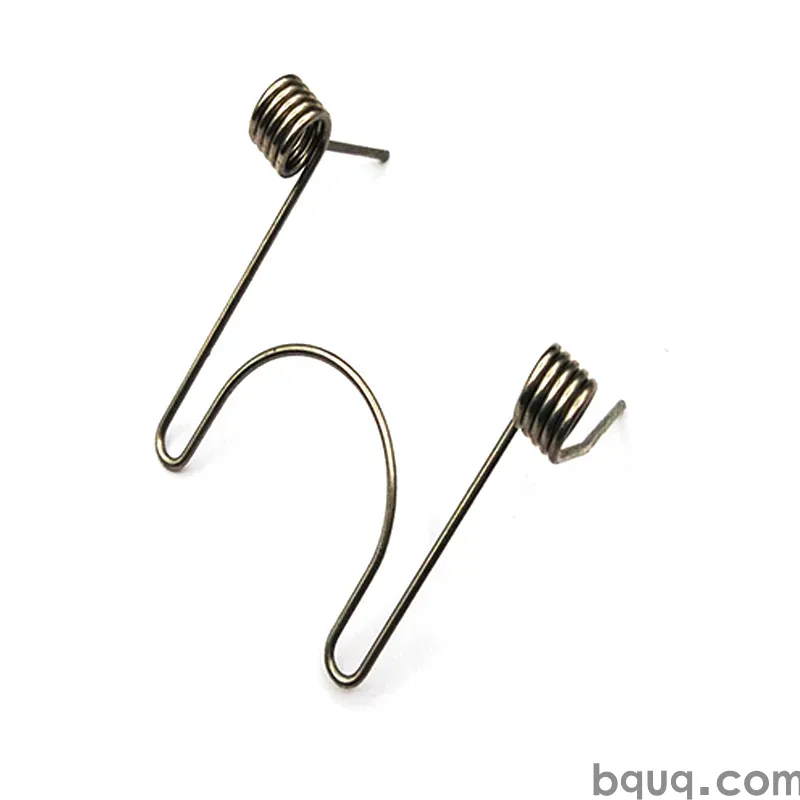
Prototipos de muelles y series cortas sin utillaje
Respuesta breve: La mayoría de los muelles de compresión, extensión y torsión no necesitan utillaje. Se conforman a partir de alambre en bobinadoras CNC y formadoras de levas, por lo que un prototipo es simplemente una serie corta de producción de una a cincuenta piezas. Usted paga el alambre, el tiempo de preparación y la inspección, no un troquel. En BQUQ, un prototipo de muelle sin utillaje normalmente se envía en 5–10 días laborables tras la aprobación del plano, con cotizaciones devueltas en 12 horas laborables. El utillaje solo es necesario cuando se necesitan muelles planos estampados, clips de muelle o un perfil de fleje conformado, donde realmente se requiere un troquel de corte o doblado. Para muelles de alambre redondo, el "coste de utillaje" suele ser cero.
Por qué la mayoría de los muelles no necesitan utillaje por naturaleza
Los compradores que vienen del moldeo por inyección o la fundición a presión asumen que cada pieza nueva comienza con un utillaje. Los muelles son diferentes. Un muelle de compresión helicoidal es un tramo de alambre enrollado en hélice; el "utillaje" es el programa de la máquina, los rodillos de alimentación, la herramienta de paso y el punto de bobinado. Cambie el programa, cambie el muelle.
Eso tiene tres consecuencias prácticas para un programa de prototipos:
- La preparación es tiempo, no capital. Usted paga a un operario para ajustar el paso, el diámetro y la longitud libre, no un bloque de troquel mecanizado.
- La iteración es barata. Si su primer prototipo es un 8% demasiado rígido, la siguiente revisión es un cambio de programa y una nueva longitud de corte de alambre.
- Las cantidades pequeñas son viables. Una serie de 25 piezas es un pedido legítimo, no una molestia, porque no hay amortización de utillaje que repartir entre el volumen.
Donde sí aparece el utillaje: muelles planos, clips de muelle, contactos estampados y cualquier muelle conformado a partir de fleje en lugar de alambre redondo. Esos necesitan un troquel de corte o progresivo, y ese coste es real. Si su diseño es de alambre redondo, normalmente puede omitir por completo la conversación sobre utillaje.
¿Qué tipos de muelles se pueden prototipar sin utillaje?
Esta es la primera cuestión a resolver, porque determina su estructura de costes antes de enviar un solo plano.
| Tipo de muelle | ¿Utillaje necesario para el prototipo? | Método típico de prototipado | Notas |
|---|---|---|---|
| Compresión (alambre redondo) | No | Bobinadora CNC, 2–4 ejes | Paso, extremos y constante definidos por programa |
| Extensión (alambre redondo) | No | Bobinadora CNC + conformado de ganchos | La geometría del gancho es la variable principal |
| Torsión (alambre redondo) | No | Bobinadora CNC + conformado de patas | Ángulo de pata y radio de doblado ajustados en máquina |
| Doble torsión / doble cuerpo | No | Bobinadora CNC, multipaso | Mayor tiempo de preparación, sin troquel |
| Compresión cónica / de barril | No | Bobinadora CNC con paso variable | Adecuado para baja altura sólida |
| Muelle plano / ballesta | Normalmente sí | Recorte por láser o estampado en bruto | El corte por láser de bajo volumen evita un troquel |
| Clip de muelle / contacto estampado | Sí para volumen | Troquel progresivo | El prototipo puede cortarse por láser o electroerosión |
| Conformado de alambre (no helicoidal) | A veces | Formadora de alambre CNC | Las formas 3D complejas pueden requerir un utillaje de fijación |
El patrón es claro: si el muelle se fabrica bobinando alambre, está en territorio sin utillaje. Si se fabrica cortando y doblando fleje, no lo está, aunque el corte por láser y la electroerosión pueden cubrir la brecha para cantidades de prototipo de 1–100 piezas.
Qué determina realmente el plazo y el coste del prototipo
Sin troquel, su plazo está dominado por cuatro factores. Entenderlos le permite comprimir el calendario.
1. Disponibilidad de alambre
Los aceros para muelles estándar — alambre musical, templado en aceite, acero inoxidable 302/304, 17-7PH — suelen estar en stock en diámetros comunes. Las aleaciones exóticas como Inconel o Hastelloy a menudo deben pedirse, lo que puede añadir de una a tres semanas. Si su prototipo es crítico para el calendario, pregunte si la aleación es un requisito estricto o una preferencia.
2. Complejidad de la preparación
Un muelle de compresión simple con extremos cerrados y rectificados puede requerir de 30 a 60 minutos de preparación. Un muelle de doble torsión con ángulos de pata específicos, o un muelle con un índice ajustado y una constante alta, puede llevar varias horas. La preparación es la partida más grande en un pedido de 25 piezas, por lo que el segundo pedido de la misma pieza es drásticamente más barato.
3. Geometría de extremos y características
Extremos cerrados, extremos rectificados, ganchos, bucles, extremos reducidos y dobleces de patas añaden operaciones. Cada operación es un paso de preparación separado. Un muelle con dos extremos rectificados cuesta más de prototipar que uno con extremos cerrados sin rectificar, aunque el alambre sea idéntico.
4. Inspección y documentación
Si necesita ensayos de carga en varias deflexiones, una curva de constante o un informe dimensional, eso es tiempo de ingeniería. Vale la pena para una validación de diseño; normalmente es innecesario para una comprobación de ajuste.
| Factor de coste | Bajo | Medio | Alto |
|---|---|---|---|
| Tipo de alambre | Alambre musical, 302 SS | Templado en aceite, 17-7PH | Inconel, Hastelloy, titanio |
| Tiempo de preparación | 0,5–1 h | 1–3 h | 3–8 h |
| Configuración de extremos | Cerrados, sin rectificar | Cerrados y rectificados | Ganchos, bucles, patas personalizadas |
| Inspección | Verificación dimensional | Carga en un punto | Curva completa + informe |
| Cantidad | 1–10 | 10–50 | 50–500 |
Trate la tabla como una estructura indicativa de rangos, no como una lista de precios. La conclusión útil es que la cantidad es el factor menos importante en la fase de prototipo: la geometría y la aleación importan mucho más.
Cómo redactar un plano de prototipo de muelle que se cotice rápido
Un plano claro es la diferencia entre una cotización en 12 horas y un hilo de correos de tres días. Incluya esto en el plano o en la solicitud de cotización:
1. Diámetro de alambre con tolerancia (p. ej. 1,20 mm ±0,02)
2. Diámetro exterior o interior: especifique cuál y la tolerancia
3. Longitud libre y tolerancia
4. Espiras totales y espiras activas, o altura sólida
5. Tipo de extremo: cerrado, cerrado y rectificado, abierto, doble cerrado
6. Sentido de bobinado: a derechas salvo indicación contraria
7. Material y cualquier acabado (pasivado, recubrimiento, granallado)
8. Carga a una deflexión especificada, o una constante objetivo
9. Temperatura máxima de servicio y entorno, si es relevante
10. Cantidad anual o de prototipo, claramente separadas
Si aún no conoce la constante, no hay problema: envíe el espacio disponible, la carga que debe soportar y el rango de deflexión. Un ingeniero de muelles puede proponer una geometría. Si todavía está eligiendo entre diseños, la comparación en tipos de extremos de muelles de extensión es una referencia útil sobre cómo la geometría del gancho cambia la concentración de tensiones y la longitud instalada.
Una nota sobre tolerancias
Para muelles de alambre redondo, ±0,005 mm es una tolerancia de mecanizado CNC, no una tolerancia de muelle: las tolerancias de los muelles se rigen por el diámetro del alambre, el índice y la repetibilidad del bobinado. Una tolerancia realista de prototipo en longitud libre suele ser de ±1–2% para un proceso bien controlado, y la carga a menudo se especifica como ±10% en una deflexión de referencia. Apretar más allá de eso es posible pero cuesta rendimiento. Si la precisión de carga es crítica para su ensamblaje, dígalo explícitamente en lugar de ajustar cada dimensión del plano; así el ingeniero puede centrar el control donde importa.
Prototipo vs. serie corta vs. producción: qué cambia
El método de fabricación apenas cambia entre 10 piezas y 10.000 para muelles de alambre redondo. Lo que cambia es el control del proceso.
| Etapa | Cantidad (típica) | Método | Enfoque de control |
|---|---|---|---|
| Prototipo | 1–50 | Bobinadora CNC, preparación manual | Geometría y ajuste |
| Serie corta | 50–5.000 | Bobinadora CNC, semiautomatizada | Consistencia de constante, primera pieza |
| Producción | 5.000+ | Bobinadora CNC o formadora de levas, automatizada | SPC en carga, Cpk, trazabilidad de lote |
Por eso un prototipo de muelle es una vista previa real de la producción: el recorrido del alambre es el mismo, así que el comportamiento mecánico que mide en un prototipo se traslada. Eso no es cierto en procesos donde el prototipo se mecaniza y la pieza de producción se moldea.
Si sus volúmenes finalmente justifican una formadora de levas por velocidad, la geometría del muelle generalmente permanece idéntica: usted compra tiempo de ciclo, no una pieza diferente.
Probar su prototipo: qué medir y por qué
Un prototipo que encaja no es necesariamente un prototipo que funciona. Dos mediciones detectan la mayoría de los problemas:
- Carga a la altura instalada. Este es el número que realmente siente su ensamblaje. Mídalo en un probador de carga a la deflexión que el muelle ve en servicio, no en un punto arbitrario.
- Constante (N/mm). La constante indica cómo se comporta el muelle en toda la carrera, y es el número que revela si su diámetro de alambre y espiras activas son correctos. Un método rápido se describe en constante vs carga: la diferencia entre ambos importa cuando su mecanismo tiene un recorrido largo.
Para aplicaciones críticas, añada una comprobación de fatiga y una de asentamiento/relajación. Los muelles que operan en caliente o ciclan rápido pueden necesitar granallado o un asentamiento por alivio de tensiones, que es una operación normal de serie corta, no un proyecto especial.
Si su prototipo es para una aplicación electrónica — carga de contacto, bobina de antena, contacto de batería — la ventana de carga suele ser estrecha y el método de medición importa tanto como el muelle. Ensayos de carga de muelles cubre el utillaje de fijación y el control de deflexión para que sus números sean comparables entre lotes de prototipo y producción.
Errores comunes que añaden coste a un prototipo de muelle
Especificar tolerancias en exceso. ±0,1 mm en longitud libre cuando ±1 mm sería suficiente duplica el esfuerzo de preparación sin ganancia funcional.
Cambiar de material a mitad del programa. Pasar de alambre musical a acero inoxidable después del primer prototipo cambia la constante, el comportamiento frente a la corrosión y, a veces, la preparación del bobinado. Decídalo pronto.
Olvidar el entorno. Si el muelle ve humedad, niebla salina o un ciclo de limpieza, especifique acero inoxidable o un recubrimiento en el prototipo, no después de la congelación del diseño. La resistencia a la corrosión es una decisión de material, no un acabado de última hora.
Solicitar un troquel prematuramente. Si su diseño es de alambre redondo, no se necesita troquel para prototipo o serie corta. Pregunte antes de presupuestarlo.
Enviar un archivo STEP sin tolerancias. La geometría CAD define lo nominal; no define lo aceptable. Empareje siempre el modelo con una tabla de tolerancias.
Por qué comprar prototipos a una fábrica en lugar de a un distribuidor
Un distribuidor cotiza desde un catálogo y pide a una fábrica. Para prototipos, eso añade una capa de latencia y elimina su capacidad de preguntar a la persona que realmente operará la máquina. Comprar directamente a un fabricante significa:
- Las preguntas de preparación las responden quienes hacen la preparación
- Los cambios de diseño se pueden discutir contra la capacidad real de la máquina
- El prototipo y la producción provienen del mismo proceso, por lo que el escalado es predecible
- MOQ flexible: un pedido de prototipo de 20 piezas es un pedido normal
BQUQ opera cuatro líneas de producción en una fábrica en Dongguan que cubren mecanizado CNC, estampado de metal, muelles personalizados y disipadores de calor, bajo ISO9001. Esa combinación importa cuando su prototipo no es solo un muelle: por ejemplo, un muelle que se aloja en una cavidad mecanizada, o un clip de muelle que se combina con un soporte estampado. Tener ambos procesos bajo un mismo techo elimina la discusión sobre la pila de tolerancias entre proveedores. Vea la gama de muelles de compresión en /compression-springs/ y diseños de torsión en /torsion-springs/; los muelles de extensión con ganchos personalizados están en /extension-custom-springs/.
Preguntas frecuentes
P: ¿Tengo que pagar utillaje para obtener un prototipo de muelle?
R: Para muelles de compresión, extensión y torsión de alambre redondo, no. Se conforman en bobinadoras CNC donde la geometría reside en el programa de la máquina, por lo que un prototipo es solo una serie corta de producción. El utillaje solo se aplica a muelles planos, clips de muelle y piezas de fleje estampadas, donde realmente se requiere un troquel de corte o doblado. El corte por láser o la electroerosión pueden cubrir cantidades de prototipo de esos sin troquel.
P: ¿Cuál es la cantidad mínima de pedido para un prototipo de muelle personalizado?
R: El MOQ es flexible: una sola pieza o un lote de validación de 20 piezas es un pedido normal para muelles de alambre redondo. Como no hay troquel que amortizar, la economía funciona a bajo volumen; usted paga alambre, tiempo de preparación e inspección en lugar de utillaje. Los lotes de prototipo más grandes de 50–200 piezas suelen ofrecer mejor valor por pieza porque la preparación se reparte más.
P: ¿Cuánto tarda un prototipo de muelle?
R: Normalmente 5–10 días laborables tras la aprobación del plano cuando el alambre está en stock, con cotizaciones devueltas en 12 horas laborables. Las aleaciones exóticas como Inconel o Hastelloy pueden añadir de una a tres semanas si el diámetro no está en existencias. La geometría compleja — cuerpos de doble torsión, múltiples dobleces de patas o ventanas de carga ajustadas que requieren iteración — también amplía el calendario.
P: ¿Puedo obtener ensayos de carga con mis muelles prototipo?
R: Sí. La carga a una deflexión especificada, la constante del muelle y la longitud libre se pueden medir y reportar. Para la validación de diseño, una curva de constante en toda la carrera de trabajo es más útil que un solo punto, porque muestra el comportamiento en todo el recorrido. Especifique los puntos de deflexión que le interesan en la solicitud de cotización para que el utillaje de ensayo se configure correctamente a la primera.
P: ¿Se comportará mi muelle prototipo igual en producción?
R: Para muelles de alambre redondo, sí: el método de conformado es el mismo con 10 piezas y con 10.000 piezas, por lo que la constante y la geometría se trasladan. Lo que cambia en volumen es el control del proceso: inspección de primera pieza, seguimiento estadístico de la carga y trazabilidad de lote. Si la producción pasa después a una formadora de levas por velocidad, la geometría del muelle sigue siendo la misma.
Recursos relacionados
- Sobre BQUQ y nuestra fábrica en Dongguan: /about/
- Gamas de productos de muelles de compresión, torsión y extensión: /compression-springs/, /torsion-springs/, /extension-custom-springs/
- Tendencias del sector en el abastecimiento de muelles y componentes metálicos: /industry-dynamics/
- Artículos técnicos sobre diseño y fabricación de muelles: /bquq-blog/
- Preguntas frecuentes sobre cotización, MOQ y tolerancias: /faq/
- Casos prácticos de prototipo a producción: /case/
- Contacte con nuestro equipo de ingeniería para una cotización en 12 horas: /contact/
Redactado por el equipo de ingeniería de BQUQ. BQUQ (Dongguan) opera mecanizado CNC (±0,005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una fábrica ISO9001. Compre directamente desde Dongguan, China: cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


