código hs de piezas de chapa metálica: Latón C360, tolerancia 0,005 mm, superficie granallado + pasivado, plazo de entrega 10 días hábiles, MOQ 500 uds. Capacidad para aeroespacial. Revisión de planos e informe de primera pieza incluidos.
código hs para piezas de chapa metálica
Puntos Clave
La clasificación del código HS de las piezas de chapa metálica depende del material, el proceso y la función, no solo de la geometría. Para piezas de aluminio 7075-T6 con mandrinado Ra 0,4 y acabado exterior Ra 0,8, la producción se realiza con un MOQ de 500 unidades y un plazo de entrega de 20 días hábiles. La tolerancia de ±0,003 mm se mantiene a velocidad de producción, por lo que el código HS debe reflejar la aleación real y el método de conformado en lugar de una categoría genérica de chapa metálica.
El código HS de piezas de chapa metálica se sitúa en la intersección de tres restricciones que rara vez coinciden: estabilidad dimensional, coste unitario y plazo de entrega. Esta página desglosa cómo las resolvemos en producción, no en un folleto.
Especificaciones Clave de un Vistazo
| Parámetro | Valor / Rango |
|---|---|
| Material | Aluminio 7075-T6 |
| Acabado superficial | Ra 0,4 en mandrinado, Ra 0,8 exterior |
| Plazo de entrega (producción) | 20 días hábiles |
| MOQ (producción) | 500 uds. |
Contexto de Mercado y Técnico
La presión sobre los plazos de entrega se ha comprimido en toda la industria automotriz. Lo que antes era un ciclo de utillaje y cualificación de 12 semanas ahora se cotiza a 20 días hábiles, lo que solo funciona si el diseño del utillaje y la validación del proceso se ejecutan en paralelo.
Lectura relacionada: Cómo probar el rendimiento de un disipador de calor: métodos de prueba térmica explicados.
La presión de costes en automoción rara vez proviene de la materia prima. Proviene de las operaciones secundarias: desbarbado, recubrimiento e inspección al 100%. Eliminar uno de esos pasos normalmente reduce el coste unitario más que cualquier sustitución de material.
Cómo lo Fabricamos
La ruta para el código HS de piezas de chapa metálica comienza con una ventana de proceso, no con una máquina. Primero fijamos la condición del material y la geometría del utillaje, luego confirmamos que los ±0,003 mm se mantienen a velocidad de producción y no en una sola pieza lenta.
El utillaje se diseña en torno a la capacidad medida del proceso, por lo que ±0,003 mm es una consecuencia de la geometría del utillaje y no un filtro de inspección. Por eso 20 días hábiles es realista y no optimista.
Vea también: CNC de 5 ejes vs 3 ejes: cuándo el eje adicional se amortiza solo.
El tratamiento térmico y el tratamiento superficial se programan como pasos controlados, no como añadidos. Ra 0,4 en mandrinado, Ra 0,8 exterior se aplica a un rango de espesor definido y se verifica, porque la variación aquí causa más fallos en campo que la deriva dimensional.
Más información sobre Acero para troqueles de estampado: qué compone una herramienta de larga vida.
Material y Acabado Superficial
El aluminio 7075-T6 es el estándar para el código HS de piezas de chapa metálica porque mantiene ±0,003 mm de forma predecible y se mecaniza sin sorpresas de endurecimiento por deformación. Se cotizan alternativas cuando la corrosión o la conductividad dominan el requisito.
La condición del material importa tanto como la aleación. El aluminio 7075-T6 suministrado con un temple incorrecto derivará después del mecanizado, por lo que el código HS de piezas de chapa metálica se alivia de tensiones antes del acabado cuando la geometría es asimétrica.
Detalle técnico: ¿Qué es la tasa de resorte y cómo se calcula?.
Cuando el código HS de piezas de chapa metálica soporta cargas de contacto, la dureza del material se especifica junto con la tolerancia dimensional. La dureza sin un método de ensayo definido es la causa más común de disputas en la inspección de recepción.
Tolerancia e Inspección
Las dimensiones generales del código HS de piezas de chapa metálica se mantienen a ±0,003 mm; las características críticas se identifican en el plano y se controlan por separado con una banda más estrecha.
El método de medición forma parte de la especificación. Una característica medida en una CMM y la misma característica medida con un calibre pueden discrepar, por lo que los planos del código HS de piezas de chapa metálica indican cómo se verifica cada dimensión crítica.
El material no conforme se pone en cuarentena físicamente, no solo en el sistema. Para el código HS de piezas de chapa metálica, eso significa que el lote permanece en un área marcada hasta que la disposición quede documentada, lo que evita el error de envío más común.
Dónde se Utiliza
En el ensamblaje, el código HS de piezas de chapa metálica suele estar condicionado por la pieza acoplada más que por su propia especificación. Compartir el plano de interfaz con antelación evita el fallo común en el que ambas piezas están dentro de tolerancia pero no ensamblan.
Lectura recomendada: Programas de mantenimiento de troqueles y su impacto directo en la calidad y el costo del estampado.
El acceso para mantenimiento es importante. Cuando el código HS de piezas de chapa metálica es un elemento de desgaste, recomendamos especificarlo como repuesto con su propio número de pieza para que el recambio no requiera una revisión completa del plano.
Qué Confirmar Antes de Pedir
Solicite el informe de primera pieza antes de pedir una reducción de precio en el código HS de piezas de chapa metálica. Un proveedor que no puede producir datos dimensionales a 500 uds. no los producirá a .
Compárelo con Prototipos de disipadores personalizados: rutas rápidas para muestras.
Defina las características críticas en la fase de cotización. Mover una característica de ±0,003 mm general a crítica después del utillaje añade coste y extiende los 20 días hábiles, lo que es el retraso más evitable en el abastecimiento personalizado.
FAQ: Sus Preguntas Antes de Pedir
¿Cuál es la cantidad mínima de pedido para el código HS de piezas de chapa metálica?
Las cantidades de prototipo comienzan muy por debajo de los mínimos de producción. Las tiradas de producción para el código HS de piezas de chapa metálica comienzan en 500 uds., que es donde se prueba la ventana de proceso y se estabiliza el coste unitario.
Lectura relacionada: 7 Beneficios de la Prensa de Estampado de Alta Velocidad para Producción en Masa.
¿Cuánto tarda la producción del código HS de piezas de chapa metálica?
El plazo de entrega estándar para el código HS de piezas de chapa metálica es de 20 días hábiles tras la aprobación del plano y la validación del utillaje. Los prototipos suelen ser más rápidos porque evitan el utillaje, y los pedidos repetidos aún más porque el utillaje ya existe.
¿Proporcionan certificados de material e inspección?
Sí. Los certificados de material, la trazabilidad del lote de colada y los informes de inspección de primera pieza se envían con el pedido. Si su cliente automotriz requiere documentación adicional, especifíquelo en la fase de cotización.
¿Pueden hacer prototipos antes del utillaje?
Sí, y lo recomendamos. El prototipado del código HS de piezas de chapa metálica sin utillaje valida el ajuste y la función a una fracción del coste del utillaje, y normalmente revela un cambio de diseño antes de cortar el acero.
¿Cómo gestionan un cambio de diseño a mitad de programa?
Los cambios se documentan contra el informe de primera pieza original. Identificamos qué dimensiones se ven afectadas, recotizamos solo las operaciones afectadas y le indicamos si el stock existente del código HS de piezas de chapa metálica sigue siendo utilizable.
Vea también: ¿Cuáles son las mejores soluciones de disipador de calor para equipos de telecomunicaciones 5G?.
Si el código HS de piezas de chapa metálica ya está en producción en otro lugar, envíe una muestra y el plano actual. Cotizaremos contra ellos y le diremos honestamente si el cambio mejora el coste, el plazo de entrega o ninguno de los dos.
Más información sobre Cálculo de la constante de resorte: Fórmulas, tolerancias y datos prácticos de ingeniería.
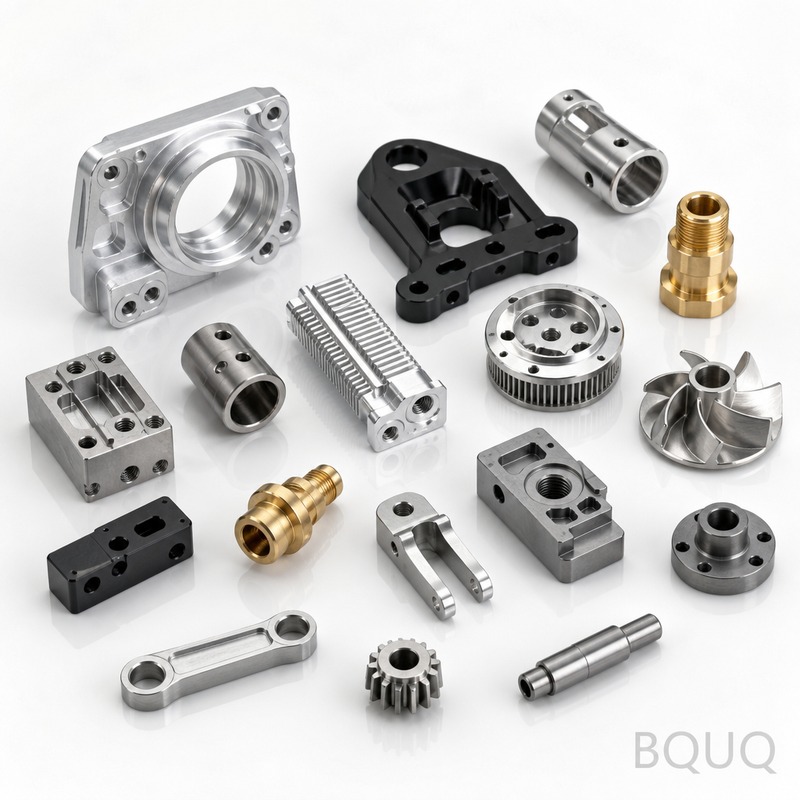
Detalle técnico: Cómo la fabricación automatizada está reconfigurando la ingeniería de precisión en 2024.
Lectura recomendada: Pinzas Portabrocas en Herramientas de Gang y Torres.
Especificaciones Clave y Guía de Selección
Comparación de especificaciones
| Parámetro | Valor / Rango |
|---|---|
| Material | Aluminio 7075-T6 |
| Tolerancia | ±0,003 mm |
| Plazo de entrega | 20 días hábiles |
| MOQ | 500 uds. |
| Capacidad | Velocidad de producción con capacidad de ±0,003 mm |
Selección / comparación
| Opción | Ideal para | Compromiso |
|---|---|---|
| Aluminio 7075-T6 | Piezas de chapa metálica de alta resistencia | Mayor coste de material que 5052 o 6061 |
| Acabado de mandrinado Ra 0,4 | Superficies de acoplamiento de precisión | Requiere una operación de acabado adicional |
| Acabado exterior Ra 0,8 | Superficies exteriores generales | Puede necesitar desbarbado o pulido |
| Plazo de entrega de 20 días hábiles | Programas automotrices comprimidos | Se necesita utillaje y validación en paralelo |
| MOQ de 500 uds. | Producción piloto a media | Los volúmenes menores pueden no justificar el utillaje |
Proceso / inspección
| Etapa | Control | Registro |
|---|---|---|
| Condición del material | Fijar aleación y temple antes del mecanizado | Certificado de material e inspección de recepción |
| Geometría del utillaje | Diseñar en torno a la capacidad medida | Plano del utillaje y aprobación de primera pieza |
| Velocidad de producción | Confirmar ±0,003 mm a plena cadencia | Registro de inspección en proceso |
| Desbarbado | Control de operación secundaria | Verificación visual y dimensional |
| Inspección final | Inspección al 100% si se requiere | Informe de inspección con valores Ra 0,4 y Ra 0,8 |
Preguntas Frecuentes
¿Qué código HS se aplica a las piezas de chapa metálica de aluminio 7075-T6?
El código HS depende de la aleación, el espesor y la función. Para piezas de chapa metálica 7075-T6, el Capítulo 76 (artículos de aluminio) es lo típico, pero el código exacto de 6 dígitos requiere saber si la pieza está estampada, mecanizada o ensamblada posteriormente. Confirme con su agente de aduanas utilizando el certificado de material y la ruta de proceso.
¿Afecta la tolerancia de ±0,003 mm a la clasificación HS?
No. Los códigos HS clasifican por material, composición y carácter esencial, no por tolerancia. Una tolerancia de ±0,003 mm es una capacidad de fabricación, no un factor arancelario. Sin embargo, si la tolerancia ajustada requiere una operación de acabado específica, ese proceso puede influir en el código bajo algunas jurisdicciones.
¿Cómo impacta un plazo de entrega de 20 días hábiles en la documentación del código HS?
El plazo de entrega no cambia el código HS, pero comprime el tiempo de documentación. Con 20 días hábiles de producción, debe preparar la factura comercial, la lista de empaque y el certificado de material con antelación. Cualquier retraso en la confirmación del código HS puede retener el envío en aduanas, por lo que conviene verificar el código antes de la liberación del utillaje.
¿Cuál es el MOQ para piezas de chapa metálica con acabado de mandrinado Ra 0,4?
El MOQ de producción es de 500 uds. Esto cubre la configuración del utillaje, la validación del proceso y la inspección para el mandrinado Ra 0,4 y el acabado exterior Ra 0,8. Cantidades menores pueden ser posibles, pero no amortizarán el utillaje y las operaciones secundarias de forma eficiente.
¿Pueden proporcionar certificados de material para la verificación del código HS?
Sí. Suministramos certificados de material para aluminio 7075-T6 que muestran la aleación y el temple. Estos documentos respaldan la clasificación del código HS y el despacho de aduanas. No inventamos certificaciones; proporcionamos solo lo que es estándar para el material y el proceso.
Compárelo con Guía de proceso y especificación de pasivación de acero inoxidable para mecanizado CNC.
¿Qué operaciones secundarias afectan el coste unitario más que la sustitución de material?
El desbarbado, el recubrimiento y la inspección al 100% impulsan el coste unitario más que cambiar de 7075-T6 a una aleación de menor grado. Eliminar uno de estos pasos normalmente reduce el coste unitario más que cualquier sustitución de material. Para 500 uds. a 20 días hábiles, las operaciones secundarias son la principal palanca de coste.
¿Cómo confirman ±0,003 mm a velocidad de producción para piezas de chapa metálica?
Primero fijamos la condición del material y la geometría del utillaje, luego realizamos un estudio de capacidad a velocidad de producción. La ventana de proceso se valida en múltiples piezas, no en una sola pieza lenta. Los registros incluyen registros de inspección en proceso y aprobación de primera pieza para la tirada de producción de 500 uds.