
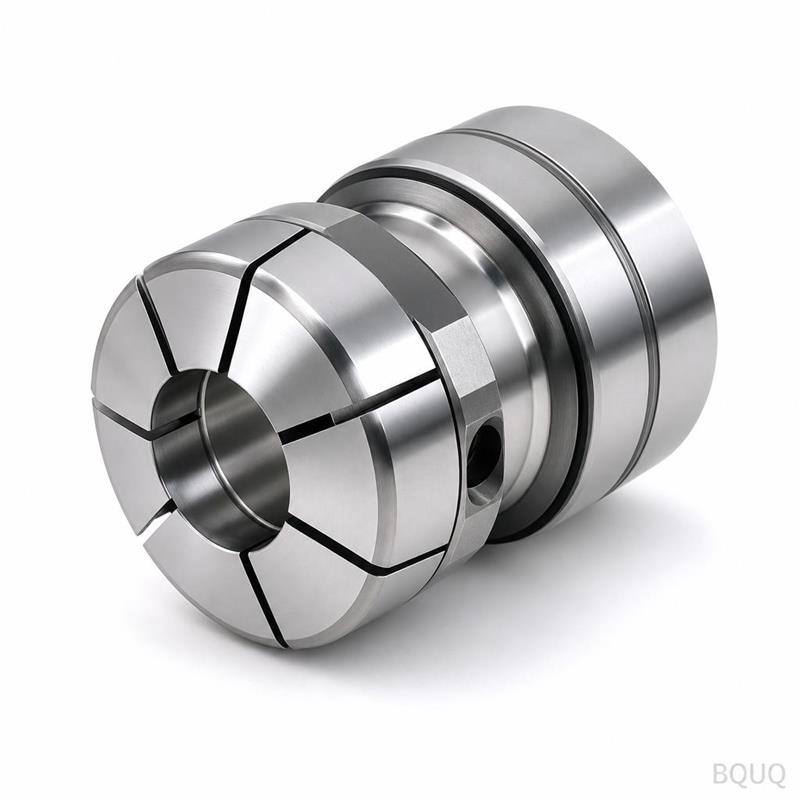
Conectores neumáticos y de fluidos mecanizados por CNC
Respuesta breve: el mecanizado CNC produce conectores neumáticos y de fluidos mediante el torneado del cuerpo y la rosca, y luego el fresado de puertos cruzados, caras hexagonales o superficies de montaje hasta obtener una geometría sellada y repetible. La capacidad típica del taller es de ±0.005 mm en diámetros críticos, Ra 0.4–0.8 µm en caras de sellado, y verificación de roscas según ISO 228 o SAE J1926. Los cuerpos suelen ser de aluminio 6061-T6, acero inoxidable 303/316 o latón C3604. El plazo de entrega para una primera pieza suele ser de 5 a 10 días hábiles tras la liberación del plano; BQUQ devuelve una cotización en 12 horas hábiles y mantiene un MOQ flexible, por lo que una corrida piloto de 50 piezas es realista antes de compromisos de utillaje o volumen.
Los conectores parecen simples en un plano y causan problemas desproporcionados en campo. Un racor neumático que gotea a 8 bar, un adaptador hidráulico que se agarrota tras 200 ciclos térmicos, un puerto de colector que solo fuga en una de seis cavidades: estos son problemas de mecanizado y especificación, no de montaje. Este artículo cubre cómo especificar, mecanizar e inspeccionar conectores neumáticos y de fluidos para que la pieza se comporte igual en la pieza 1 y en la pieza 10,000.
¿Qué se considera un conector de fluidos o neumático?
En términos de mecanizado, un conector es cualquier pieza cuya función es unir dos trayectorias de fluido —líquido o gas— mientras soporta presión y evita fugas. Eso abarca una amplia familia, y la estrategia de mecanizado cambia con cada una.
| Familia | Función típica | Proceso de mecanizado dominante | Característica crítica |
|---|---|---|---|
| Racor de espiga | Manguera flexible de empuje, baja presión | Torneado + moleteado/forma de espiga | Diámetro de cresta de espiga, chaflán de entrada |
| Racor de conexión rápida | Conexión instantánea de tubo, neumática | Torneado + fresado (ranura de liberación) | Redondez del taladro, profundidad de ranura de O-ring |
| Racor de abocardado JIC / SAE | Hidráulica, alta presión | Torneado, cono de 37° o 45° | Ángulo del cono y acabado superficial |
| ORFS / jefe de O-ring | Hidráulica, sellado frontal | Torneado + ranurado frontal | Ancho de ranura, planitud de cara |
| Racor banjo / perno banjo | Hidráulica en espacio restringido | Torneado + taladrado cruzado | Desbarbado de orificio cruzado, área de flujo |
| Bloque colector | Distribuye múltiples circuitos | Fresado + taladrado + roscado | Posición puerto a puerto, profundidad de rosca |
| Cuerpo de acoplador de desconexión rápida | Conexión/desconexión frecuente | Torneado + fresado + rectificado | Taladro de manguito, concentricidad del asiento de sello |
El hilo común: cada una de estas piezas se define por una interfaz de sellado. Todo lo demás —caras hexagonales, espacio para llave, geometría de espiga de manguera, orejetas de montaje— es secundario. Si solo va a controlar una cosa con precisión, controle el sello.
¿Qué materiales debe elegir para los conectores?
La elección del material está impulsada por el medio, la presión, la temperatura y el costo, en ese orden. La compatibilidad con el fluido de trabajo importa más que la resistencia en la mayoría de los trabajos neumáticos de baja presión.
| Material | Mejor para | Idoneidad de presión | Notas |
|---|---|---|---|
| Aluminio 6061-T6 | Neumática, hidráulica de baja presión, herramientas neumáticas | Baja a media | Anodizar para corrosión; evitar aluminio desnudo con medios cáusticos |
| Aluminio 2024 | Racores aeroespaciales de mayor resistencia | Media a alta | Mala resistencia a la corrosión sin recubrimiento; generalmente se recubre |
| Latón C3604 | Aire, agua, gas inerte, neumática general | Baja a media | Excelente maquinabilidad, resistencia natural a la corrosión |
| Acero inoxidable 303 | Agua, productos químicos suaves, líneas para contacto alimentario | Media | De fácil mecanizado; resistencia a la corrosión ligeramente menor que 316 |
| Acero inoxidable 316/316L | Productos químicos agresivos, marino, gas medicinal | Media a alta | Más difícil de mecanizar; especificar herramientas afiladas y avances más lentos |
| Acero al carbono (12L14, 1215) | Adaptadores hidráulicos de alta presión | Alta | Requiere recubrimiento de zinc/níquel; el espesor del recubrimiento afecta las roscas |
| PPSU / PEEK (plástico mecanizado) | Aislamiento, ligero, químicamente inerte | Baja a media | Mecanizado, no moldeado, para volúmenes bajos |
Dos reglas prácticas. Primero, nunca mezcle un cuerpo de aluminio desnudo con una rosca de acero inoxidable en un ambiente húmedo: la corrosión galvánica agarrotará la unión. Use un cuerpo recubierto, un compuesto antiagarrotante o un aislante de plástico. Segundo, cuando un cliente especifica "acero inoxidable" para una línea neumática que transporta aire de instrumentos seco, el 303 suele ser suficiente y se mecaniza aproximadamente un 30–40% más rápido que el 316, lo que se refleja directamente en el precio unitario.
¿Cómo se mecaniza un conector que realmente selle?
El rendimiento de sellado se crea con tres cosas: geometría del sello, acabado superficial y concentricidad. Las tres son decisiones de mecanizado.
Geometría de la cara de sellado
Para un puerto de jefe de O-ring, la profundidad y el ancho de la ranura controlan el porcentaje de compresión. Un objetivo típico es un 15–25% de compresión en la sección transversal del O-ring. Si la ranura es 0.05 mm demasiado profunda, el O-ring nunca carga; 0.05 mm demasiado superficial y se extruye bajo presión. Esta es una tolerancia que debe indicar explícitamente, no dejar a las tolerancias generales.
Para racores de abocardado, el ángulo del cono es el sello. Un cono JIC de 37° mantenido a ±0.5° y un acabado superficial de Ra 0.8 µm o mejor asentará de manera fiable. Un cono mecanizado a 38° con un acabado desgarrado fugará a alta presión sin importar cuánto apriete el ensamblador.
Acabado superficial en superficies de sellado
| Método de sellado | Acabado típico requerido | Por qué |
|---|---|---|
| Sellado frontal con O-ring | Ra 0.4–0.8 µm | Evita la extrusión del sello y trayectorias de fuga |
| Cono de abocardado (JIC/SAE) | Ra 0.8 µm o mejor | El contacto metal con metal debe ser continuo |
| Sellador de roscas (NPT) | Ra 1.6 µm aceptable | La deformación de la rosca realiza el sellado |
| Arandela adherida / Dowty | Ra 1.6 µm aceptable | La arandela se deforma para llenar la superficie |
| Cara de junta (brida) | Ra 1.6–3.2 µm | La junta se conforma; demasiado liso puede ser peor |
Observe la última fila. Para uniones con junta blanda, una cara extremadamente pulida no es automáticamente mejor: cierta textura superficial ayuda a que la junta muerda. Especificar en exceso el acabado añade costo sin añadir integridad de sellado.
Concentricidad y alineación rosca-taladro
En un racor de conexión rápida, el taladro del tubo y la rosca deben compartir un eje. Si se desalinean más de aproximadamente 0.05 mm, el tubo entra en ángulo, la pinza agarra de manera desigual y el racor fuga o se suelta bajo vibración. La solución es el proceso, no la inspección: tornee el cuerpo, el taladro y la rosca en una sola configuración, o use un mandril de pinza que sujete el diámetro exterior torneado como dato para la segunda operación. BQUQ utiliza sistemas de mandril de pinza exactamente por esta razón: volver a sujetar en un mandril de tres mordazas de espiral típicamente añade 0.03–0.08 mm de excentricidad, lo cual es suficiente para fallar una prueba de fugas neumática.
Desbarbado de puertos cruzados internos
Los puertos taladrados transversalmente se cruzan con el taladro principal y dejan un anillo de rebaba en la intersección. Esa rebaba desprende partículas en la trayectoria del fluido y puede impedir que un sello asiente. Especifique el desbarbado explícitamente: desbarbado térmico, flujo abrasivo o desbarbado manual controlado con verificación por boroscopio. "Desbarbar todos los bordes" en un plano es demasiado vago; indique qué bordes y con qué estándar.
Roscas: donde comienzan la mayoría de las fallas de conectores
Las roscas en los conectores no son sujetadores. Son límites de presión y siguen estándares diferentes.
- NPT / NPTF (cónicas): sellan por deformación de la rosca. Requieren sellador o cinta. No mezcle expectativas NPT y NPTF: NPTF es la variante de sellado en seco y necesita un control de herramienta más estricto.
- G / BSPP (paralelas): sellan con una arandela adherida o un O-ring, no con la rosca en sí. Comunes en equipos neumáticos europeos.
- UNF / SAE J1926 (jefe de O-ring con rosca recta): sellan en un O-ring en la base de la rosca. La posición del asiento del O-ring es crítica.
- Métrica paralela (ISO 6149): principio similar al SAE ORB, dimensiones métricas.
- Abocardado JIC 37°: sellan en el cono, la rosca solo proporciona fuerza de apriete.
Un error frecuente y costoso es especificar una rosca cónica donde se pretendía una rosca paralela con un O-ring, o viceversa. Las piezas se ven similares en una foto y son incompatibles en servicio. Indique siempre el estándar completo en el plano, no solo "1/4 de pulgada".
La inspección de roscas debe ser con calibres, no con calibrador. Los calibres de anillo pasa/no pasa para roscas externas y los calibres de tapón para roscas internas detectan errores de diámetro de paso y de paso que un calibrador no puede ver. BQUQ verifica las roscas de los conectores según el estándar especificado y registra el resultado por lote.
Reglas de diseño para fabricación que reducen el costo de los conectores
La mayor parte del costo de un conector está en la configuración y las operaciones secundarias, no en el material. Unos pocos cambios suelen amortizarse por sí mismos.
1. Consolide a un solo estándar de rosca por ensamblaje. Los puertos mixtos NPT y BSPP en el mismo colector obligan a dos juegos de herramientas, dos juegos de calibres y dos rutinas de inspección.
2. Evite orificios cruzados profundos y de pequeño diámetro. Un orificio cruzado con una relación profundidad-diámetro superior a 6:1 requiere taladrado con picoteo, tiende a desviarse y es difícil de desbarbar. Reoriente el puerto si el diseño lo permite.
3. Especifique caras hexagonales a un tamaño de llave estándar. Las dimensiones hexagonales personalizadas añaden tiempo de fresado y no dan al técnico de campo ninguna herramienta estándar que usar.
4. Mantenga las ranuras de sellado fuera de cortes interrumpidos. Una ranura que cruza una cara fresada o un orificio cruzado tendrá una rebaba en cada interrupción.
5. Use un solo dato para las características de sellado. Si la ranura del O-ring y la cara de montaje se dimensionan desde datos diferentes, la acumulación de tolerancias eventualmente producirá una fuga.
6. Tolerancias solo donde importan. Tolerancias generales de ±0.1 mm en características no sellantes y ±0.005 mm en diámetros de sellado es una división normal y rentable. Apretar todo a ±0.005 mm puede multiplicar el tiempo de mecanizado sin ganancia funcional.
Para una mirada más profunda sobre cómo las elecciones de tolerancia se convierten en costo, consulte nuestro desglose de ejemplos de rediseño DFM.
Inspección y prueba de fugas
Un conector que mide correctamente aún puede fugar, por lo que se requieren tanto la inspección dimensional como las pruebas funcionales.
| Verificación | Método | Frecuencia típica |
|---|---|---|
| Forma de rosca y diámetro de paso | Calibres pasa/no pasa | 100% o por AQL |
| Profundidad/ancho de ranura de sello | Comparador óptico, CMM | Primera pieza + muestreo |
| Redondez y concentricidad del taladro | CMM, calibre de aire | Primera pieza + muestreo |
| Acabado superficial en caras de sello | Perfilómetro | Primera pieza + periódico |
| Puertos internos sin rebabas | Boroscopio, visual | Por lote |
| Integridad de fugas | Prueba de decaimiento de aire o hidrostática | Por lote o 100% para piezas críticas |
La prueba de decaimiento de aire a 1.5× la presión de trabajo es el cribado de producción estándar para racores neumáticos. Para piezas hidráulicas, es común la prueba hidrostática de prueba a 1.5–2× la presión nominal. Ambas no son destructivas para nada más que el cronograma: presupueste el tiempo de prueba en el plazo de entrega en lugar de tratarlo como una ocurrencia tardía.
Si está especificando fluidos de corte para mecanizar estas piezas, particularmente acero inoxidable y latón, nuestra guía sobre selección de fluido de corte cubre el ángulo de compatibilidad con el medio, que importa cuando el fluido residual en un cuerpo de conector podría contaminar una línea de gas.
¿Por qué abastecerse de conectores desde una sola fábrica?
Los conectores rara vez son un solo proceso. Un racor neumático típico necesita torneado, fresado para la ranura de liberación o superficie de montaje, laminado o corte de roscas, desbarbado, tratamiento superficial y prueba de fugas. Cuando esos pasos están en diferentes proveedores, la acumulación de tolerancias cruza los límites de la empresa y nadie es responsable del sello final.
Ejecutar torneado, fresado, desbarbado e inspección bajo un mismo techo en Dongguan significa que el dato establecido en el torno es el dato utilizado en la inspección final. BQUQ opera cuatro líneas de producción en una sola fábrica ISO9001 que cubre mecanizado CNC a ±0.005 mm, estampado de metal, muelles personalizados y producción de disipadores de calor. Para el trabajo de conectores, la capacidad relevante es el torneado y fresado en el mismo piso, con sujeción de piezas por mandril de pinza para concentricidad y verificación de roscas basada en calibres.
Para los compradores, el beneficio práctico es un ciclo más corto entre "fuga" y "aquí está por qué". Para los ingenieros, es un único punto de responsabilidad para la interfaz de sellado.
Explore los procesos relevantes: mecanizado CNC, piezas torneadas CNC y piezas fresadas CNC. Si su conector se enrosca en una carcasa mecanizada, nuestras notas sobre especificaciones de roscas cubren los requisitos del lado de acoplamiento.
Preguntas frecuentes
P: ¿Qué tolerancia debo especificar en una ranura de sello de conector?
R: La profundidad y el ancho de la ranura deben tolerarse directamente, típicamente ±0.025 mm o más estricto dependiendo de la sección transversal del O-ring y la presión. No confíe en tolerancias generales para características de sellado. El porcentaje de compresión del 15–25% es el objetivo habitual. Indique las dimensiones de la ranura como dimensiones básicas referenciadas al estándar de O-ring para el que está diseñando, y deje que el maquinista las mantenga independientemente del resto de la pieza.
P: ¿Puede el mecanizado CNC producir racores neumáticos de conexión rápida de manera económica a bajo volumen?
R: Sí. Por debajo de aproximadamente 5,000–10,000 piezas por año, el mecanizado suele ser más barato que el moldeo por inyección una vez incluida la amortización del utillaje. BQUQ mantiene un MOQ flexible, por lo que una corrida piloto de 50–500 piezas es práctica. Los principales impulsores del costo son el número de configuraciones, la operación de fresado de la ranura de liberación y si requiere prueba de fugas al 100% o muestreo.
P: ¿Qué es mejor para conectores hidráulicos, acero inoxidable 316 o acero al carbono recubierto?
R: Depende del entorno, no de la presión. El acero al carbono recubierto maneja bien la alta presión y cuesta menos, pero el recubrimiento puede astillarse en los bordes de las roscas y exponer el acero desnudo a la corrosión. El acero inoxidable 316 resiste medios agresivos y condiciones marinas pero se mecaniza más lento y cuesta más. Para la mayoría de los sistemas hidráulicos interiores, el acero al carbono recubierto es la opción económica; especifique 316 para servicio químico, offshore o de lavado.
P: ¿Cómo evito la corrosión galvánica entre un cuerpo de aluminio y una pieza de acero inoxidable?
R: Separe los metales o controle el entorno. Las opciones incluyen anodizar duro el cuerpo de aluminio, especificar un grado de acero inoxidable con un inserto de aluminio recubierto, aplicar un compuesto antiagarrotante en el montaje o usar una arandela aislante de plástico. En servicio húmedo o expuesto a la sal, evite por completo el contacto directo de aluminio desnudo con acero inoxidable, ya que el aluminio se corroerá preferentemente en la unión.
P: ¿Qué plazo de entrega debo esperar para un conector de primera pieza?
R: Para un racor torneado sencillo con una operación de fresado secundaria, una primera pieza típicamente toma 5–10 días hábiles después de la liberación del plano, incluyendo la adquisición de material y la inspección. Los colectores con múltiples puertos y prueba de fugas tardan más. BQUQ devuelve cotizaciones en 12 horas hábiles, por lo que el ciclo de revisión de planos y retroalimentación DFM comienza el mismo día que envía los archivos.
Recursos relacionados
- Acerca de BQUQ y la fábrica de Dongguan: /about/
- Capacidades de mecanizado, torneado y fresado CNC: /cnc-machining/
- Más artículos técnicos para ingenieros de diseño: /bquq-blog/
- Tendencias de la industria en fabricación de precisión: /industry-dynamics/
- Preguntas comunes de abastecimiento y tolerancias: /faq/
- Estudios de casos de proyectos: /case/
- Envíe planos para una cotización en 12 horas: /contact/
Autoría del equipo de ingeniería de BQUQ. BQUQ (Dongguan) opera mecanizado CNC (±0.005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una sola fábrica ISO9001. Abastecimiento directo desde Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


