
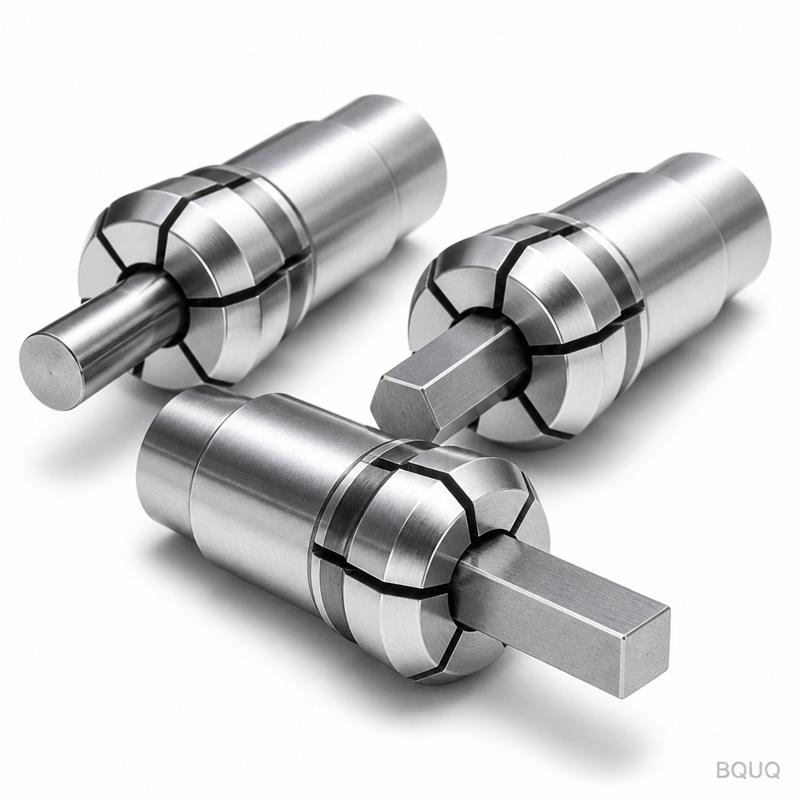
Piezas de Automoción por CNC: De Prototipos a Producción de Bajo Volumen
Respuesta breve: el mecanizado CNC es el proceso adecuado para prototipos de automoción y producción de bajo volumen porque no hay costo de utillaje, los diseños pueden cambiar entre lotes y la mayoría de los componentes de automoción pueden mecanizarse desde bloque en aluminio, acero o plástico de ingeniería. Una vez que el volumen anual supera aproximadamente las 5.000–10.000 piezas y el diseño está congelado, el estampado, la fundición o la forja suelen ganar en costo unitario. BQUQ mecaniza piezas de automoción en Dongguan bajo ISO9001 y cotiza a partir de un plano en 12 horas laborables.
El abastecimiento en automoción premia el proceso correcto en el volumen correcto, no la cotización más barata a cualquier volumen. Un mecánico que te dice que freses un soporte que debería estamparse está protegiendo su agenda; una empresa de estampado que empuja un troquel antes de que el diseño esté congelado está protegiendo su inversión en utillaje. La pregunta útil es siempre la misma: cuál es tu volumen y qué tan seguro estás de que el diseño no cambiará. Esta guía recorre desde el prototipo hasta la producción de bajo volumen, con los números que deciden cuándo cambiar.
¿Por qué empezar con CNC para prototipos de automoción?
Tres razones, todas financieras. Primero, no hay utillaje que pagar. Un troquel de estampado progresivo puede costar miles de dólares y semanas de plazo; un prototipo mecanizado no tiene ninguno de los dos. Segundo, los cambios de diseño son baratos. Cuando un soporte necesita un agujero reubicado o un jefe más grueso, envías un plano revisado y mecanizas uno nuevo, en lugar de desechar utillaje. Tercero, la pieza mecanizada es monolítica, por lo que es más resistente y menos propensa a fugas que un ensamblaje soldado, lo cual importa para piezas de fluidos y estructurales.
Para un nuevo componente de EV, un soporte de reducción de peso o una carcasa de sensor, las primeras 5–50 piezas casi siempre se mecanizan. Ese lote valida el ajuste, la función y el diseño antes de que alguien se comprometa con utillaje. Nuestra guía de prototipado y bajo volumen cubre cómo estructurar ese primer lote para que los resultados sean utilizables para el siguiente.
¿Cuándo deberías cambiar de CNC a estampado o fundición?
El cambio está impulsado por el volumen y la estabilidad del diseño, no por una regla fija. La tabla siguiente ofrece puntos de inflexión indicativos para un soporte de automoción pequeño.
| Proceso | Rango económico típico | Costo de utillaje | Mejor cuando |
|---|---|---|---|
| Mecanizado CNC | 1–1.000 piezas | Ninguno | Prototipo, bajo volumen, diseño aún en evolución |
| Estampado progresivo | 5.000–1.000.000+ piezas | Moderado a alto | Metal de calibre delgado, alto volumen, diseño congelado |
| Fundición a presión | 5.000–100.000 piezas | Alto | Forma 3D compleja, aluminio o zinc |
| Fundición a la cera perdida | 500–20.000 piezas | Moderado | Forma compleja, volumen bajo a medio |
| Forja | Alto volumen | Alto | Piezas metálicas críticas para la resistencia |
La regla de decisión es simple. Por debajo de aproximadamente 1.000 piezas al año, el mecanizado suele ser más barato por ensamblaje porque el utillaje se amortiza sobre muy pocas piezas. Por encima de aproximadamente 5.000–10.000 piezas, el costo del utillaje se reparte lo suficiente como para que el estampado o la fundición ganen. Entre esos dos números, los factores decisivos son el riesgo de diseño y la rapidez con la que necesitas las piezas: si el diseño aún está en evolución, quédate con el mecanizado aunque el precio unitario parezca alto, porque recortar utillaje costará más que la diferencia.
Debido a que BQUQ ejecuta CNC, estampado de metal, muelles y disipadores en una sola fábrica, podemos comparar esas rutas para el mismo plano y recomendar la más barata. Esa es la ventaja de una fábrica de origen sobre un especialista: la recomendación no está atada a un solo proceso.
Materiales y acabados para piezas de automoción
Las piezas de automoción suelen elegirse por costo, peso y resistencia a la corrosión, en ese orden después de la función. El aluminio domina las carcasas y soportes; el acero domina las piezas estructurales y sometidas a esfuerzo; los plásticos de ingeniería cubren piezas interiores y no estructurales bajo el capó.
| Material | Uso típico en automoción | Costo relativo | Notas |
|---|---|---|---|
| Aluminio 6061 | Soportes, carcasas | Bajo | Ligero, fácil de mecanizar y anodizar |
| Aluminio 7075 | Piezas de alto esfuerzo | Moderado | Mayor resistencia, más difícil de mecanizar |
| Acero 1215 / 1045 | Ejes, estructural | Bajo | Resistente, necesita protección contra el óxido |
| Inoxidable 303 / 316 | Fluidos, adyacente al escape | Más alto | Resistente a la corrosión |
| POM / PEEK | Bujes, separadores | Moderado | Resistente al desgaste, sin corrosión |
El acabado sigue al entorno. El anodizado protege y colorea el aluminio; el zincado y el pavonado negro protegen el acero; la pasivación protege el inoxidable. Las piezas bajo el capó sufren calor, vibración y exposición a fluidos, por lo que el acabado es función de la aplicación, no un añadido cosmético. Especifica el acabado por superficie y di si la pieza es visible, porque una superficie cosmética Clase A cuesta más que una funcional.
Tolerancias, PPAP y documentación
Los compradores de automoción esperan cada vez más el lenguaje documental de la industria incluso en la etapa de prototipo, porque la pieza eventualmente pasará a producción. La solicitud más común es un paquete estilo PPAP, o al menos sus elementos: un informe dimensional, certificación de material y un proceso que pueda repetirse. Nuestra capacidad de producción es de ±0,005 mm en características críticas, verificada con CMM, y enviamos cada lote con un informe de inspección dimensional.
| Requisito | Necesidad típica | Cuándo acordarlo |
|---|---|---|
| Informe dimensional | Cada lote | En la RFQ |
| Certificado de material | Piezas reguladas | En la RFQ |
| Inspección de primera pieza | Primera pieza de un pedido | En la RFQ |
| Paquete estilo PPAP | Entrega a producción | Antes del lanzamiento en volumen |
| Registros de trazabilidad | Piezas relacionadas con la seguridad | En la RFQ |
Dos advertencias. Primero, una tolerancia estrecha especificada en todas partes es señal de que el diseño no ha pasado por una revisión DFM; llama a la tolerancia estrecha solo en características funcionales. Segundo, el tratamiento térmico o el recubrimiento realizado después del mecanizado final puede desplazar dimensiones, por lo que la secuencia del proceso debe planificarse, no improvisarse. Compara los factores de costo en nuestra guía de costos de mecanizado CNC si quieres ver a dónde va el dinero.
¿Cómo produce BQUQ piezas de automoción?
Mecanizamos componentes de automoción torneados y fresados en equipos CNC estables, verificamos dimensiones críticas con CMM y mantenemos ±0,005 mm en características críticas como capacidad de producción. Los prototipos se envían rápido porque no hay utillaje que fabricar; las series de bajo volumen son rutinarias. Cuando una pieza claramente pertenece al estampado en volúmenes mayores, lo decimos, y podemos producir ambos para que la transición de prototipo mecanizado a pieza de producción estampada permanezca dentro de una sola cadena de suministro.
Envía el plano o modelo con material, cantidad, acabado y cualquier requisito de documentación. Si tu pieza es un soporte, una carcasa, un buje o un montaje de sensor, probablemente la mecanizamos cada semana. Devolvemos una cotización en 12 horas laborables.
¿Por qué fallan los prototipos mecanizados en producción?
El prototipo que validó el diseño a menudo lleva decisiones que estaban bien para una pieza y son caras para diez mil. Vigilar esto a tiempo ahorra dinero real cuando la pieza pasa a volumen:
- Características que solo el mecanizado puede hacer. Un bolsillo profundo con una esquina interna afilada, o una pared demasiado delgada para conformar, puede forzar un cambio a un proceso diferente más adelante. Saber esto en la etapa de prototipo te permite rediseñar antes de cortar utillaje.
- Tolerancia elegida por conveniencia. El mecanizado puede mantener ±0,005 mm casi independientemente del plano, por lo que el prototipo "pasa" incluso con tolerancias que un troquel de estampado o una fundición no pueden repetir. En producción esas llamadas se convierten en el cuello de botella.
- Acabados que no escalan. Una superficie cosmética pulida a mano es fácil en un prototipo y lenta en una línea de producción. Elige un acabado que el proceso de producción pueda realmente entregar.
- Sin datum congelado. Si el prototipo se inspeccionó sin una estructura de datum definida, la pieza de producción puede medirse contra una referencia diferente y fallar la inspección incluso cuando es funcionalmente correcta.
Nada de esto argumenta en contra de mecanizar prototipos. Argumenta a favor de una revisión DFM en la etapa de prototipo, cuando los cambios son gratuitos, en lugar de en la etapa de utillaje, cuando no lo son. Un proveedor que ejecuta tanto mecanizado como estampado puede señalar los problemas de transición mientras el diseño aún es flexible.
Preguntas frecuentes
P: ¿Es rentable el mecanizado CNC para piezas de automoción?
R: Para prototipos y bajo volumen, sí, porque no hay costo de utillaje. Para un soporte simple a 10.000 piezas al año, el estampado suele ser más barato por pieza. La respuesta honesta depende de tu volumen y de qué tan estable sea el diseño; comparamos ambas rutas antes de recomendar una.
P: ¿A qué volumen debo cambiar de CNC a estampado?
R: No hay un número universal, pero para soportes metálicos pequeños el cambio suele ocurrir alrededor de 5.000–10.000 piezas al año, una vez que el costo del utillaje se amortiza y el diseño está congelado. Por debajo de eso, el mecanizado a menudo gana en costo total a pesar de un precio unitario más alto.
P: ¿Pueden mantener tolerancias de automoción y proporcionar PPAP?
R: Mantenemos ±0,005 mm en características críticas, verificadas con CMM, y proporcionamos informes dimensionales, certificación de material e informes FAI. Dinos en la etapa de RFQ si necesitas un paquete estilo PPAP para que se planifique en el proceso en lugar de armarse después.
P: ¿Qué acabados pueden aplicar a piezas de automoción?
R: Anodizado para aluminio, zincado y pavonado negro para acero, y pasivación para inoxidable, entre otros. Recomendamos el acabado según el entorno — bajo el capó, exterior o interior — y si la superficie es cosmética o funcional.
P: ¿Cómo obtengo una cotización para piezas de automoción mecanizadas?
R: Envía el plano o modelo 3D a sc@bquq.com o WhatsApp +86 13713157787 con material, cantidad, acabado y cualquier requisito de documentación. Devolvemos una cotización en 12 horas laborables.
Recursos relacionados
- Prototipado CNC y producción de bajo volumen — cómo estructurar un primer lote para que alimente el siguiente.
- Servicios de mecanizado CNC — torneado y fresado desde una fábrica de origen en Dongguan.
- Acerca de BQUQ — una fábrica ISO9001:2015 que ejecuta líneas de CNC, estampado, muelles y disipadores bajo un mismo techo.
- Contáctanos — envía tu plano y obtén una cotización en 12 horas laborables.
Autoría del Equipo de Ingeniería de BQUQ. BQUQ es una fábrica de origen certificada ISO9001 en Dongguan, China, que ejecuta líneas de mecanizado CNC, estampado de metal, muelles personalizados, disipadores y pinzas bajo un mismo techo. Envía planos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización en 12 horas laborables. www.bquq.com


