
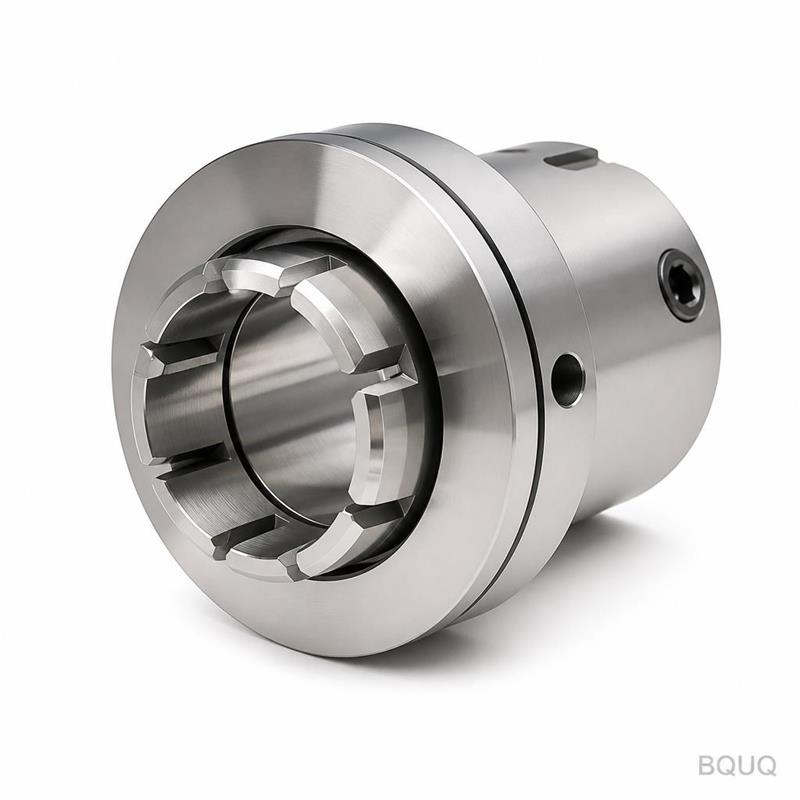
Herramientas motorizadas en el torneado CNC: fresado en un torno
Respuesta breve: las herramientas motorizadas convierten un torno CNC en un centro de torneado que puede fresar, taladrar, roscar y ranurar sin una segunda configuración. Una pieza con seis caras fresadas, un taladro transversal y un extremo roscado se puede terminar en un solo ciclo, manteniendo ±0.005 mm en diámetros torneados y aproximadamente ±0.02 mm en características fresadas. Las herramientas motorizadas ganan cuando la pieza es principalmente cilíndrica y secundariamente fresada: normalmente reducen entre un 15 y un 40 % el costo de dividir el trabajo entre un torno y una fresadora, pero solo cuando la geometría realmente lo permite.
La mayoría de las piezas no son puramente cilíndricas ni puramente planas. Un eje de motor tiene un muñón torneado, un chavetero fresado y un extremo roscado. Un racor hidráulico tiene una rosca, un hexágono y un puerto taladrado transversalmente. Si tornea las características cilíndricas en un torno y luego vuelve a fijar para las características fresadas, paga dos veces por la configuración, y cada re-sujeción añade otra capa de error acumulado. Las herramientas motorizadas existen para eliminar esa segunda configuración.
¿Qué son las herramientas motorizadas en un torno CNC?
Las herramientas motorizadas —también llamadas herramientas accionadas— son un portaherramientas en la torreta del torno que lleva su propio motor y hace girar una fresa, broca o macho mientras el husillo principal se detiene, indexa o gira lentamente. Una herramienta de torno estándar es estacionaria y corta porque la pieza gira. Una herramienta motorizada hace girar su propio cortador, por lo que el torno puede realizar operaciones de fresado como lo haría un centro de mecanizado. El facilitador es el eje C: el husillo principal se convierte en un eje rotativo programable que puede mantener una posición angular, de modo que una cara fresada por la herramienta motorizada queda en un ángulo conocido respecto al datum de la pieza. Sin el eje C, las herramientas motorizadas no tendrían forma de indexar a la cara correcta.
Herramientas motorizadas con eje C frente a eje Y
Esta es la distinción más importante en el fresado en torno, y cambia qué piezas puede fabricar.
Una máquina solo con eje C se aproxima a la pieza radialmente. Puede taladrar y roscar en el diámetro y fresar caras planas, pero no puede mover el cortador fuera de la línea central de la máquina, lo que limita los bolsillos y las características excéntricas. Una torreta con eje Y se mueve arriba y abajo fuera del centro, por lo que el cortador puede posicionarse en cualquier lugar a lo ancho de la cara de la pieza. Eso desbloquea bolsillos, ranuras y caras planas que no pasan por la línea central, y elimina la incómoda solución de simular características fuera del centro interpolando X y C juntos. Un cabezal de fresado-torneado con eje B gira y añade características angulares y contorneado casi de cinco ejes en una sola configuración.
| Configuración | Libertad de fresado | Tolerancia típica de la característica | Piezas más adecuadas |
|---|---|---|---|
| Torno de 2 ejes + segunda operación en fresadora | Ilimitada en la fresadora | ±0.02–0.05 mm tras re-sujeción | Volumen bajo, fresado complejo |
| Herramientas motorizadas con eje C | Taladrado/roscado radial, caras planas | ±0.02–0.03 mm | Taladros transversales, hexágonos, caras planas simples |
| Herramientas motorizadas con eje Y | Bolsillos fuera del centro, ranuras, caras planas | ±0.01–0.02 mm | La mayoría de piezas principalmente cilíndricas con fresado |
| Fresado-torneado con eje B | Características angulares y contorneadas | ±0.005–0.01 mm | Piezas de alto valor en una sola configuración |
¿Qué pueden hacer realmente las herramientas motorizadas?
La lista de operaciones es más amplia de lo que la mayoría de los compradores espera. Esto es lo que maneja un torno con herramientas motorizadas bien configurado, y lo que mantiene de forma realista.
| Operación | Tolerancia típica | Notas |
|---|---|---|
| Taladrado transversal en el diámetro | ±0.05 mm de posición | Más fácil con eje Y; requiere una cara plana o un punto de centrado primero |
| Taladrado axial en la cara frontal | ±0.02 mm de posición | Taladrar con broca de centrar para evitar desviación |
| Fresado de caras planas o hexágono | ±0.02 mm entre caras | La indexación del eje C establece el ángulo |
| Ranura | ±0.02 mm de ancho | El diámetro del cortador y la rigidez dominan |
| Roscado con macho | Clase 6H típica | El roscado rígido evita la desviación del macho |
| Grabado o marcado frontal | Cosmético | Capacidad gratuita, sin segunda configuración |
Una regla importa por encima de todo: mantenga ligero el stock de fresado. Un portaherramientas motorizado es menos rígido que un husillo de fresadora, por lo que el fresado pesado requiere muchas pasadas poco profundas y desgasta los cortadores rápidamente. Cuando una característica necesita una eliminación de material seria, una fresadora real sigue siendo la respuesta honesta. La segunda regla es planificar los cambios de herramienta. Cada portaherramientas accionado ocupa una estación de la torreta, y si una pieza necesita cuatro herramientas motorizadas diferentes, puede quedarse sin estaciones antes de quedarse sin características. Los buenos programadores agrupan las operaciones por herramienta, no por orden del plano, para que el eje C indexe el menor número de veces posible.
Cuándo las herramientas motorizadas superan a una fresadora separada
Las herramientas motorizadas ganan cuando las características fresadas son secundarias a una pieza que es fundamentalmente torneada. El valor es la eliminación de configuraciones y la integridad del datum, no la potencia bruta de fresado. Si una pieza es cilíndrica con algunos detalles fresados pequeños, un ciclo con herramientas motorizadas supera a dos operaciones en dos máquinas tanto en costo como en precisión. Si la pieza es un bloque plano con un solo taladro, una fresadora es más barata y sencilla. El punto de cruce suele estar donde el tiempo de fresado en el torno superaría aproximadamente una cuarta parte del ciclo total.
También hay un argumento de calidad. Cada vez que una pieza sale de un plato y se vuelve a sujetar, se inyecta un nuevo error de alineación. La concentricidad entre un diámetro torneado y un taladro fresado es mucho más fácil de controlar cuando ambos se cortan en la misma sujeción. Los compradores que buscan posición verdadera entre características cilíndricas y planas deberían pedir a su proveedor que cotice la pieza como una sola operación con herramientas motorizadas antes de aceptar un plan de dos máquinas.
Un ejemplo práctico aclara la economía. Suponga que un eje de acero inoxidable de 40 mm necesita un taladro transversal de 6 mm, dos caras planas fresadas y un extremo roscado M5. Como dos operaciones, eso es una configuración de torno, un utillaje de fresadora, dos manipulaciones y dos puntos de inspección. Como un solo ciclo con herramientas motorizadas, es una barra que entra y una pieza terminada que sale, con el taladro transversal y las caras planas compartiendo el mismo datum que los diámetros torneados. A unos cientos de piezas, la diferencia solo en mano de obra de configuración normalmente paga la tarifa de máquina más alta, y la tasa de chatarra por re-sujeción baja con ella.
Notas sobre precisión y acabado superficial
Los diámetros torneados en un buen torno alcanzan ±0.005 mm y Ra 0.8 µm sin problemas. Las características fresadas con herramientas motorizadas son más holgadas —piense en ±0.02 mm y Ra 1.6 µm— porque el portaherramientas es menos rígido y el voladizo efectivo de la herramienta es mayor. Los cortes interrumpidos por taladros transversales o caras planas hacen más probable el chatter, por lo que los avances se ajustan de forma conservadora. Si un plano exige ±0.005 mm en un bolsillo fresado, eso es realmente difícil con herramientas motorizadas y una fresadora es la ruta defendible. Desconfíe de cualquier taller que prometa tolerancia de fresadora en una herramienta accionada sin ver el plano.
El acabado superficial en caras mecanizadas con herramientas motorizadas también depende de la trayectoria del cortador. Una fresa frontal pasada en una sola pasada deja una cara plana más limpia que una fresa cilíndrica escalonada en el mismo ancho. Para caras planas cosméticas, solicite una pasada de acabado con un cortador afilado y una profundidad de corte ligera. Para caras planas de localización funcional, priorice la planitud y la posición sobre el acabado cosmético: una trayectoria de herramienta ligeramente visible en una cara de montaje no afecta el rendimiento de la pieza, y pagar por una cara oculta cosméticamente perfecta es dinero gastado en nada.
Costo y tiempo de ciclo: el verdadero compromiso
Las herramientas motorizadas no son gratuitas. Los portaherramientas cuestan más, la programación es más compleja y la tarifa de máquina es más alta. Lo que se recupera es una configuración en lugar de dos, menos manipulación, menos utillajes y un control de datum más estricto. Para una pieza de 500 a 5000 unidades, esa diferencia suele situarse en el rango del 15 al 40 % en el costo unitario. En cantidad de prototipo, el ahorro de configuración es proporcionalmente mayor, pero la sobrecarga de programación puede eliminarlo.
La forma más clara de decidir es hacer dos preguntas. Primera, ¿qué fracción del ciclo de la pieza es fresado? Segunda, ¿qué tan estrecha es la relación entre las características torneadas y fresadas? Un alto contenido de fresado y relaciones holgadas favorecen una fresadora o fresado-torneado. Un bajo contenido de fresado y relaciones estrechas favorecen las herramientas motorizadas. Envíenos el plano y cotizaremos ambas rutas en lugar de elegir silenciosamente la que llene nuestra programación.
Reglas de diseño para piezas con herramientas motorizadas
Tenga esto en cuenta y un taller de respuesta rápida podrá cotizarle con confianza. Minimice el número de caras de la pieza que necesitan fresado, porque cada cara consume una indexación del eje C y a menudo un cambio de herramienta. Evite bolsillos muy profundos que requieran cortadores largos de pequeño diámetro: generan chatter y se rompen. Delimite un datum claro; un escalón torneado es una excelente referencia para las características fresadas. Especifique tolerancias de fresado con herramientas motorizadas de forma honesta en lugar de poner ±0.005 mm por defecto en cada característica, porque la sobre-tolerancia es pura sobrecarga. Y si la pieza realmente necesita fresado pesado, diséñela como una pieza fresada y deje de intentar forzarla en un torno.
Preguntas frecuentes
P: ¿Son las herramientas motorizadas lo mismo que una máquina de fresado-torneado?
R: No, aunque se solapan. Las herramientas motorizadas significan una herramienta motorizada en la torreta de un torno, normalmente con un eje C. Una verdadera máquina de fresado-torneado tiene un eje B o un segundo husillo y puede aproximarse a la pieza desde más ángulos con mucha más potencia de fresado. Si su pieza es principalmente torneada con fresado ligero, las herramientas motorizadas son la opción más económica; si es genuinamente trabajo de cinco ejes, querrá el fresado-torneado.
P: ¿Qué tolerancia pueden mantener las herramientas motorizadas en características fresadas?
R: Presupueste ±0.02 mm en caras planas y bolsillos fresados y ±0.05 mm en posición de taladros transversales para un trabajo normal. Las características ajustadas y bien soportadas pueden alcanzar ±0.01 mm, pero las herramientas motorizadas son menos rígidas que una fresadora, así que trate el fresado por debajo de ±0.01 mm como una solicitud especial en lugar de un valor por defecto. Los diámetros torneados siguen manteniendo ±0.005 mm.
P: ¿Cuánto ahorran las herramientas motorizadas frente a dos configuraciones?
R: Típicamente del 15 al 40 % en 500–5000 piezas, impulsado por la eliminación de configuraciones y menos manipulación. El ahorro proviene de eliminar una segunda máquina, un segundo utillaje y una segunda sujeción, no de que el torno corte más rápido. A muy bajo volumen, la sobrecarga de programación puede superar el ahorro de configuración, por lo que el volumen importa.
P: ¿Se puede fresar un chavetero con herramientas motorizadas?
R: Sí. Una ranura o chavetero en un eje es uno de los trabajos más comunes con herramientas motorizadas, mantenido alrededor de ±0.02 mm de ancho. Para chaveteros largos o tolerancia estrecha en las paredes laterales, una fresadora con un cortador adecuado puede ser más fiable, y lo diremos en la cotización en lugar de forzarlo en el torno.
P: ¿Qué detalle del plano necesita para cotizar piezas con herramientas motorizadas?
R: Un archivo STEP o un plano 2D acotado, el material, la cantidad, el acabado y cualquier llamada de posición verdadera entre las características cilíndricas y fresadas. Esas llamadas de relación son las que deciden si la pieza pertenece a un torno con herramientas motorizadas o a una fresadora. Envíelos a sc@bquq.com y devolvemos una cotización en 12 horas hábiles.
Recursos relacionados
- Torneado CNC vs fresado: elegir el proceso correcto — cómo decidir cuándo una pieza pertenece a un torno, una fresadora o ambos.
- Servicios de mecanizado CNC — torneado, fresado y trabajo de torno en una sola configuración desde una fábrica de origen en Dongguan.
- Sobre BQUQ — una fábrica de origen con ISO9001 que opera líneas de CNC, estampado, muelles y disipadores bajo un mismo techo.
- Contáctenos — envíe su plano para una cotización en 12 horas hábiles.
Autoría del equipo de ingeniería de BQUQ. BQUQ es una fábrica de origen certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metal, muelles personalizados, disipadores y pinzas bajo un mismo techo. Envíe planos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización en 12 horas hábiles. www.bquq.com


