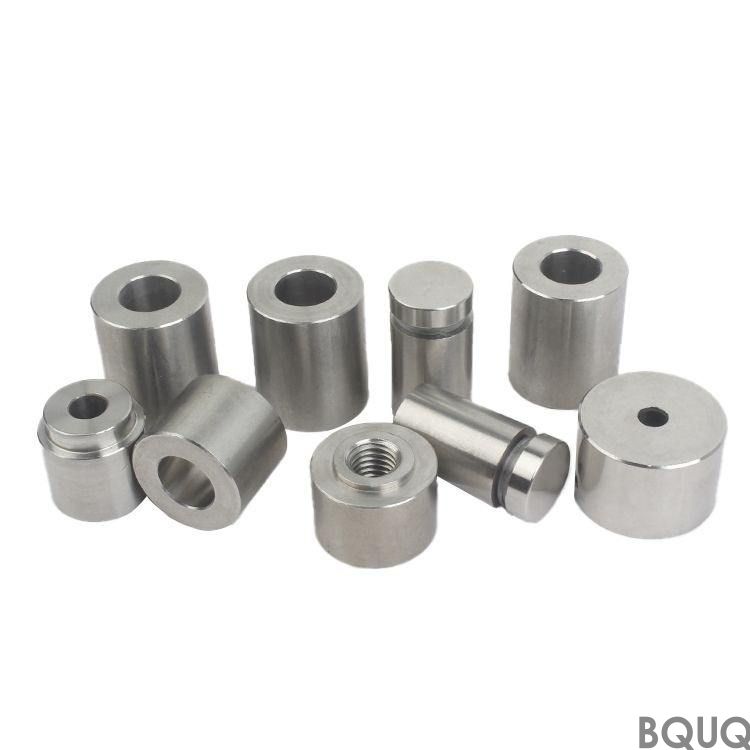
Piezas mecanizadas de precisión para equipos industriales: Stainless 303 / 304 / 316L, fins at pitch, flatness, thermal resistance. MOQ 10 pcs, ships in ...
Piezas mecanizadas de precisión para equipos industriales
Piezas mecanizadas de precisión para equipos industriales: Stainless 303 / 304 / 316L, fins at pitch, flatness, thermal resistance. MOQ 10 pcs, ships in ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Las piezas mecanizadas de precisión para equipos industriales en acero inoxidable 303 / 304 / 316L ofrecen resistencia térmica con aletas a un paso definido y una base verificada como plana antes del envío. El cromado duro de 0,025 mm se aplica después del conformado, protegiendo las raíces de las aletas. La construcción estampada mantiene el paso de aletas entre lotes, por lo que la posición de los orificios se conserva en todo el lote para programas aeroespaciales de volumen repetibles.
Diseñadas para el sector aeroespacial, las piezas mecanizadas de precisión para equipos industriales en acero inoxidable 303 / 304 / 316L alcanzan la resistencia térmica requerida. Las aletas miden el paso especificado; la base se verifica plana dentro de tolerancia antes del envío.
Enfoque de diseño y proceso
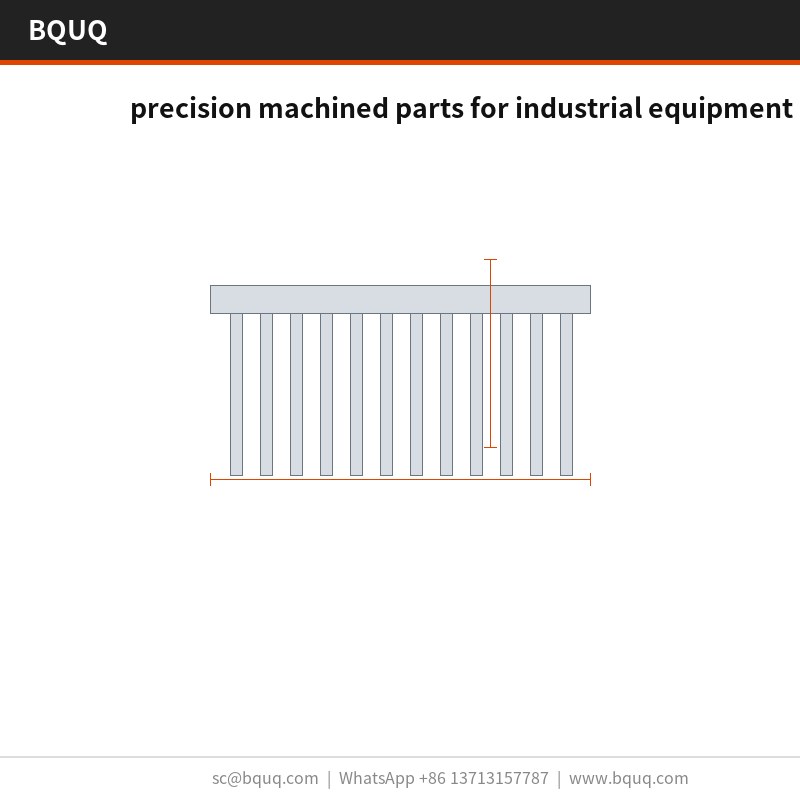
El calibre de aleta bajo es donde gana el estampado: las aletas al paso definido ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo envolvente.
La construcción estampada tolera mejor la variación entre lotes que la extrusión: el desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de aletas, que la inspección detecta en planta y no en campo.
Un solo proveedor ahora cubre múltiples calibres de aleta desde la misma familia de prensas, por lo que un rediseño térmico es un cambio de utillaje y no un cambio de proveedor.
Cada golpe es dimensionalmente idéntico, por lo que la posición de los orificios se conserva en todo el lote. Eso es lo que hace repetibles los programas aeroespaciales de volumen.
El acabado de cromado duro de 0,025 mm se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
El material estándar es acero inoxidable 303 / 304 / 316L, suministrado con cromado duro de 0,025 mm. Para aplicaciones donde la exposición aeroespacial es una preocupación, recomendamos la ruta de pasivado; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
Las dimensiones generales se rigen por tolerancias estándar, con características críticas como las indicadas mantenidas por separado. La geometría conformada hereda una repetibilidad de utillaje definida, y la posición de los orificios se mantiene dentro de tolerancia. Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
La planitud se verifica sobre un límite definido, y el paso de aletas se verifica ópticamente. Los informes se emiten con cada lote.
El muestreo es AQL 0,65 para dimensiones críticas y 1,5 para generales, con verificación en cada primera pieza. Las desviaciones más allá del límite activan una selección completa del lote.
Inspeccionamos las puntas de las aletas en busca de rebabas y grietas después del conformado, porque el estampado puede dividir una raíz sin alterar ninguna dimensión del plano. El límite de rebaba se establece por pieza.
La contención final está definida. Cada caja se etiqueta con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años conforme al archivo ISO9001.
Dónde se utiliza esta pieza
En el sector aeroespacial, la capacidad térmica determina cuánto flujo de aire sigue necesitando el recinto. A las temperaturas de unión aeroespaciales, las aletas al paso definido mantienen el delta-T dentro del presupuesto del sensor.
Para las construcciones aeroespaciales, la cara de montaje importa tanto como la capacidad térmica: decide si el material de interfaz térmica se distribuye uniformemente o se acumula en un extremo.
Cuando unas piezas mecanizadas de precisión para equipos industriales operan a volúmenes aeroespaciales, la consistencia pieza a pieza determina las devoluciones en campo. La repetibilidad en una serie mantiene la curva térmica dentro de una banda.
En el sector aeroespacial, la base suele funcionar también como interfaz de montaje. Una base con planitud definida ofrece una superficie estable para el pad térmico aeroespacial.
Especificaciones
Parámetro
Valor / Rango
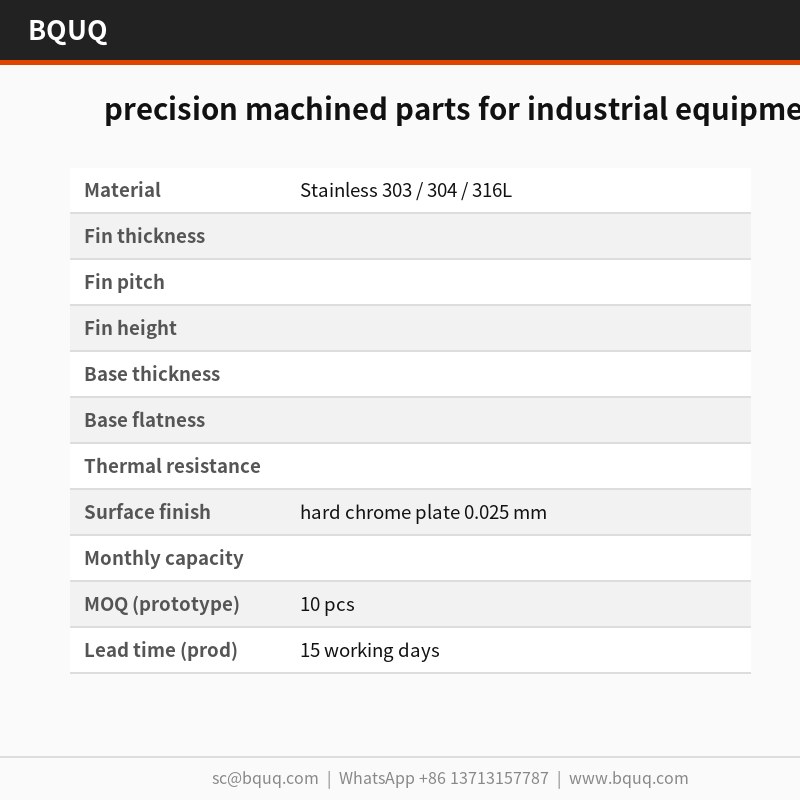
Material
Acero inoxidable 303 / 304 / 316L
Acabado superficial
cromado duro 0,025 mm
Rango de tamaño
Ø2 mm a Ø500 mm
MOQ (prototipo)
10 uds.
MOQ (producción)
1000 uds.
Plazo de entrega (prototipo)
72 horas
Plazo de entrega (producción)
15 días laborables
Preguntas frecuentes: sus dudas antes de pedir
¿Qué materiales recomiendan?
El acero inoxidable 303 / 304 / 316L es la opción estándar. Para aplicaciones aeroespaciales en un entorno corrosivo especificamos 6063-T5 con cromado duro de 0,025 mm; para la máxima conductividad pasamos al cobre C110, que eleva el coste y el peso pero reduce la resistencia térmica aproximadamente a la mitad en el mismo envolvente.
¿Se pueden aplicar recubrimientos en polvo o galvanizados a las piezas mecanizadas de precisión para equipos industriales?
Sí. El estándar es cromado duro de 0,025 mm. El recubrimiento en polvo RAL 9005 añade aproximadamente 0,1 mm a la base; el zinc-níquel es mejor para puesta a tierra. Tenga en cuenta que cualquier recubrimiento añadido se sitúa entre el acero inoxidable 303 / 304 / 316L y el flujo de aire, por lo que no recubrimos las raíces de las aletas.
¿Cuánto dura el utillaje antes de su sustitución?
En acero inoxidable 303 / 304 / 316L a tonelaje de prensa normal, se puede esperar una vida útil del utillaje de aproximadamente el valor especificado. A ese ritmo, eso supone de 6 a 12 meses. Mantenemos juegos de matrices de repuesto en planta para programas aeroespaciales, lo que elimina la espera si el desgaste aparece en el registro de planitud.
¿Fabrican las piezas mecanizadas de precisión para equipos industriales en diferentes tamaños?
La familia cubre de Ø2 mm a Ø500 mm, con pesos unitarios desde el valor indicado. Como la base se prensa, los nuevos tamaños son un cambio de inserto de matriz y no una nueva línea de prensa, por lo que el desarrollo suele ser de 2 semanas en lugar de 8.
¿Pueden suministrar las piezas mecanizadas de precisión para equipos industriales premontadas?
Sí. Podemos añadir clips, tornillos o un carenado de ventilador como un conjunto kit, con las piezas embolsadas y etiquetadas por juego. Esto es habitual en programas aeroespaciales y añade unos 3 días laborables.
Cómo fabricamos y enviamos
Suministro directo desde Dongguan: bobina, conformado, tratamiento superficial e inspección se realizan en un mismo edificio, por lo que la planitud se verifica antes de embalar la pieza.
Paso de aletas y planitud de base verificados; la posición de los orificios se conserva en todo el lote
Plazo de entrega
Estándar para este proceso: presupuestado por proyecto, el cambio de utillaje puede afectar al calendario
MOQ
Estándar para este proceso: producción por lotes, programas aeroespaciales de volumen
Capacidad
La misma familia de prensas cubre múltiples calibres de aleta; cada golpe dimensionalmente idéntico
Selección / comparación
Opción
Ideal para
Compromiso
Construcción estampada
Alta superficie por milímetro cúbico con aletas al paso definido
El desgaste del troquel se manifiesta como un desplazamiento medible del paso de aletas, detectado por inspección
Perfil mecanizado
Geometrías simples y bajo volumen
La protección contra la corrosión puede cortarse en las raíces de las aletas tras el recubrimiento
Perfil extruido
Longitudes continuas con sección transversal uniforme
Tolera menos la variación entre lotes que el estampado; el rediseño requiere nuevo utillaje
Cromado duro 0,025 mm
Protección contra la corrosión después del conformado
Aplicado tras el conformado, por lo que las raíces de las aletas permanecen protegidas
Proceso / inspección
Etapa
Control
Registro
Conformado
Cada golpe dimensionalmente idéntico; paso de aletas monitorizado
Medición del paso de aletas
Recubrimiento
Cromado duro 0,025 mm aplicado tras el conformado
Registro de espesor de recubrimiento
Planitud de base
Verificada plana antes del envío
Verificación de planitud
Posición de orificios
Se conserva en todo el lote
Informe dimensional del lote
Inspección final
Detecta el desplazamiento por desgaste del troquel en inspección y no en campo
Inspección antes de cada envío
Preguntas frecuentes
¿Qué materiales se utilizan para las piezas mecanizadas de precisión para equipos industriales?
El material estándar es acero inoxidable 303 / 304 / 316L, suministrado con cromado duro de 0,025 mm. Esta combinación alcanza la resistencia térmica y protege las raíces de las aletas después del conformado. La elección del material es adecuada para la exposición aeroespacial y el servicio en equipos industriales.
¿Cómo se controla el paso de aletas durante la producción?
El calibre de aleta bajo es donde gana el estampado: las aletas al paso definido ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo envolvente. El desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de aletas, que la inspección detecta en planta y no en campo.
¿Qué tolerancia pueden mantener en la planitud de la base y la posición de los orificios?
La base se verifica plana antes del envío. Cada golpe es dimensionalmente idéntico, por lo que la posición de los orificios se conserva en todo el lote. El paso de aletas se mide como control. Estas verificaciones respaldan programas aeroespaciales de volumen repetibles sin fallos en campo.
¿El cromado duro se aplica antes o después del conformado?
El acabado de cromado duro de 0,025 mm se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas. Esto preserva la protección en la geometría crítica de la raíz de la aleta.
¿Cómo se compara el estampado con la extrusión para piezas con aletas?
La construcción estampada tolera mejor la variación entre lotes que la extrusión: el desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de aletas, que la inspección detecta. Un solo proveedor ahora cubre múltiples calibres de aleta desde la misma familia de prensas, por lo que un rediseño térmico es un cambio de utillaje y no un cambio de proveedor.
¿Qué inspección se realiza antes de cada envío?
La inspección antes de cada envío incluye medición del paso de aletas, verificación de planitud de la base y comprobaciones de posición de orificios. La base se verifica plana antes del envío. Estos registros confirman que cada golpe es dimensionalmente idéntico y que la posición de los orificios se conserva en todo el lote.
¿Pueden respaldar programas aeroespaciales de volumen con calidad repetible?
Sí. Cada golpe es dimensionalmente idéntico, por lo que la posición de los orificios se conserva en todo el lote. Eso es lo que hace repetibles los programas aeroespaciales de volumen. La construcción estampada con cromado duro de 0,025 mm e inspección antes de cada envío respalda esta repetibilidad.