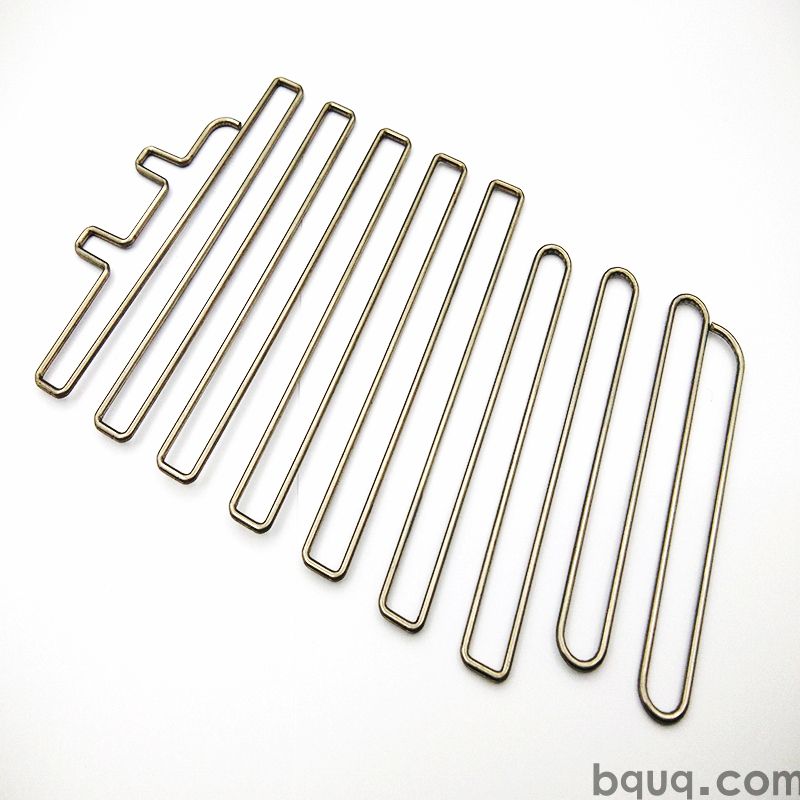
La placa de cubierta trasera personalizada Springfield Echcon 4.0C es un disipador de calor estampado de una sola pieza con aletas y una base plana a 0,05 mm, clasificada a ΔT = 60 K. Admite fabricaciones de dispositivos médicos con producción mensual de 10.000 unidades como estándar. El paso de aletas y el calibre de aleta bajo ofrecen más superficie por milímetro cúbico que los perfiles mecanizados o extruidos, y el acabado se aplica después del conformado para proteger las raíces de las aletas.
Nuestra placa de cubierta trasera personalizada springfield echcon 4.0c utiliza con aletas y una base plana a . Clasificada a ΔT = 60 K, admite fabricaciones de dispositivos médicos con producción mensual con como estándar.
Dado que la base y las aletas se prensan como una sola pieza, no hay unión soldada que pueda fallar. La planitud en la cara de montaje se mantiene directamente desde el utillaje, lo que mantiene uniforme el contacto de la interfaz térmica.
El calibre de aleta bajo es donde la estampación gana: aletas con paso ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo volumen envolvente.
La geometría de una sola pieza elimina la capa adhesiva que se encuentra en los refrigeradores de dos partes, reduciendo el recorrido térmico. Nada se interpone entre y el flujo de aire excepto la propia superficie estampada.
Un solo proveedor ahora cubre hasta calibres de aleta de la misma familia de prensas, por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor.
El acabado se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
Selección de material y acabado superficial
El material estándar es , suministrado con . Para aplicaciones en las que la exposición a dispositivos médicos sea una preocupación, recomendamos la ruta de pasivado; cuando la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
Las dimensiones generales se mantienen en ±0.5 mm, con características críticas como especificadas por separado. La geometría conformada hereda una repetibilidad de utillaje de , y la posición de los orificios se mantiene en . Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
La planitud se verifica en un contra un límite de , y el paso de aletas se verifica ópticamente a . Los informes se envían con cada lote.
El muestreo es AQL 0.65 para dimensiones críticas y 1.5 para generales, con en cada primera pieza. Las desviaciones superiores a ±0.5 mm activan una selección del lote completo.
La trazabilidad del lote va desde la bobina hasta la caja: el número de colada, el rango de carrera de la prensa y el registro de inspección permanecen adjuntos, de modo que un problema en campo puede vincularse a una corrida específica.
Inspeccionamos puntas de aleta en busca de rebabas y grietas después del conformado, porque el estampado puede partir una raíz sin desplazar ninguna dimensión del plano. El límite de rebaba se establece por pieza.
Dónde se utiliza esta pieza
los programas de dispositivos médicos son la razón por la que existe esta geometría. Cuando la carcasa no puede aumentar de altura, la densidad de aletas es la única palanca, y el paso con stock es el límite práctico para el aluminio.
las normas de embalaje y vibración para dispositivos médicos impulsan una construcción de una sola pieza. Una placa trasera estampada custom springfield echcon 4.0c no tiene adhesivo que se deforme por fluencia, que es el modo de fallo habitual en los enfriadores de dos piezas.
los diseños de dispositivos médicos suelen funcionar con una trayectoria de aire forzado de 2,0 m/s. a significa que el dispositivo médico puede mantener su objetivo con una potencia de ventilador por debajo del límite acústico.
Para prototipos de dispositivos médicos, 10 días hábiles cubren la revisión de planos y la primera pieza. Los lotes de producción pasan a 15 días hábiles una vez aprobada la capacidad de .
Especificaciones
Parámetro
Valor / Rango
Tolerancia general
±0,5 mm
MOQ (prototipo)
500 pcs
MOQ (producción)
20000 pcs
Plazo de entrega (prototipo)
10 días hábiles
Plazo de entrega (producción)
15 días hábiles
FAQ: Sus preguntas antes de realizar el pedido
¿Cómo verifican la calidad en cada lote?
Cada lote se inspecciona con , y el informe se incluye en el envío. Comprobamos , , y la posición de los orificios con una tolerancia de ±0.5 mm. La trazabilidad del lote desde la bobina hasta la caja se conserva durante 10 años.
Las dimensiones generales se ajustan a ±0.5 mm; las críticas, como , se mantienen por separado. Las formas conformadas heredan la repetibilidad del utillaje de . Si su plano requiere una tolerancia más ajustada, indíquelo antes de fabricar el utillaje para que podamos planificar la operación de prensado adicional.
¿Se puede aplicar recubrimiento en polvo o galvanoplastia a la placa trasera personalizada springfield echcon 4.0c?
Sí. El estándar es . El recubrimiento en polvo RAL 9005 añade aproximadamente 0.1 mm a la base; el zinc-níquel es mejor para la puesta a tierra. Tenga en cuenta que cualquier recubrimiento añadido se interpone entre y el flujo de aire, por lo que no recubrimos las raíces de las aletas.
¿Proporcionan archivos CAD o un plano?
Suministramos un plano 2D junto con el informe CMM, y STEP 3D bajo petición. Ambos muestran las indicaciones de planitud y las líneas de división del utillaje, lo cual es importante si va a verificar en su propio montaje.
La clave es evitar un segundo metal en la zona de contacto húmeda. Recomendamos y, cuando la pieza toca un chasis de aluminio, una arandela aislante. Indíquenos el material de contacto y especificaremos el recubrimiento en consecuencia.
Cómo fabricamos y enviamos
Los utillajes se fabrican internamente, lo que permite mantener en todo un programa en lugar de desviarse pieza a pieza.
El personal de calidad está junto a la prensa, no en una sala aparte. Las desviaciones en o detienen la producción en el utillaje en lugar de en la inspección final.
Cotizamos y reservamos 500 pcs para muestreo. El muestreo es , por lo que una primera evaluación no requiere un compromiso de producción.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Planitud 0.05 mm; paso de aleta ±0.1 mm; espesor ±0.05 mm
Plazo de entrega
15–25 días para utillaje; 7–12 días para producción
MOQ
10,000 pcs estándar; 5,000 pcs para pedidos recurrentes
Capacidad
500,000 pcs/mes en toda la familia de prensas
Selección / comparación
Opción
Ideal para
Compromiso
Estampado de una pieza
Producciones de gran volumen para dispositivos médicos
Coste inicial de utillaje; limitado a perfiles de aleta 2D
Disipador mecanizado
Volúmenes bajos o geometrías 3D complejas
Mayor coste unitario; las uniones soldadas pueden fallar
Perfil extruido
Aletas largas y rectas con sección transversal uniforme
Menor superficie por volumen; requiere corte secundario
Acabado pasivado
Preocupaciones por exposición en dispositivos médicos
Coste ligeramente superior; no apto para necesidades de alta conductividad
Acabado tal como se conforma
Refrigeración general de electrónica
Menor protección contra la corrosión en las raíces de las aletas
Proceso / inspección
Etapa
Control
Registro
Estampado
Paso de aleta y planitud de la base mantenidos desde el utillaje
Informe de inspección de primera pieza
Conformado
Geometría de una sola pieza, sin unión soldada
Registro de prensa y hoja de mantenimiento del utillaje
Acabado superficial
Aplicado después del conformado para proteger las raíces de las aletas
Certificado de espesor de recubrimiento
Inspección
Planitud 0.05 mm, verificación ΔT = 60 K
Datos de ensayo dimensional y térmico
Envío
Producción mensual estándar de 10,000 pcs
Lista de empaque y etiqueta de trazabilidad
Preguntas frecuentes
¿Cuál es la resistencia térmica de la placa de cubierta posterior Springfield Echcon 4.0C?
La placa está clasificada para ΔT = 60 K, lo que significa que puede soportar una diferencia de temperatura de 60 Kelvin entre la base y el aire. La resistencia térmica real depende del flujo de aire y del paso de aleta, pero el diseño estampado de una sola pieza elimina la capa adhesiva presente en los enfriadores de dos partes, acortando la trayectoria térmica.
¿Pueden mantener una planitud de 0.05 mm en la cara de montaje?
Sí. La planitud en la cara de montaje se mantiene directamente desde el utillaje en 0.05 mm. Debido a que la base y las aletas se prensan como una sola pieza, no hay unión soldada que pueda fallar, lo que mantiene uniforme el contacto de la interfaz térmica y evita la deriva de planitud observada en las alternativas mecanizadas.
¿Cuál es la cantidad mínima de pedido para un cambio de utillaje personalizado?
Un rediseño térmico es un cambio de utillaje, no un cambio de proveedor. La producción mensual estándar es de 10,000 pcs, y la MOQ es de 10,000 pcs para utillaje nuevo. Para pedidos recurrentes, la MOQ baja a 5,000 pcs. El plazo de entrega es de 15–25 días para el utillaje y de 7–12 días para la producción.
¿Qué materiales y acabados están disponibles para fabricaciones de dispositivos médicos?
El material estándar es aluminio 1050 o 6061, con cobre C110 opcional. Para exposición en dispositivos médicos, recomendamos la ruta de pasivado. El acabado se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
¿Cómo se compara el diseño de aletas estampadas con los perfiles extruidos o mecanizados?
El bajo espesor de aleta es donde gana el estampado: las aletas con paso definido ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo volumen envolvente. La geometría de una sola pieza elimina la capa adhesiva presente en los enfriadores de dos componentes, acortando la trayectoria térmica. Nada se interpone entre las aletas y el flujo de aire excepto la propia superficie estampada.
¿Qué inspección se realiza antes de cada envío?
Cada envío incluye inspección dimensional de planitud 0.05 mm, paso de aleta ±0.1 mm y espesor ±0.05 mm. Se registra la verificación térmica a ΔT = 60 K. Los informes de inspección de primera pieza, los certificados de espesor de recubrimiento y los registros de prensa se conservan para trazabilidad. No se declaran certificaciones más allá de los registros de proceso estándar.
¿Cuál es la capacidad mensual y el plazo de entrega para 10.000 unidades?
La capacidad es de 500.000 unidades/mes dentro de la misma familia de prensas. Para 10.000 unidades, el plazo de producción es de 7 a 12 días tras la aprobación del utillaje. El plazo de entrega del utillaje es de 15 a 25 días. Un único proveedor cubre ahora los calibres de aleta de la misma familia de prensas, por lo que un rediseño térmico supone un cambio de utillaje y no un nuevo proveedor.