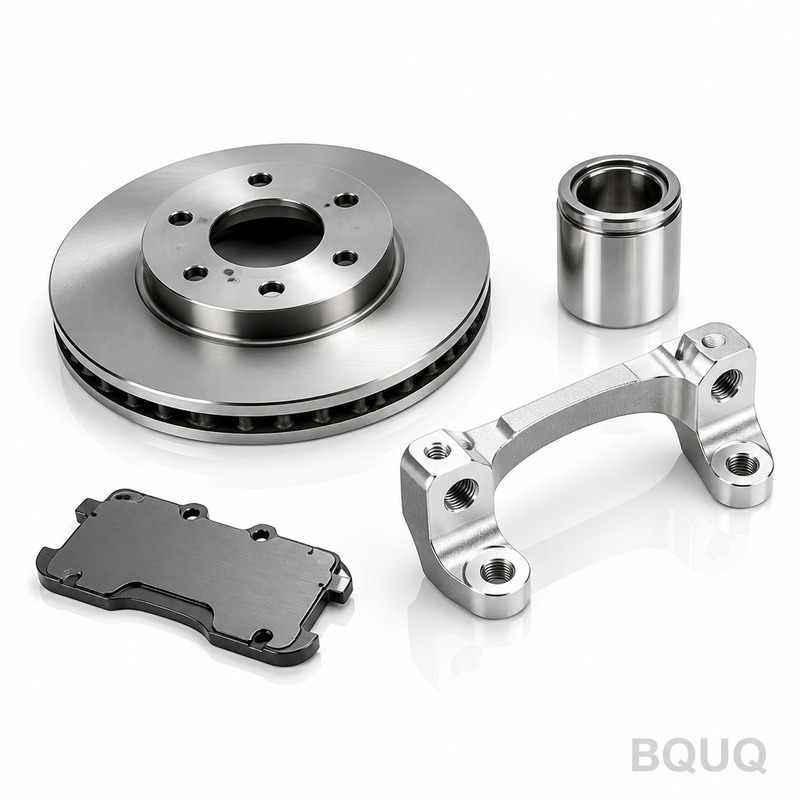
Qué Son Estas Piezas de Rotor y Por Qué Importa la Desviación Estas son piezas de disco de freno rotor mecanizadas por CNC, tanto discos en bruto como anillos de fricción terminad
Piezas de Disco de Freno Rotor Mecanizadas por CNC BQUQ | Precisión de Desviación <0.01mm
Qué Son Estas Piezas de Rotor y Por Qué Importa la Desviación Estas son piezas de disco de freno rotor mecanizadas por CNC, tanto discos en bruto como anillos de fricción terminados, producidas en ce
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Qué Son Estas Piezas de Rotor y Por Qué Importa la Desviación
Estas son piezas de disco de freno rotor mecanizadas por CNC, tanto discos en bruto como anillos de fricción terminados, producidas en centros de mecanizado de 4 y 5 ejes en nuestra fábrica de Dongguan. Mantenemos la desviación total indicada (TIR) en 0.008mm en la cara de montaje y 0.01mm en la superficie de fricción. Esto significa menos pulsación del pedal, reducción del ruido de frenado y mayor vida útil de las pastillas en aplicaciones de alto rendimiento o servicio pesado. El plazo de entrega estándar es de 7 días laborables para prototipos y 15 días para series de producción. La dureza se controla con precisión entre HRC 42 y HRC 48 después del tratamiento térmico, sin capa de descarburación en la superficie mecanizada.
Selección de Material y Tratamiento Térmico para la Durabilidad del Rotor
Mecanizamos piezas de rotor de freno a partir de tres calidades principales: hierro fundido gris HT250 (resistencia a la tracción de 250 MPa), hierro dúctil QT500-7 y acero inoxidable forjado 420 para aplicaciones resistentes a la corrosión. Para preformas de compuesto de carbono-cerámica, utilizamos un proceso dedicado con herramientas de diamante. Nuestra línea de tratamiento térmico interna maneja el austempering para hierro dúctil (ADI), logrando una estructura bainítica que aumenta la resistencia al desgaste en un 30% en comparación con las calidades perlíticas. Para rotores de acero inoxidable, utilizamos endurecimiento al vacío para prevenir la formación de escamas, seguido de un tratamiento criogénico para estabilizar las dimensiones a ±0.005mm en un diámetro de 300mm.
Cómo Controlamos la Planitud y el Paralelismo de la Superficie de Fricción
La vibración del freno es casi siempre un problema de planitud. Rectificamos ambas caras de fricción en una sola operación de sujeción utilizando una rectificadora rotativa de superficies con medición en proceso. La planitud final es de 0.005mm en toda la superficie anular, y el paralelismo entre las dos caras es de 0.008mm. No dependemos de un lapidado secundario porque rectificar en una sola configuración elimina las tolerancias acumulativas. Después del rectificado, realizamos un recocido de alivio de tensiones a 180°C durante 4 horas para eliminar las tensiones residuales de la etapa de mecanizado en bruto. Este paso es innegociable para rotores de más de 280mm de diámetro.
Parámetros Críticos de Mecanizado para Patrones de Álabes y Perforaciones
Para rotores ventilados, la geometría interna de los álabes es la característica más difícil de mecanizar de manera consistente. Utilizamos brochas de carburo de forma personalizada y taladros de cañón para crear álabes curvos con un acabado superficial de Ra 1.6μm. Los agujeros perforados transversalmente se producen con un ciclo de taladrado intermitente a un avance de 0.05mm/rev, extendiendo la vida útil de la herramienta en un 40% en comparación con el taladrado continuo. El chaflanado se realiza con una broca de avellanar de 90 grados para prevenir concentradores de tensión en los bordes de los agujeros. La tabla a continuación enumera nuestro rango de capacidades estándar para piezas de rotor.
Parámetro
Rango / Valor
Notas
Diámetro exterior
150 – 420 mm
Tamaños más grandes bajo petición
Espesor (rotor sólido)
6 – 25 mm
Tolerancia ±0.02mm
Espesor (ventilado)
18 – 45 mm
Ancho del álabe ±0.05mm
Dureza (hierro fundido)
HRC 42 – 48
Después de austempering o temple
Dureza (acero inoxidable)
HRC 38 – 42
Endurecido al vacío
TIR (cara de montaje)
0.008 mm
Medido a un radio de 50mm
TIR (superficie de fricción)
0.01 mm
Después del rectificado final
Acabado superficial (fricción)
Ra 0.8 μm
Patrón de rectificado no direccional
Acabado superficial (sin contacto)
Ra 3.2 μm
Tal como se mecaniza
Plazo de entrega (prototipo)
7 días
Opción exprés: 3 días
Plazo de entrega (producción)
15 – 20 días
Para 100 – 500 piezas
MOQ
Sin MOQ
Se acepta 1 pieza
Inspección Antes de Cada Envío: No Solo un Informe CMM
Cada pieza de rotor que enviamos incluye un informe dimensional completo, pero vamos más allá. Realizamos una verificación de desviación al 100% en un accesorio personalizado con cojinetes de aire que simula la condición de montaje en el cubo de la rueda. Esto detecta la distorsión por sujeción que una medición CMM en estado libre pasaría por alto. Para lotes de más de 50 piezas, también realizamos una prueba de dureza Brinell en una orejeta de sacrificio del mismo tratamiento térmico. Registramos el número de serie del programa CNC, el lote de insertos de herramienta y el registro del horno de tratamiento térmico en cada certificado de inspección. Esta trazabilidad es lo que debería ser la fabricación de precisión hecha en China — no solo mano de obra barata, sino un control de proceso disciplinado.
Equilibrado y Opciones de Tratamiento Superficial
Ofrecemos equilibrado dinámico hasta grado G2.5 (desequilibrio residual ≤ 2.5 g·mm/kg) para rotores de alta velocidad utilizados en deportes de motor. El equilibrado se realiza en una equilibradora de dos planos con cojinetes rígidos, con perforaciones de corrección realizadas automáticamente. Para protección contra la corrosión, aplicamos un recubrimiento de zinc-níquel (8-12μm de espesor) o un e-coat negro que resiste 480 horas de niebla salina según ASTM B117. Si necesita una superficie mecanizada sin recubrimiento para carreras, enviamos con un aceite antioxidante fino que no afecta el rendimiento de asentamiento. La elección depende de su entorno operativo, no de nuestro inventario.
Por Qué Nuestros Portabrocas de Pinza ER y Trayectorias de Herramienta Reducen el Desperdicio
Los rotores de freno son piezas de pared delgada, lo que significa que son propensos a vibraciones y chatter durante el mecanizado. Utilizamos portabrocas de pinza ER 32 para todas las operaciones de mandrinado y refrentado porque proporcionan el doble de fuerza de sujeción que los portabrocas estándar, eliminando la extracción de la herramienta. Nuestras trayectorias de herramienta se generan con fresado trocoidal para los bolsillos de los álabes, lo que reduce las fuerzas de corte radiales en un 60% y previene la deflexión de la pieza de trabajo. Para agujeros de perno profundos (hasta 5 veces el diámetro), utilizamos brocas de carburo con refrigeración interna a 120 bar de presión. Estas elecciones están documentadas en nuestra guía de selección de herramientas de corte CNC. Si está especificando tolerancias más estrictas que ISO 2768-f, lea nuestra guía de tolerancias de mecanizado CNC para entender lo que es alcanzable en su diseño de rotor.
Embalaje y Envío de Piezas de Rotor Sin Daños en los Bordes
Los bordes del rotor son frágiles — un solo golpe puede causar un punto alto que provoque pulsación del pedal. Empaquetamos cada rotor en un manguito de cartón corrugado con forro de espuma, y luego los colocamos verticalmente en una caja reforzada con protectores de esquinas. Para carga aérea internacional, utilizamos bolsas barrera selladas al vacío con desecante para prevenir la oxidación superficial durante el tránsito. Nuestro embalaje de exportación estándar pasa pruebas de caída ISTA-2A desde 1 metro. Enviamos DDP o FOB Shenzhen, con un número de seguimiento proporcionado dentro de las 24 horas posteriores al despacho. La mayoría de los clientes en EE. UU. y la UE reciben las piezas dentro de 5-7 días hábiles a través de DHL o FedEx.
¿Cuál es la cantidad mínima de pedido para Piezas de Disco de Freno Rotor Mecanizadas por CNC?
Sin MOQ — aceptamos una sola pieza de prototipo para pruebas, y los precios de producción comienzan en 20 piezas.
¿Pueden igualar la metalurgia exacta de mi rotor OE?
Sí, envíenos su especificación de material o una muestra para análisis por espectrómetro, y replicaremos la composición dentro del 0.05% para cada elemento de aleación.
¿Cómo garantizan la desviación después de que el cliente monte el rotor?
Controlamos la planitud de la cara de montaje a 0.005mm y la perpendicularidad del orificio a 0.01mm, lo que asegura que nuestra desviación medida se transfiera a su cubo sin distorsión.
¿Cuál es el plazo de entrega más rápido para un prototipo de rotor personalizado?
Con nuestro servicio exprés, podemos enviar un rotor mecanizado individual en 3 días laborables, incluido el tratamiento térmico y la inspección final.
Envíe su dibujo para una cotización firme dentro de 12 horas. Correo electrónico sc@bquq.com o WhatsApp +86 13713157787. Confirmaremos la maquinabilidad, la disponibilidad de material y el precio exacto para sus Piezas de Disco de Freno Rotor Mecanizadas por CNC.