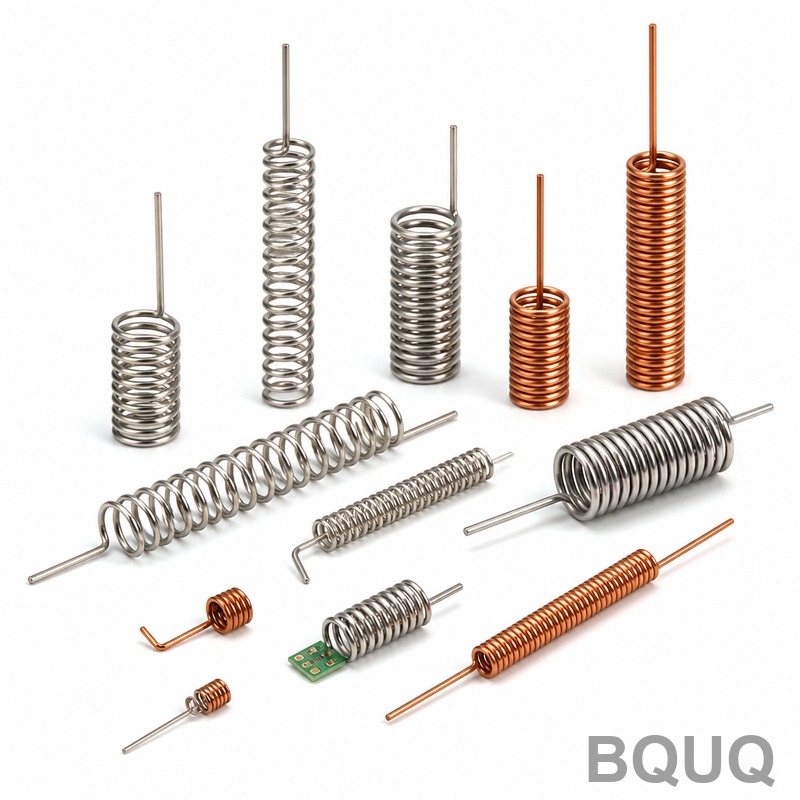
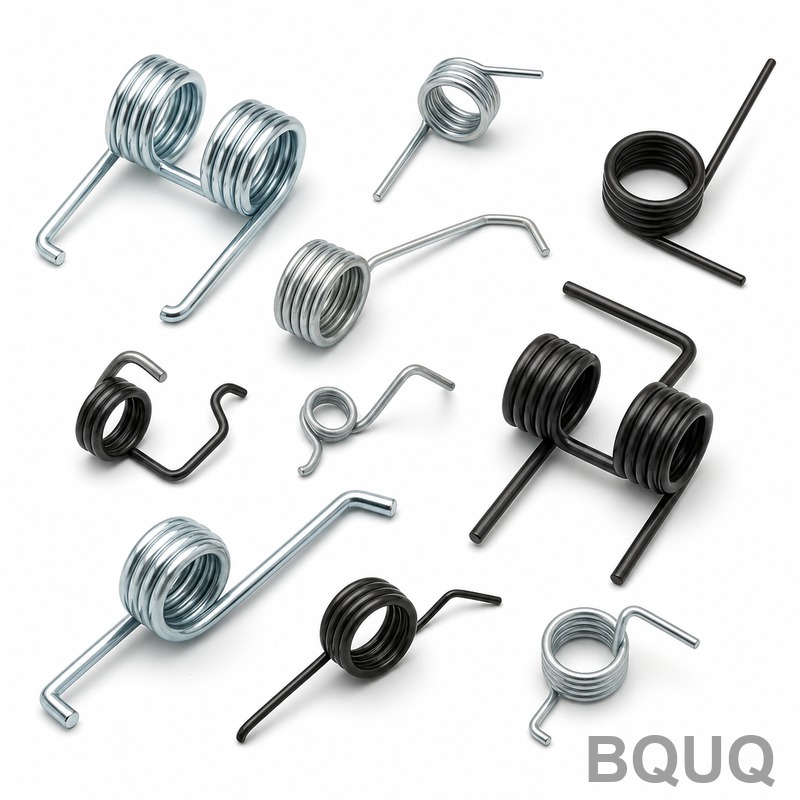
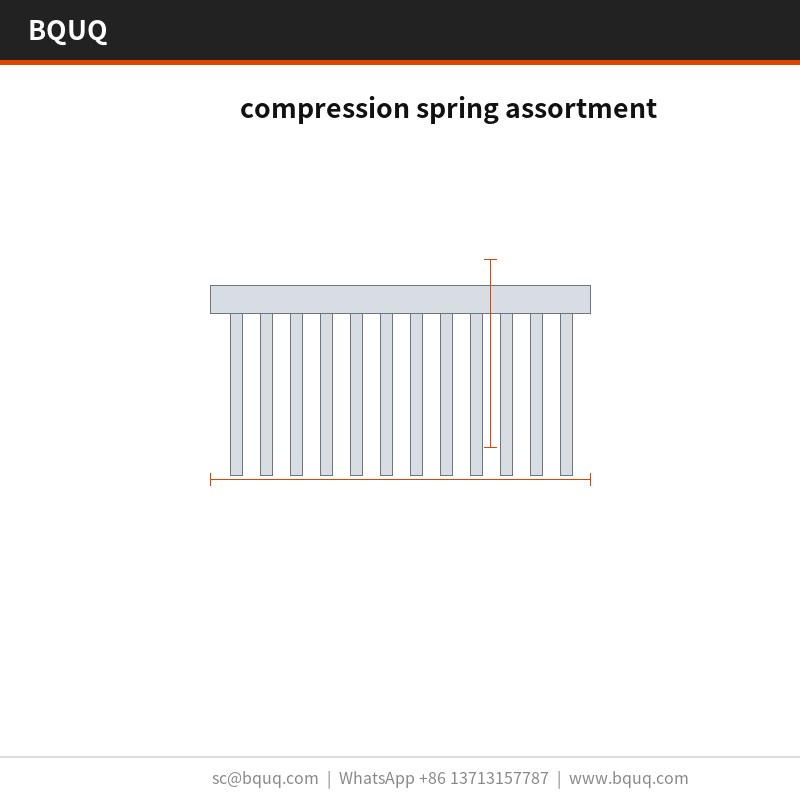
El surtido de resortes de compresión utiliza aletas estampadas y una base plana, con una clasificación de ΔT = 60 K para fabricaciones de dispositivos médicos con producción mensual. El estampado mantiene el paso de aletas dentro de una corrida, admite calibre de aleta bajo y cubre múltiples calibres de aleta desde una misma familia de prensas. El desgaste del troquel se manifiesta como un desplazamiento medible del paso que se detecta en inspección, no en campo, lo que hace repetibles los programas de volumen para dispositivos médicos.
Nuestro surtido de resortes de compresión utiliza con aletas y una base plana para . Con clasificación a ΔT = 60 K, admite fabricaciones de dispositivos médicos con una producción mensual de como estándar.
Enfoque de diseño y proceso
El estampado proporciona un perfil de aleta repetible que la extrusión no puede mantener: el troquel forma cada aleta en una sola carrera, por lo que el paso se mantiene dentro de a lo largo de una corrida de .
El calibre de aleta bajo es donde gana el estampado: aletas de con paso de ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido de la misma envolvente.
La construcción estampada tolera mejor la variación por lote que la extrusión: el desgaste del troquel se manifiesta primero como un desplazamiento medible del paso de aletas, que la inspección detecta en en lugar de en campo.
Un proveedor ahora cubre calibres de aleta de a desde la misma familia de prensas de , por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor.
Cada carrera es dimensionalmente idéntica, por lo que la posición de los orificios se mantiene en todo el lote. Eso es lo que hace repetibles los programas de volumen para dispositivos médicos.
El material estándar es , suministrado con . Para aplicaciones donde la exposición en dispositivos médicos es una preocupación, recomendamos la ruta de pasivado; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
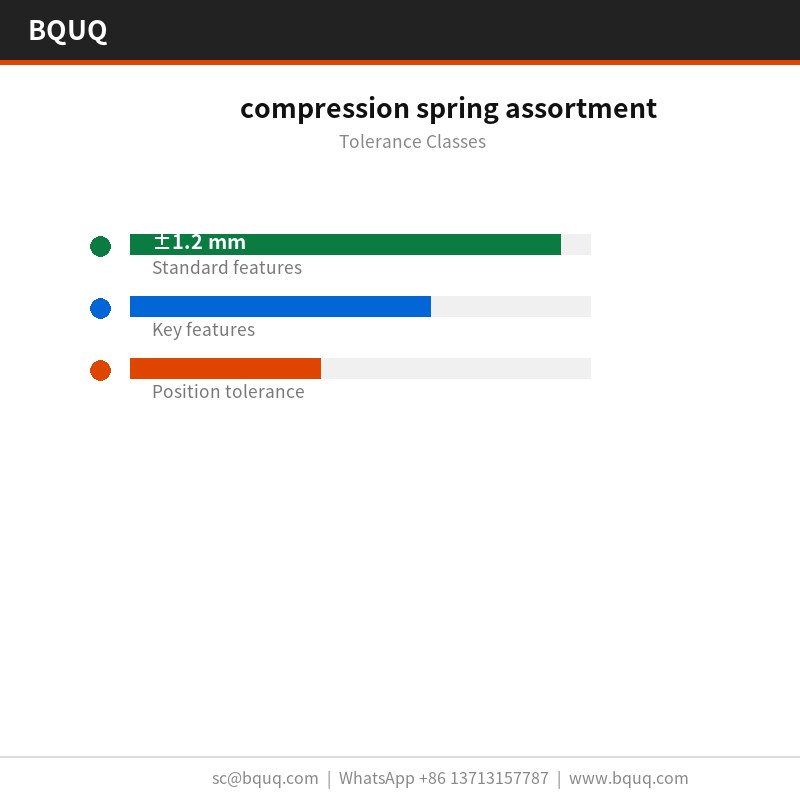
Las dimensiones generales se mantienen en ±1,2 mm, con características críticas como mantenidas por separado. La geometría conformada hereda una repetibilidad de utillaje de , y la posición de los orificios se mantiene a . Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
El entrante se verifica en espesor y dureza antes de entrar en la prensa. Después del conformado, confirma y contra el plano.
La trazabilidad del lote va desde la bobina hasta la caja: el número de colada, el rango de carreras de prensa y el registro de inspección permanecen adjuntos, de modo que un problema en campo puede vincularse a una corrida específica.
La planitud se mide sobre granito en lugar de sobre hierro fundido, porque a se lee de forma diferente en una placa que no ha sido lapeada. Los registros conservan ambas lecturas.
La contención final es . Cada caja se etiqueta con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años conforme al archivo ISO9001.
Dónde se utiliza esta pieza
Los programas de dispositivos médicos son la razón de ser de esta geometría. Cuando la carcasa no puede crecer en altura, la densidad de aletas es la única palanca, y un paso de con material de es el techo práctico para el aluminio.
Los clientes de dispositivos médicos normalmente especifican por razones de corrosión y luego mantienen el plano a ±1,2 mm. La línea de absorbe el volumen sin una segunda fuente.
En dispositivos médicos, la base suele funcionar también como interfaz de montaje. con plana ofrece una superficie estable para la almohadilla térmica del dispositivo médico.
Los diseñadores que trabajan en dispositivos médicos piden la planitud antes que los datos térmicos, porque el ensamblaje de dispositivos médicos está automatizado y una base no plana detiene la línea.
¿Se puede recubrir con polvo o galvanizar el surtido de resortes de compresión?
Sí. El estándar es . El recubrimiento en polvo RAL 9005 añade aproximadamente 0,1 mm a la base; el zinc-níquel es mejor para puesta a tierra. Tenga en cuenta que cualquier recubrimiento añadido se sitúa entre y el flujo de aire, por lo que no recubrimos las raíces de las aletas.
¿Realizan ensayos de resistencia térmica?
Ensayamos a e informamos . Es una cifra en régimen estacionario, no transitoria: para el comportamiento del dispositivo médico en el primer encendido se necesita un ensayo diferente, y podemos realizarlo bajo petición.
Sí, enviamos tal como sale de prensa para clientes que realizan su propio acabado. El riesgo son las marcas de manipulación en las aletas de , por lo que embalamos esas piezas con hojas intercaladas dentro de .
¿Fabrican el surtido de resortes de compresión en diferentes tamaños?
La familia cubre , con pesos unitarios desde . Como la base se prensa, los nuevos tamaños son un cambio de inserto de troquel en lugar de una nueva línea de prensa, por lo que el desarrollo suele ser de 2 semanas en lugar de 8.
¿Proporcionan archivos CAD o un plano?
Suministramos un plano 2D con el informe CMM, y STEP 3D bajo petición. Ambos muestran las cotas de planitud y las líneas de división del utillaje, lo que importa si va a verificar en su propio ensamblaje.
La línea está en Dongguan, en una única planta ISO9001. Las prensas de cubren la familia del surtido de resortes de compresión, y al mes es la producción comprometida actual.
El utillaje se fabrica internamente, que es como se mantiene a lo largo de un programa de en lugar de desviarse pieza a pieza.
Cotizamos y reservamos 100 uds para muestreo. El muestreo es , por lo que una primera evaluación no requiere un compromiso de producción.
Material estándar; ruta de pasivado para exposición en dispositivos médicos; cobre C110 para conductividad
Tolerancia
Paso de aletas mantenido dentro de una corrida; posición de orificios se mantiene en todo el lote
Plazo de entrega
No especificado en el extracto
MOQ
No especificado en el extracto
Capacidad
Producción mensual para fabricaciones de dispositivos médicos
Selección / comparación
Opción
Mejor para
Compromiso
Aletas estampadas
Perfil de aleta repetible, paso dentro de la corrida
El desgaste del troquel desplaza el paso de aletas, detectado por inspección
Perfil extruido
No recomendado para el control del paso de aletas
No puede mantener un perfil de aleta repetible como el estampado
Perfil mecanizado
No ideal para calibre de aleta bajo
Menos superficie por milímetro cúbico que las aletas estampadas
Ruta de pasivado
Preocupaciones por exposición en dispositivos médicos
No para prioridad de conductividad
Cobre C110
Conductividad sobre peso
Mayor peso que el material estándar
Proceso / inspección
Etapa
Control
Registro
Estampado
El troquel forma cada aleta en una sola carrera
El paso se mantiene dentro de a lo largo de una corrida
Calibre de aleta
Calibre de aleta bajo admitido
Más superficie por milímetro cúbico que mecanizado o extruido
Variación por lote
El desgaste del troquel se manifiesta como un desplazamiento medible del paso de aletas
La inspección detecta en en lugar de en campo
Posición de orificios
Cada carrera dimensionalmente idéntica
La posición de los orificios se mantiene en todo el lote
Final
Inspección antes de cada envío
No especificado en el extracto
Preguntas frecuentes
¿Cuál es la diferencia de temperatura nominal para este surtido de resortes de compresión?
El surtido de resortes de compresión tiene una clasificación de ΔT = 60 K. Esta clasificación admite fabricaciones de dispositivos médicos con producción mensual. El perfil de aleta estampado mantiene el paso dentro de a lo largo de una corrida, y el calibre de aleta bajo ofrece más superficie por milímetro cúbico que los perfiles mecanizados o extruidos de la misma envolvente.
¿Por qué elegir aletas estampadas en lugar de perfiles extruidos o mecanizados?
El estampado proporciona un perfil de aleta repetible que la extrusión no puede mantener: el troquel forma cada aleta en una sola carrera, por lo que el paso se mantiene dentro de a lo largo de una corrida. El calibre de aleta bajo es donde gana el estampado, ofreciendo más superficie por milímetro cúbico que un perfil mecanizado o extruido de la misma envolvente. La construcción estampada también tolera mejor la variación por lote.
¿Cómo afecta el desgaste del troquel al paso de aletas y qué lo detecta?
El desgaste del troquel se manifiesta primero como un desplazamiento medible del paso de aletas. La inspección lo detecta en en lugar de en campo. Cada carrera es dimensionalmente idéntica, por lo que la posición de los orificios se mantiene en todo el lote. Esto hace repetibles los programas de volumen para dispositivos médicos y garantiza que el paso se mantenga dentro de a lo largo de una corrida.
¿Qué opciones de material están disponibles para la exposición en dispositivos médicos?
El material estándar se suministra con un acabado estándar. Para aplicaciones donde la exposición en dispositivos médicos es una preocupación, recomendamos la ruta de pasivado. Donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico. Un proveedor ahora cubre múltiples calibres de aleta desde la misma familia de prensas.
¿Se puede realizar un rediseño térmico sin cambiar de proveedor?
Sí. Un proveedor ahora cubre múltiples calibres de aleta desde la misma familia de prensas, por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor. Esto admite fabricaciones de dispositivos médicos con producción mensual y mantiene la posición de los orificios en todo el lote porque cada carrera es dimensionalmente idéntica.
¿Qué garantiza la repetibilidad en los programas de volumen para dispositivos médicos?
Cada carrera es dimensionalmente idéntica, por lo que la posición de los orificios se mantiene en todo el lote. El estampado proporciona un perfil de aleta repetible que la extrusión no puede mantener, con el paso manteniéndose dentro de a lo largo de una corrida. La inspección detecta el desgaste del troquel como un desplazamiento medible del paso de aletas en en lugar de en campo, lo que hace repetibles los programas de volumen para dispositivos médicos.
¿Cuál es la ventaja de superficie de las aletas estampadas?
El calibre de aleta bajo es donde gana el estampado: aletas con paso de ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido de la misma envolvente. Esto se logra con un troquel que forma cada aleta en una sola carrera, por lo que el paso se mantiene dentro de a lo largo de una corrida. Clasificado a ΔT = 60 K para fabricaciones de dispositivos médicos.