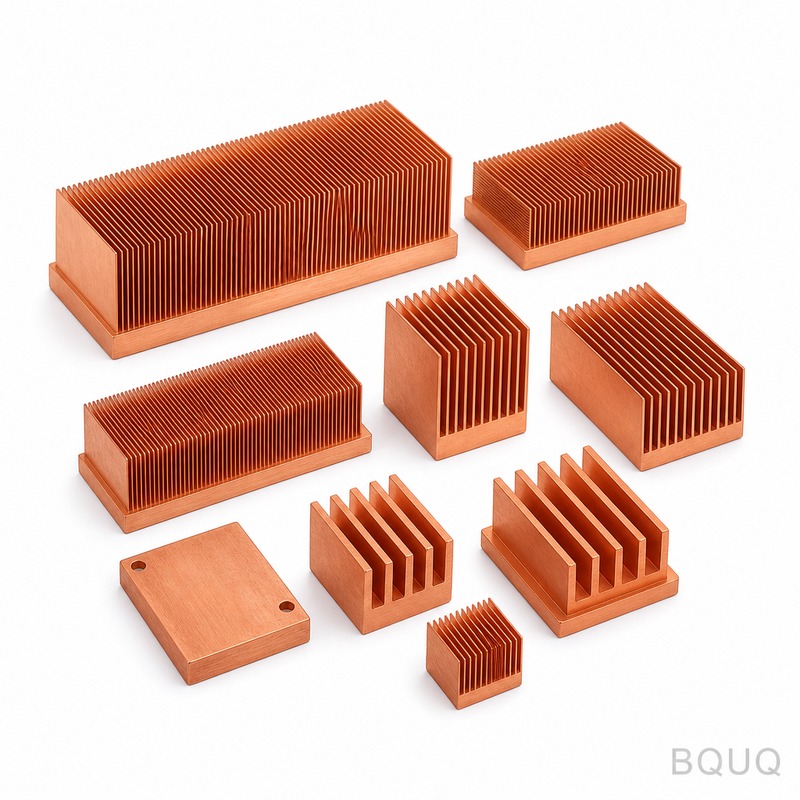
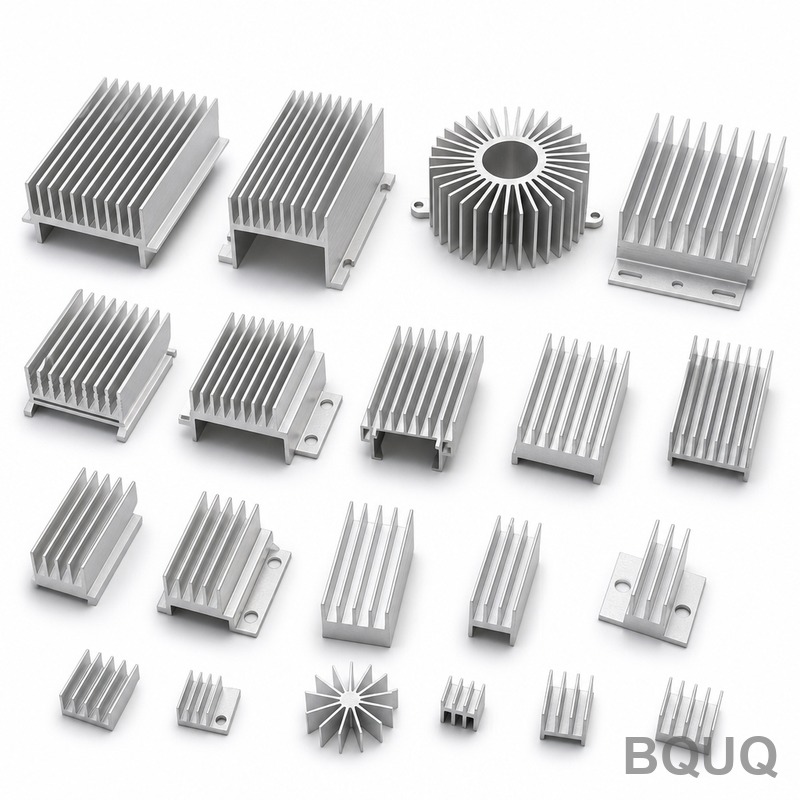
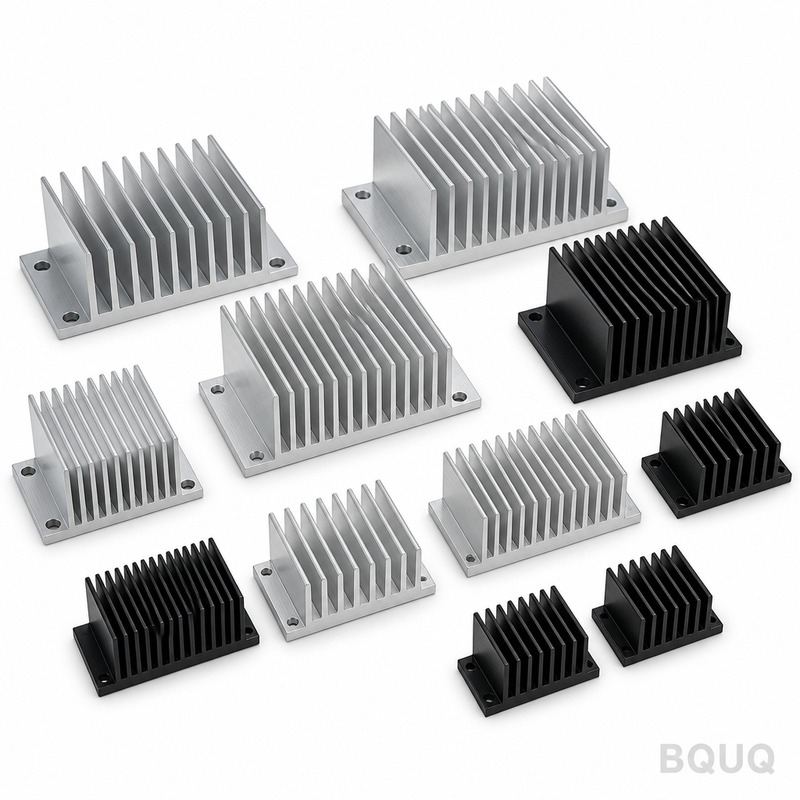
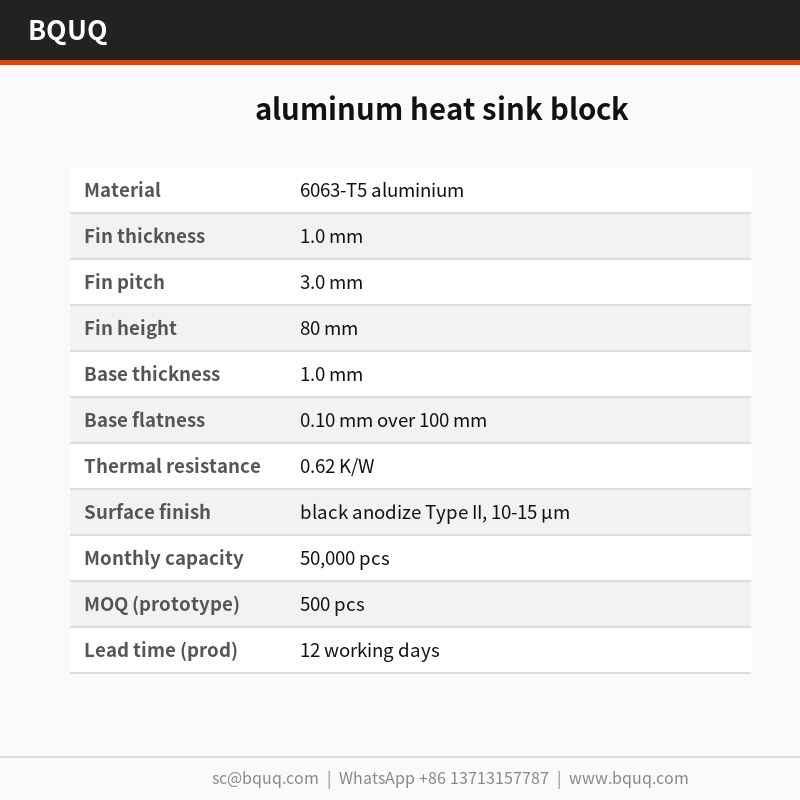
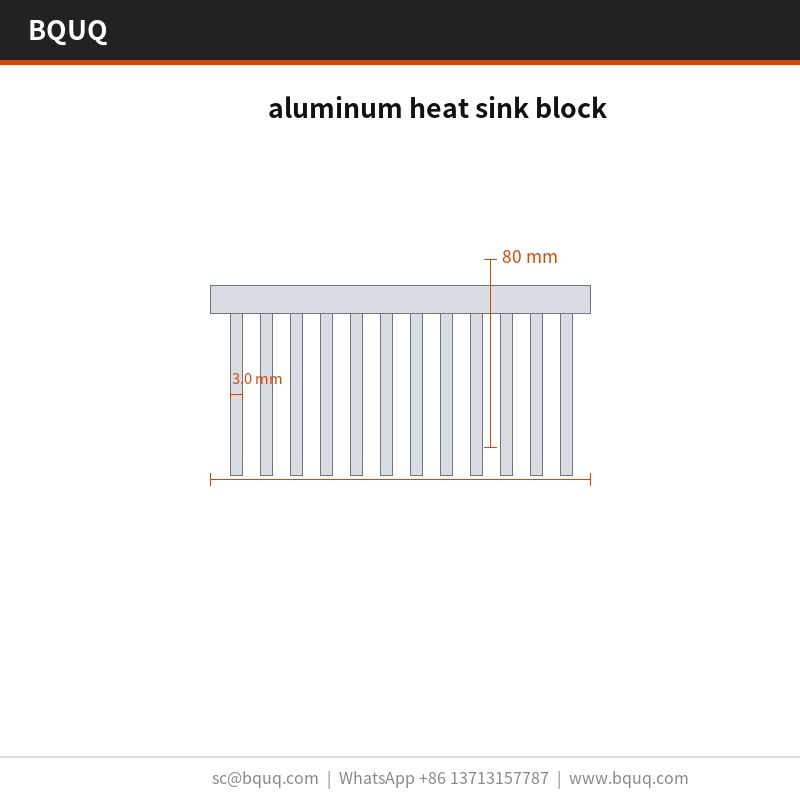
bloque disipador de calor de aluminio: 6063-T5 aluminium, 1.0 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 500 pcs...
bloque disipador de calor de aluminio
bloque disipador de calor de aluminio: 6063-T5 aluminium, 1.0 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 500 pcs...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
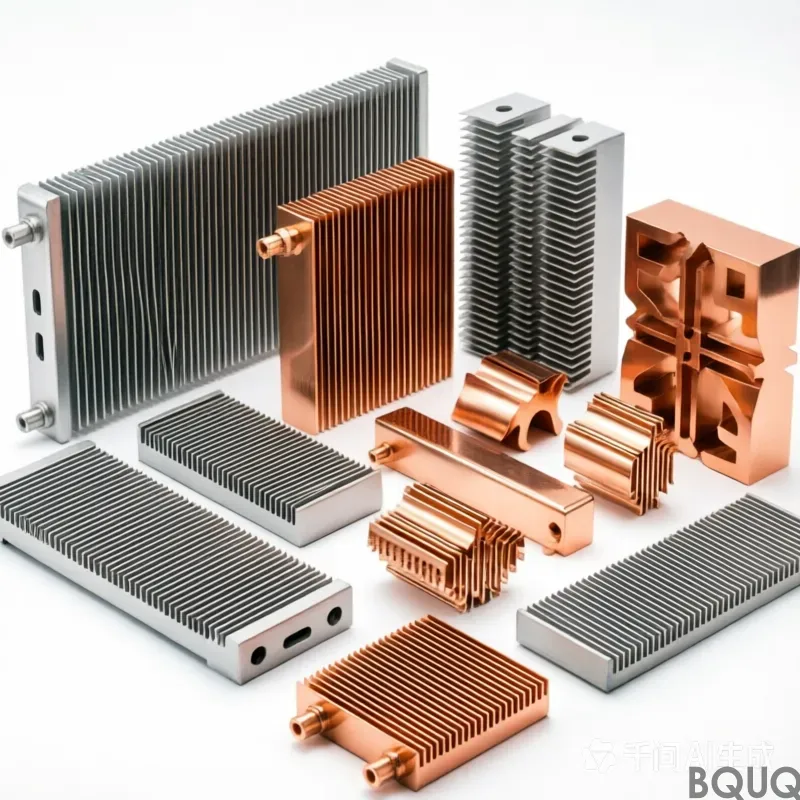
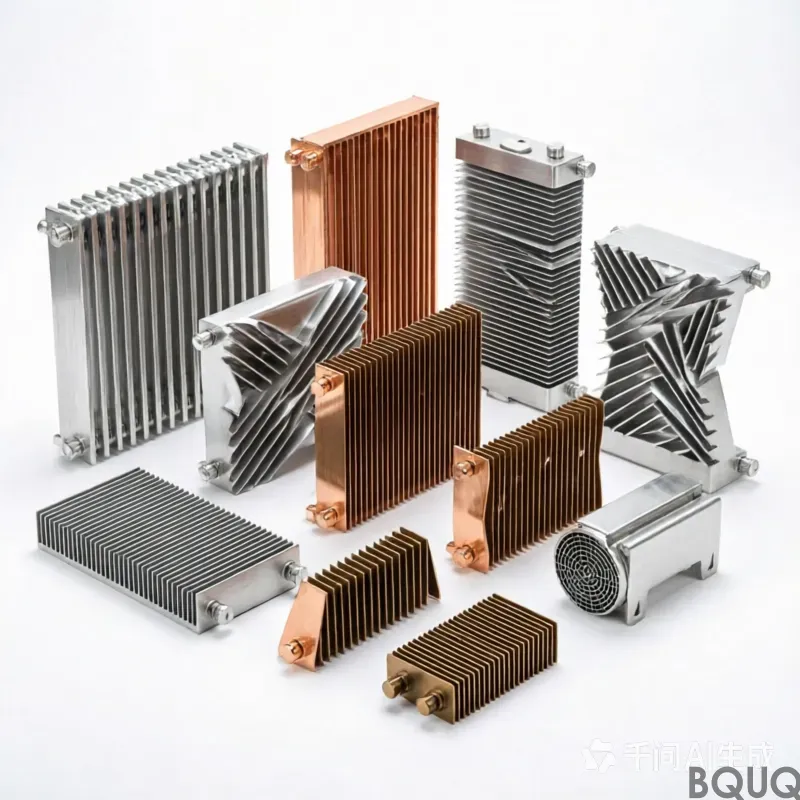
El bloque disipador de calor de aluminio es una pieza estampada con base de 1.0 mm y aletas de 1.0 mm, fabricada en aluminio 6063-T5 con utillaje de 110 T. Mantiene 0.10 mm sobre 100 mm y ofrece 0.62 K/W a ΔT = 75 K, aire forzado 2.0 m/s. La producción mensual alcanza las 50,000 piezas con un paso de aletas mantenido dentro de ±0.05 mm.
Una base de 1.0 mm y aletas de 1.0 mm definen este bloque disipador de calor de aluminio. Estampado en aluminio 6063-T5 con utillaje de 110 T, mantiene 0.10 mm sobre 100 mm y ofrece 0.62 K/W a ΔT = 75 K, aire forzado 2.0 m/s. La producción mensual alcanza las 50,000 piezas.
Enfoque de diseño y proceso
El estampado proporciona un perfil de aleta de 1.0 mm repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola carrera, por lo que el paso se mantiene dentro de ±0.05 mm a lo largo de una producción de 50,000 piezas.
El bajo espesor de aleta es donde gana el estampado: aletas de 1.0 mm con paso de 3.0 mm ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo volumen envolvente.
La geometría de una sola pieza elimina la capa adhesiva que se encuentra en los enfriadores de dos partes, acortando la trayectoria térmica. Nada se interpone entre el aluminio 6063-T5 y el flujo de aire excepto la propia superficie estampada.
La construcción estampada tolera mejor la variación por lote que la extrusión: el desgaste del troquel se manifiesta primero como un cambio medible en el paso de aletas, que la inspección detecta mediante CMM más una prueba de fugas al 100% en prensa hidráulica, en lugar de en campo.
El acabado de anodizado negro Tipo II, 10-15 µm se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
El material estándar es aluminio 6063-T5, suministrado con anodizado negro Tipo II, 10-15 µm. Para aplicaciones donde la exposición en iluminación industrial LED de alta potencia es una preocupación, recomendamos la ruta de pasivado; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
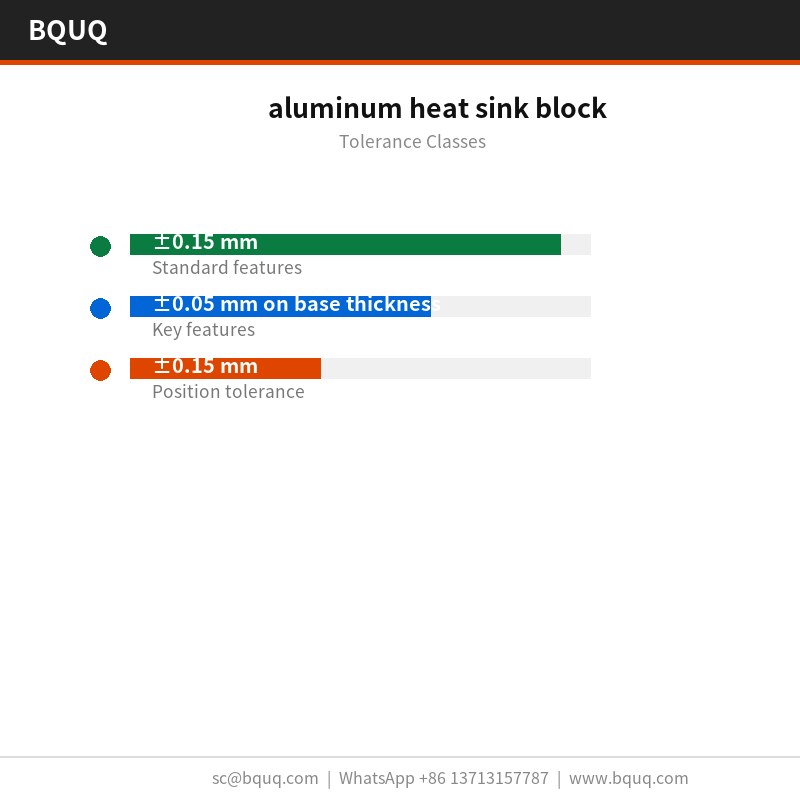
Las dimensiones generales se mantienen en ±0.15 mm, con características críticas como ±0.05 mm en el espesor de la base controladas por separado. La geometría conformada hereda una repetibilidad del utillaje de ±0.05 mm, y la posición de los agujeros se mantiene en ±0.15 mm. Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
Cada lote incluye un informe CMM de CMM más una prueba de fugas al 100% en prensa hidráulica. Registramos planitud, paso, espesor de base y posición de agujeros, y señalamos cualquier valor fuera de ±0.15 mm antes de que salga de la línea.
El muestreo es AQL 0.65 para dimensiones críticas y 1.5 para generales, con CMM más prueba de fugas al 100% en prensa hidráulica en cada primera pieza. Las desviaciones superiores a ±0.15 mm activan una clasificación completa del lote.
La planitud se mide sobre granito en lugar de sobre hierro fundido, porque 0.10 mm sobre 100 mm en 20 x 20 x 10 mm se lee de forma diferente en una placa que no ha sido rectificada. Los registros conservan ambas lecturas.
La contención final es bolsa de PE + caja de exportación, 20 kg por caja. Cada caja está etiquetada con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años según el archivo ISO9001.
Dónde se utiliza esta pieza
Los programas de iluminación industrial LED de alta potencia son la razón de ser de esta geometría. Donde la carcasa no puede crecer en altura, la densidad de aletas es la única palanca, y un paso de 3.0 mm con material de 1.0 mm es el techo práctico para el aluminio.
Para construcciones de iluminación industrial LED de alta potencia, los 0.10 mm sobre 100 mm de la cara de montaje importan tanto como la clasificación térmica: decide si el material de interfaz térmica se distribuye uniformemente o se acumula en un extremo.
Los clientes de iluminación industrial LED de alta potencia normalmente especifican aluminio 6063-T5 por razones de corrosión y luego mantienen el plano en ±0.15 mm. La línea de 50,000 piezas absorbe el volumen sin una segunda fuente.
En iluminación industrial LED de alta potencia, la base suele funcionar también como interfaz de montaje. 1.0 mm con 0.10 mm sobre 100 mm de planitud proporciona una superficie estable para el pad térmico de iluminación industrial LED de alta potencia.
El aluminio 6063-T5 es la opción estándar. Para iluminación industrial LED de alta potencia en un entorno corrosivo especificamos 6063-T5 con anodizado negro Tipo II, 10-15 µm; para la máxima conductividad pasamos al cobre C110, que eleva el costo y el peso pero reduce la resistencia térmica aproximadamente a la mitad en el mismo volumen envolvente.
¿Cómo se compara esto con un bloque disipador de calor de aluminio extruido?
La extrusión es más económica por encima de aproximadamente 500,000 piezas al año y ofrece un perfil más suave. El estampado gana por debajo de esa cifra y siempre que el espesor de aleta baje de 0.5 mm, porque la extrusión no puede mantener 1.0 mm de forma consistente. Para prototipos de iluminación industrial LED de alta potencia, el costo del utillaje suele decidirlo.
¿Se puede recubrir con polvo o galvanizar el bloque disipador de calor de aluminio?
Sí. El estándar es anodizado negro Tipo II, 10-15 µm. El recubrimiento en polvo RAL 9005 añade aproximadamente 0.1 mm a la base; el zinc-níquel es mejor para puesta a tierra. Tenga en cuenta que cualquier recubrimiento añadido se interpone entre el aluminio 6063-T5 y el flujo de aire, por lo que no recubrimos las raíces de las aletas.
Suministramos un plano 2D con el informe CMM, y STEP 3D bajo solicitud. Ambos muestran las llamadas de planitud y las líneas de división del utillaje, lo cual importa si va a verificar 0.10 mm sobre 100 mm en su propio ensamblaje.
¿Pueden ayudar con la simulación térmica antes del muestreo?
Sí. Envíe el flujo de aire de su carcasa, la temperatura de entrada y la carga térmica a disipar, y ejecutaremos un modelo en estado estacionario y devolveremos una combinación sugerida de 1.0 mm y 3.0 mm. Normalmente eso ahorra una iteración de utillaje.
Cómo fabricamos y enviamos
Nuestra experiencia en iluminación industrial LED de alta potencia se remonta al primer programa de utillaje en 2015. Esa trayectoria es la razón por la que el anodizado negro Tipo II estándar, 10-15 µm y ±0.15 mm son conservadores en lugar de optimistas.
El personal de calidad está junto a la prensa, no en una sala separada. Las desviaciones en 3.0 mm o 0.10 mm sobre 100 mm detienen la producción en el troquel en lugar de en la inspección final.
Cotizamos EXW y reservamos 500 piezas para muestreo. El muestreo es una muestra gratuita con plano, 5-7 días, por lo que una primera evaluación no requiere un compromiso de producción.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Estándar para producción estampada; confirmar con BQUQ
MOQ
Estándar para capacidad de 50,000 piezas/mes; confirmar con BQUQ
Capacidad
50,000 piezas por mes
Selección / comparación
Opción
Mejor para
Compromiso
Bloque estampado con aleta de 1.0 mm
Alta superficie por milímetro cúbico en un enfriador de una sola pieza
Requiere utillaje de 110 T; el paso de aleta depende del desgaste del troquel
Perfil extruido
Secciones transversales constantes simples
No puede mantener un perfil de aleta de 1.0 mm con la misma repetibilidad; la variación de paso es mayor
Perfil mecanizado
Bajo volumen o características complejas
Menor superficie por milímetro cúbico; mayor costo por pieza
Enfriador de dos partes con adhesivo
Ensamblajes donde el pegado es aceptable
La capa adhesiva añade resistencia térmica a la trayectoria
Anodizado negro Tipo II, 10-15 µm
Protección contra la corrosión después del conformado
Aplicado después del conformado; las raíces de las aletas no se cortan como en las alternativas mecanizadas
Proceso / inspección
Etapa
Control
Registro
Estampado
El utillaje de 110 T conforma cada aleta en una sola carrera; paso dentro de ±0.05 mm
Medición del paso de aleta a lo largo de la producción de 50,000 piezas
Inspección dimensional
La CMM verifica 0.10 mm sobre 100 mm y el paso de aleta
Informe de inspección CMM
Prueba de fugas
Prueba de fugas al 100% en prensa hidráulica
Resultado de la prueba de fugas por pieza
Acabado superficial
Anodizado negro Tipo II, 10-15 µm aplicado después del conformado
Espesor del acabado y registro visual
Envío final
Inspección antes de cada envío
Registro de inspección de envío
Preguntas frecuentes
¿Cuál es el rendimiento térmico de este bloque disipador de calor de aluminio?
Ofrece 0.62 K/W a ΔT = 75 K con aire forzado a 2.0 m/s. La base de 1.0 mm y las aletas de 1.0 mm con paso de 3.0 mm proporcionan una alta superficie por milímetro cúbico, y la geometría estampada de una sola pieza elimina la capa adhesiva que se encuentra en los enfriadores de dos partes.
El bloque está estampado en aluminio 6063-T5 con utillaje de 110 T. El anodizado negro Tipo II, 10-15 µm se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
¿Qué tolerancias puede mantener este disipador estampado?
Mantiene 0.10 mm sobre 100 mm. El paso de aleta se mantiene dentro de ±0.05 mm a lo largo de una producción de 50,000 piezas porque el troquel conforma cada aleta en una sola carrera. El desgaste del troquel se manifiesta primero como un cambio medible en el paso de aletas, que la inspección detecta mediante CMM.
¿Por qué elegir estampado en lugar de extrusión para este bloque disipador de calor?
El estampado proporciona un perfil de aleta de 1.0 mm repetible que la extrusión no puede mantener. El troquel conforma cada aleta en una sola carrera, por lo que el paso se mantiene dentro de ±0.05 mm a lo largo de una producción de 50,000 piezas. El bajo espesor de aleta de 1.0 mm y el paso de 3.0 mm ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo volumen envolvente.
La inspección se realiza antes de cada envío. Incluye verificaciones CMM para 0.10 mm sobre 100 mm y el paso de aleta, más una prueba de fugas al 100% en prensa hidráulica. La construcción estampada tolera mejor la variación por lote que la extrusión porque el desgaste del troquel aparece como un cambio medible en el paso de aletas detectado en la inspección.
¿Cuál es la capacidad y producción mensual?
La producción mensual alcanza las 50,000 piezas. El utillaje de 110 T y el conformado de aletas en una sola carrera soportan este volumen mientras mantienen el paso de aleta dentro de ±0.05 mm. Confirme el plazo de entrega actual y el MOQ con BQUQ para su cantidad de pedido.
¿Dónde se utiliza este bloque disipador de calor de aluminio?
Se utiliza donde se necesita un enfriador de una sola pieza con base de 1.0 mm y aletas de 1.0 mm. El bloque estampado de aluminio 6063-T5 ofrece 0.62 K/W a ΔT = 75 K, aire forzado 2.0 m/s, y elimina la capa adhesiva que se encuentra en los enfriadores de dos partes.