
Comparativa de inspección de piezas estampadas: proyectores ópticos, CMM y sistemas de visión en velocidad, precisión y coste — y para qué es mejor cada uno.
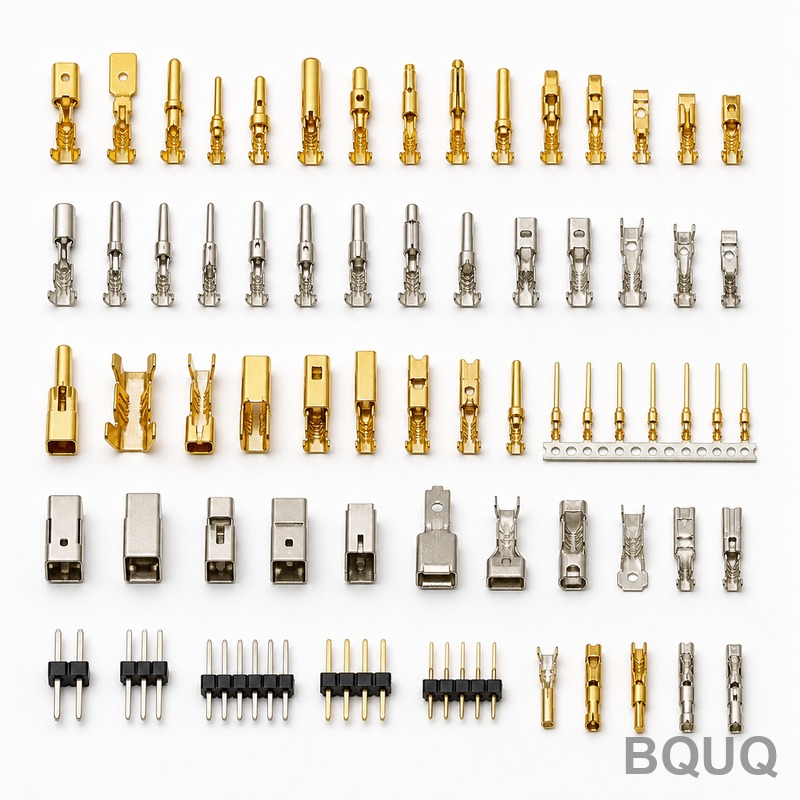
Inspección de Piezas Estampadas: Comparativa de Proyectores, CMM y Sistemas Ópticos
Respuesta breve: las piezas estampadas se inspeccionan de tres formas: proyectores de perfil para verificación rápida de contornos 2D, CMM para medición 3D de posición real y basada en referencias, y sistemas de visión automatizados para controles de alta velocidad y en proceso de cada pieza. El método debe coincidir con la tolerancia y el volumen: un proyector o sistema de visión mide las características planas que el estampado produce mejor, un CMM mide las relaciones 3D, y ninguno de ellos sustituye los controles de rebabas y aspecto que el estampado necesita de forma exclusiva.
Una pieza estampada es difícil de inspeccionar correctamente. Es delgada, por lo que se flexiona bajo la presión de la sonda; está llena de características —agujeros, perfiles, dobleces, bordes— que se relacionan entre sí a lo largo de toda la tira; y se fabrica a cientos de golpes por minuto, por lo que no se puede medir cada pieza lentamente. El método de inspección determina cuánta de esa realidad se detecta realmente. Elegir la herramienta adecuada para el control correcto es una decisión del sistema de calidad, no una compra compulsiva de metrología.
Por Qué la Inspección de Estampado es Diferente
Las piezas mecanizadas se miden en tres dimensiones sobre material sólido. Las piezas estampadas son principalmente geometría 2D —perfiles, agujeros y bordes cortados de chapa fina— más algunas características conformadas. Esto cambia la metrología: los contornos planos se miden más rápida y precisamente de forma óptica, sin tocar la pieza; los ángulos de doblez y las relaciones 3D necesitan un CMM o accesorios dedicados; y las rebabas, el recubrimiento y el estado de la superficie requieren microscopios y controles de aspecto que ninguna máquina de coordenadas proporciona.
| Característica de la pieza | Método más adecuado | Por qué |
|---|---|---|
| Perfil/contorno plano | Proyector o visión | Óptico 2D, sin contacto, sin flexión |
| Posiciones de agujeros | Visión, proyector o CMM | Depende del esquema de referencia |
| Ángulos de doblez | CMM o accesorios de ángulo | Orientación 3D |
| Planicidad/torsión | CMM sobre puntos de referencia | Necesita muestreo 3D |
| Altura de rebaba | Microscopio, comparador | Condición del borde, no una coordenada |
| Espesor de recubrimiento | Fluorescencia de rayos X | Recubrimiento, no geometría |
Conclusión: haga coincidir el instrumento con la clase de característica. El error más rápido en la calidad del estampado es medir un contorno plano estampado con una sonda de contacto CMM —lento, y la fuerza de la sonda puede flexionar la pieza delgada— cuando un proyector o sistema de visión lo mediría mejor en una fracción del tiempo.
Proyectores de Perfil: El Caballo de Batalla del Estampado
El proyector de perfil (comparador óptico) proyecta una sombra ampliada de la pieza sobre una pantalla, donde el operador compara el contorno con la plantilla del dibujo o mide características con la mesa digital. Es la herramienta clásica para piezas estampadas porque es rápida, económica por control, y mide exactamente lo que el estampado produce: contornos planos, patrones de agujeros y geometría de bordes, con aumentos típicos de 10× a 100×.
| Característica | Capacidad del proyector | Precisión típica |
|---|---|---|
| Contorno/perfil | Excelente, comparación directa | ±0.01–0.05 mm mesa típica |
| Diámetro y posición de agujeros | Buena, 2D | ±0.01–0.05 mm |
| Ángulos de doblez | Indirecta (accesorio) | No es su punto fuerte |
| Visibilidad de rebabas | Buen control visual | Cualitativo hasta ~0.01 mm |
| Rendimiento | Minutos por pieza, basado en operador | Depende del operador |
Conclusión: el proyector es la herramienta de primera pieza y control puntual del estampado porque muestra al operador la verdad completa de la pieza —una comparación de perfil detecta un doblez incorrecto o un agujero faltante al instante. Sus límites son la geometría 2D y el rendimiento del operador, que es donde los sistemas automatizados toman el relevo.
CMM: Para la Verdad 3D
Una máquina de medición por coordenadas sondea la pieza en el espacio y calcula dimensiones, posiciones y forma contra el sistema de referencias del dibujo. Para piezas estampadas, su trabajo es el 3D: ángulos de doblez, planicidad, torsión y posición real de características que se relacionan a través de superficies conformadas. Un buen CMM opera con incertidumbres de medición típicas en el rango de pocos micrómetros, muy dentro de las tolerancias de estampado.
| Control CMM | Qué verifica | Notas |
|---|---|---|
| Posición real de agujeros | Indicaciones de posición GD&T | Usa marco de referencia de datos |
| Ángulo de doblez | Ángulo entre superficies | Mejor con accesorio fijo de pieza |
| Planicidad/torsión | Forma en toda la pieza | Crítico para superficies de acoplamiento |
| Perfil de superficie conformada | Contorno 3D | Donde el óptico 2D falla |
| Relaciones de referencia | Características vs. referencias A/B/C | La intención real del dibujo |
Conclusión: use el CMM donde el dibujo se vuelve 3D —posición real basada en referencias y forma en piezas conformadas. Para estampados planos sin indicaciones 3D, un CMM añade coste y tiempo sin añadir información; el propio dibujo indica qué instrumento necesita la pieza.
Sistemas de Visión: Inspección a Velocidad de Prensa
Los sistemas de visión automatizados —una cámara, óptica y software que miden características en cada pieza mientras pasa— llevan la inspección a la velocidad de producción. Un sistema de visión puede verificar docenas de dimensiones por pieza a cientos de piezas por minuto, comparar cada pieza con el modelo CAD y clasificar rechazos sin operador. Esto lo convierte en la herramienta para la inspección en proceso y final de terminales y contactos estampados de alto volumen, donde el muestreo no puede detectar un troquel que comienza a producir rebabas a las 3 p.m.
| Método | Velocidad | Precisión típica | Clase de coste |
|---|---|---|---|
| Proyector de perfil | Lento, manual | ±0.01–0.05 mm | Bajo por control, coste de operador |
| Sistema de visión | Cientos de piezas/min | ±0.005–0.02 mm típico | Mayor capital, casi cero por pieza |
| CMM | Lento, una pieza a la vez | ±0.002–0.01 mm típico | Alto por control |
| Calibres pasador/tapón | Muy rápido | Solo pasa/no pasa | El más bajo |
Conclusión: las tres herramientas son una pirámide, no competidores —la visión detecta la deriva en cada pieza, los proyectores verifican los detalles que un operador cuestiona, y el CMM valida la verdad 3D y de referencias en primeras piezas y auditorías. Un sistema de calidad que usa solo una de ellas está ciego en las otras dos direcciones.
Incertidumbre de Medición: La Regla 4:1
Cada herramienta de medición tiene incertidumbre, y las decisiones de calibración deben respetar la regla práctica 4:1: el calibre debe ser aproximadamente cuatro veces más preciso que la tolerancia que se verifica (10:1 para características críticas). Un agujero estampado de ±0.1 mm puede verificarse con un proyector de ±0.02 mm; una posición crítica de ±0.02 mm necesita equipo clase visión o CMM, no un calibre manual. Ignorar esta relación produce discusiones —piezas medidas "fuera" en un calibre y "dentro" en otro.
| Tolerancia a verificar | Precisión mínima del calibre (4:1) | Herramienta práctica |
|---|---|---|
| ±0.1 mm | ±0.025 mm | Proyector, visión, calibres |
| ±0.05 mm | ±0.012 mm | Proyector, visión |
| ±0.02 mm | ±0.005 mm | Visión, CMM |
| ±0.01 mm | ±0.0025 mm | Solo clase CMM |
Conclusión: especifique el calibre junto con la tolerancia, porque la precisión del calibre es parte del presupuesto de tolerancia. Cuando un dibujo lleva indicaciones ajustadas de estampado alrededor de ±0.02 mm, el método de inspección no es un detalle —es un requisito de capacidad que el proveedor debe declarar en la cotización.
Construyendo el Plan de Inspección
El plan de inspección práctico para piezas estampadas combina los tres: una primera pieza dimensional completa (proyector más CMM para indicaciones 3D) en la aprobación de la herramienta y cada vez que se mantiene el troquel; controles de visión o calibres en proceso con una frecuencia establecida por el plan de control; y controles finales de lote de las características que importan —altura de rebaba, posiciones críticas y recubrimiento. La frecuencia sigue al riesgo: las dimensiones que se desgastan con el troquel se controlan a menudo, las estables raramente.
La documentación completa el ciclo. Bajo nuestro sistema ISO9001 en BQUQ, los lotes de estampado se envían con informes de inspección dimensional registrados contra la revisión del dibujo, y las presentaciones de primera pieza y PPAP siguen la misma lógica de medición que describe esta guía —el instrumento se nombra en el informe, para que los números puedan re-verificarse. Cuando lea un informe de inspección, revise la columna de método, no solo la de aprobado; ahí es donde una fábrica le dice si midió la pieza o la estimó.
Preguntas Frecuentes
P: ¿Qué método de inspección es mejor para piezas estampadas planas?
Los proyectores de perfil y los sistemas de visión miden contornos planos más rápida y precisamente, porque son mediciones ópticas 2D sin fuerza de sonda sobre material delgado. Use un proyector para primeras piezas y controles puntuales, visión para control en proceso de alto volumen.
P: ¿Cuándo necesita realmente una pieza estampada un CMM?
Cuando el dibujo lleva indicaciones 3D —posición real contra referencias, ángulos de doblez, planicidad o perfil de superficies conformadas. Los estampados planos con solo dimensiones 2D se miden más rápido y con igual precisión por métodos ópticos.
P: ¿Pueden los sistemas de visión reemplazar a los proyectores para la inspección de primera pieza?
Mayormente sí para controles dimensionales, ya que los sistemas de visión modernos comparan contornos completos contra CAD. Pero la sombra visual directa del proyector sigue siendo útil para juzgar la condición del borde y las rebabas, que el contorneado por software puede no señalar.
P: ¿Qué significa la regla 4:1 para el calibrado de piezas estampadas?
El calibre debe ser aproximadamente cuatro veces más preciso que la tolerancia que verifica, por lo que una característica de ±0.1 mm necesita un calibre preciso a ±0.025 mm o mejor. Por debajo de esa relación, el desacuerdo entre calibres se convierte en una fuente real de disputas de calidad.
P: ¿Con qué frecuencia deben inspeccionarse las piezas estampadas en producción?
Según el plan de control: las dimensiones críticas que se desvían con el desgaste del troquel —posiciones de agujeros, altura de rebaba, ángulos conformados— se controlan con frecuencia, a menudo cada hora o mediante visión automática en cada pieza; las dimensiones estables se muestrean. Las primeras piezas se re-ejecutan después de cada mantenimiento del troquel.
Redactado por el Equipo de Ingeniería de BQUQ. BQUQ es una fábrica fuente certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metal, muelles personalizados, disipadores de calor y pinzas bajo un mismo techo. Envíe dibujos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización dentro de 12 horas laborables. www.bquq.com


