
Del prototipo a la producción: gestionar la transición
Respuesta breve: planifique la transición como un cambio de proceso, no como una orden de compra. Los prototipos suelen fabricarse mediante mecanizado CNC porque no existe utillaje; las piezas de producción a menudo se estampan, moldean o bobinan en equipos dedicados. La brecha entre esos dos mundos es donde viven las sorpresas de coste, tolerancia y plazo de entrega. Antes de comprometerse, congele el plano, realice una revisión DFM, confirme qué dimensiones son funcionales y cuáles cosméticas, y solicite un lote piloto que utilice el proceso de producción real. En BQUQ en Dongguan, las cotizaciones se devuelven en 12 horas laborables, el CNC mantiene ±0.005 mm y el MOQ se mantiene flexible, para que pueda validar un lote piloto antes de gastar en utillaje.
¿Por qué sale mal la transición del prototipo a la producción?
La mayoría de las transiciones fallan por razones que no tienen nada que ver con la habilidad de mecanizado. Fallan porque el prototipo nunca fue un documento de fabricación.
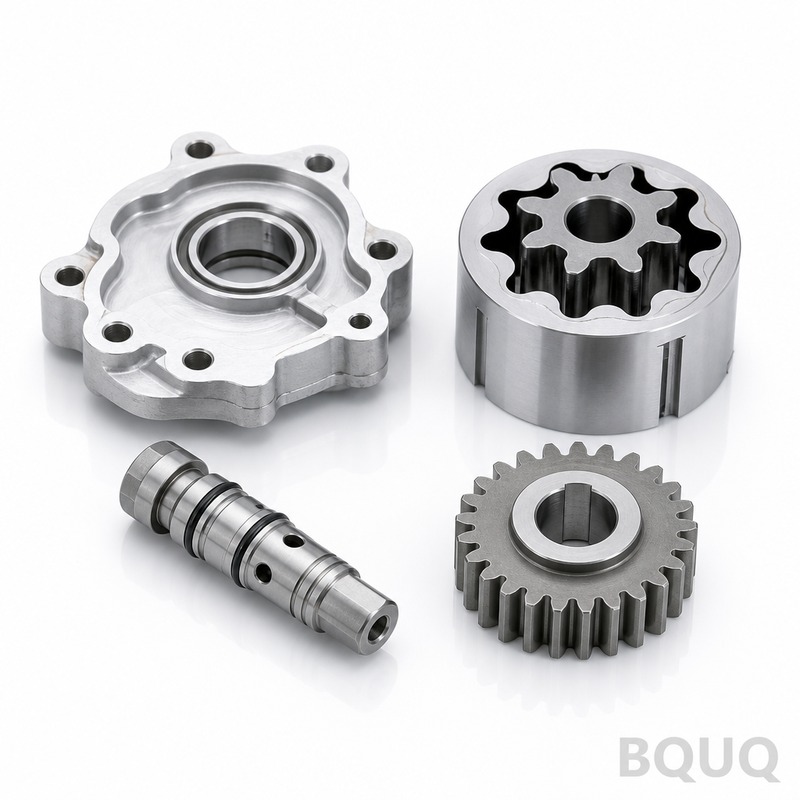
Un prototipo es una herramienta de aprendizaje. Responde preguntas como "¿encaja esto?", "¿funciona la ruta térmica?", "¿aceptará el cliente este factor de forma?". Normalmente se produce mediante mecanizado CNC a partir de barra, con tolerancias generosas, desbarbado manual y un acabado elegido por apariencia más que por durabilidad. Puede ser una carcasa impresa en 3D con insertos mecanizados. Puede ser ensamblado por un ingeniero con una llave dinamométrica y buenas intenciones.
La producción es una disciplina diferente. Asume un proceso fijo, un utillaje fijo, un plan de inspección fijo y un coste por unidad fijo. Cuando entrega un plano de prototipo a un proveedor de producción, normalmente fallan tres cosas:
1. Acumulación de tolerancias. El prototipo tenía ±0.1 mm en todo porque se mecanizó por CNC en una sola configuración. El proceso de producción — por ejemplo, estampado con troquel progresivo — distribuye la tolerancia de forma diferente entre dobleces, pilotos y estaciones de recorte.
2. Geometría de características. Un radio interno de 0.5 mm que una fresa de 3 mm producía fácilmente puede ser imposible en un troquel de estampado sin una operación secundaria.
3. Economía de volumen. El coste por pieza del prototipo es irrelevante a 500 unidades. A 50,000 unidades, dominan la amortización del utillaje, el rendimiento del material y el tiempo de ciclo.
La solución no es exigir tolerancias de prototipo más estrictas. Es definir el proceso de producción desde el principio y diseñar a la inversa a partir de él.
¿Qué debe congelarse antes de escalar?
Congele cuatro cosas antes de emitir una orden de compra de producción: el plano, el material, el acabado y el método de inspección.
| Elemento | Etapa de prototipo | Etapa de producción | Riesgo si no se congela |
|---|---|---|---|
| Revisión del plano | A menudo "Rev A, de trabajo" | Bloqueado, controlado por ECO | Deriva dimensional silenciosa |
| Especificación de material | "6061 o similar" | Aleación, temple, certificado de colada | Fallo de resistencia o corrosión |
| Acabado superficial | Cosméticamente aceptable | Valor Ra o especificación de recubrimiento | Retrabajo, fallo de adherencia |
| Inspección | Visual + calibres | Plan CMM / galgas con AQL | Fugas en volumen |
Un plano que dice "aluminio" no es una especificación. Un plano que dice "6061-T6 según ASTM B209, certificado de colada requerido" sí lo es. La diferencia aparece la primera vez que tiene dos proveedores cotizando la misma pieza con un 30% de diferencia: uno de ellos está cotizando un material diferente.
Congelar no significa que el plano nunca pueda cambiar. Significa que los cambios pasan por una ruta documentada con un número de revisión, una fecha y una nota sobre qué piezas se ven afectadas. Los proveedores que reciben "el último plano" por correo electrónico sin control de revisiones acabarán construyendo la versión equivocada. Esta es una de las causas más comunes de una primera producción fallida, y es totalmente prevenible.
¿Cómo se elige el proceso de producción?
Elija el proceso que coincida con su volumen anual y requisito de tolerancia, no el proceso que su proveedor de prototipos posea por casualidad.
| Proceso | Volumen económico típico | Tolerancia típica | Plazo de utillaje |
|---|---|---|---|
| Mecanizado CNC | 1 – 5,000 uds | ±0.005 mm alcanzable | Ninguno a días |
| Estampado de metal | 5,000 – 1,000,000+ uds | ±0.05 mm típico | 2 – 5 semanas |
| Bobinado de muelles / conformado de alambre | 1,000 – millones | ±0.1 mm típico | Días a semanas |
| Embutición profunda / corte fino | 10,000+ uds | Dependiente del proceso | Semanas |
Estos rangos son indicativos, no reglas. Un soporte complejo con 14 dobleces puede que nunca sea económico de estampar a 3,000 piezas. Una arandela plana simple puede valer la pena estamparla a 2,000 piezas si el troquel es simple. El punto de cruce depende de la complejidad de la pieza, el coste del material y cuánto mecanizado secundario aún necesitaría la pieza estampada.
El enfoque práctico es pedir a su proveedor dos cotizaciones al mismo tiempo: una para la ruta CNC y otra para la ruta con utillaje, ambas a su volumen anual objetivo. La comparación suele hacer obvia la decisión.
Si aún está decidiendo si ejecutar un lote piloto antes de comprometerse, el razonamiento en Producción piloto en China: por qué un lote pequeño supera una gran apuesta vale la pena leerlo antes de firmar una orden de utillaje.
¿Dónde ahorra dinero realmente la retroalimentación DFM?
La retroalimentación DFM ahorra dinero cuando llega antes de cortar el utillaje, no después de que fallen las primeras muestras.
Una revisión DFM útil responde preguntas específicas:
- ¿Se puede formar este radio de doblez sin agrietarse en este material y temple?
- ¿Es este diámetro de agujero compatible con un punzón estándar, o necesita una herramienta personalizada?
- ¿Requiere esta tolerancia una operación secundaria, y se puede relajar sin afectar la función?
- ¿Será medible esta característica en producción, o solo en una CMM en un laboratorio?
- ¿Se anida la pieza de manera eficiente en la tira, o el rendimiento del material es pobre?
En BQUQ, las notas DFM se devuelven con la cotización, que se emite en 12 horas laborables. Ese tiempo importa porque el valor del DFM decae rápido. Una nota que llega después de diseñar el troquel es una orden de cambio. Una nota que llega antes de diseñar el troquel es gratis.
La versión más profunda de este bucle — cómo debe fluir la retroalimentación entre su equipo de ingeniería y la fábrica a lo largo de múltiples revisiones — se cubre en Construir un bucle de retroalimentación DFM que realmente acorte los plazos.
Un ejemplo práctico
Un cliente necesitaba un blindaje EMI estampado. El prototipo se mecanizó por CNC a partir de latón de 0.5 mm con un radio interno de esquina de 0.3 mm. El plano de producción llevaba el mismo radio.
Surgieron dos problemas en la revisión DFM. Primero, un radio interno de 0.3 mm en un troquel de estampado requiere o bien una esquina de punzón muy pequeña que se desgasta rápidamente, o un inserto cortado por EDM que añade coste. Segundo, el radio no era funcional: existía solo porque la fresa del prototipo lo dejó allí.
Relajar el radio interno a 0.5 mm eliminó la necesidad de un inserto personalizado, mejoró la vida del troquel y redujo el precio por pieza. Nada de la función de la pieza cambió. Eso es lo que parece una buena revisión DFM: elimina coste que nunca añadía valor.
¿Cómo se ejecuta un lote piloto que realmente reduzca el riesgo de producción?
Ejecute el piloto en el proceso de producción, con utillaje de producción o utillaje equivalente al de producción, e inspecciónelo según el plan de inspección de producción.
Un lote piloto que se mecaniza por CNC "para comprobar el diseño" no valida un proceso de estampado. Valida el diseño, que ya hizo. El piloto existe para validar el proceso: el troquel, el utillaje, el tiempo de ciclo, las instrucciones del operador, la galga y el embalaje.
Un lote piloto debe producir:
- Informes de inspección de primera pieza en el utillaje de producción real
- Datos de capacidad (Cpk) en las dimensiones funcionales, no solo aprobado/rechazado
- Tiempo de ciclo y coste por pieza confirmados a ritmo
- Tasa de chatarra y rendimiento de material confirmados
- Embalaje que sobreviva a su logística de entrada
Los tamaños piloto típicos van desde unos pocos cientos hasta unos pocos miles de piezas, dependiendo del valor de la pieza y de cuántos datos de capacidad necesite. Los ensamblajes de alto valor justifican pilotos más grandes. Los contactos estampados simples pueden necesitar solo unos pocos cientos de piezas más una primera pieza exhaustiva.
El piloto también es donde descubre si el sistema de calidad de su proveedor es real. Pida ver los registros de inspección, no solo las piezas. Un proveedor que no puede producir un informe de primera pieza a demanda no lo producirá cuando llegue una queja de un cliente.
¿Cómo es la curva de costes a lo largo de la transición?
El coste unitario no cae en línea recta. Cae en escalones, y cada escalón tiene un desencadenante.
| Etapa | Impulsor de coste | Qué lo cambia |
|---|---|---|
| Prototipo (1–50 uds) | Tiempo de máquina, configuración, programación | Congelación del diseño |
| Puente (50–2,000 uds) | Amortización de configuración, material | Compromiso de volumen |
| Producción con utillaje (5,000+) | Amortización de utillaje, tiempo de ciclo | Diseño del troquel, rendimiento del material |
| Producción madura | Rendimiento, chatarra, logística | Mejora de procesos, volumen |
Dos errores son comunes aquí. El primero es comparar un precio unitario de prototipo con un precio unitario de producción y concluir que el proveedor está cobrando de más: están cotizando procesos diferentes. El segundo es comprometerse con el utillaje antes de que el diseño sea estable, y luego pagar modificaciones del troquel en cada revisión.
Si sus volúmenes se sitúan entre las etapas de prototipo y con utillaje y ninguna cotización parece atractiva, vale la pena analizar explícitamente el equilibrio entre precio unitario y riesgo de calidad; consulte Equilibrar calidad y coste en la selección de proveedores.
¿Cómo se mantiene estable la calidad una vez que el volumen aumenta?
Controle el proceso, no las piezas. La inspección detecta defectos; el control del proceso los previene.
En volumen, necesita tres cosas en su lugar:
1. Un plan de control. Qué dimensiones se comprueban, con qué frecuencia, con qué galga y qué ocurre cuando una lectura se desvía.
2. Gauge R&R. Si dos operadores miden la misma pieza y obtienen números diferentes, sus datos de inspección son ruido.
3. Un acuerdo de notificación de cambios. Cualquier cambio en material, utillaje, subproveedor o proceso requiere su aprobación por escrito antes de que se envíen las piezas.
Ese tercer punto es el que los compradores olvidan con más frecuencia. Un proveedor que cambia a una fuente de material más barata sin decírselo ha cambiado su producto. Un proveedor que vuelve a cortar un troquel sin decírselo ha cambiado su producto. Una cláusula de notificación de cambios de una página en la orden de compra previene la mayor parte de esto.
Preguntas frecuentes
P: ¿Cuánto suele durar la transición del prototipo a la producción?
R: Depende casi por completo del utillaje. Una transición solo con CNC puede pasar de prototipo a producción en días, ya que no se requiere utillaje. Una pieza estampada normalmente necesita de dos a cinco semanas para el diseño y la construcción del troquel, más la validación piloto. El utillaje para muelles y conformado de alambre suele situarse en un punto intermedio. Añada tiempo para la aprobación de la primera pieza y cualquier revisión de diseño. El mayor ahorro de plazo es congelar el plano antes de que comience el utillaje.
P: ¿Puedo omitir el lote piloto y pasar directamente a la producción en masa?
R: Puede, pero absorbe el riesgo. Un lote piloto con utillaje de producción es la forma más barata de descubrir que un doblez se agrieta, que una galga es ilegible o que un tiempo de ciclo está un 40% por encima de lo cotizado. Omitirlo significa que esos descubrimientos ocurren a pleno volumen, cuando el coste de parar la línea es mucho mayor que el coste de unos cientos de piezas de validación.
P: ¿Qué tolerancia debo poner en un plano de producción?
R: Ponga la tolerancia que requiere la función, no la tolerancia más estricta que el proceso pueda mantener teóricamente. Las tolerancias demasiado estrictas fuerzan operaciones secundarias e inflan el coste sin mejorar el rendimiento. Donde una dimensión sea cosmética, dígalo. Donde sea funcional, especifíquela con precisión y márquela como característica clave para que se inspeccione con la frecuencia correcta.
P: ¿BQUQ gestiona tanto volúmenes de prototipo como de producción?
R: Sí. BQUQ ejecuta mecanizado CNC a ±0.005 mm, estampado de metal, bobinado de muelles personalizados y producción de disipadores de calor en cuatro líneas de producción en una sola fábrica en Dongguan. Eso significa que una pieza puede prototiparse por CNC y luego pasarse a estampado o bobinado sin cambiar de proveedor. El MOQ es flexible y las cotizaciones se emiten en 12 horas laborables.
P: ¿Cómo comparo cotizaciones de un taller de prototipos y una fábrica de producción?
R: Compárelas al mismo volumen y con el mismo proceso. Un taller de prototipos que cotiza 100 piezas y una fábrica que cotiza 100,000 piezas están respondiendo a preguntas diferentes. Pida a ambos una cotización a su volumen anual objetivo, más el coste del utillaje desglosado por separado. Luego compare el coste total puesto en destino durante 12 meses, incluidos utillaje, precio unitario, flete y chatarra esperada.
Recursos relacionados
- Sobre BQUQ y nuestra fábrica en Dongguan: /about/
- Servicios de mecanizado CNC: /cnc-machining/
- Servicios de estampado de metal personalizado: /custom-metal-stamping/
- Fabricación de muelles de compresión: /compression-springs/
- Tendencias del sector e inteligencia de abastecimiento: /industry-dynamics/
- Artículos técnicos y guías de ingeniería: /bquq-blog/
- Preguntas frecuentes: /faq/
- Casos de estudio: /case/
- Contacte con el equipo de ingeniería: /contact/
Redactado por el equipo de ingeniería de BQUQ. BQUQ (Dongguan) ejecuta mecanizado CNC (±0.005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una sola fábrica ISO9001. Abastecimiento directo desde Dongguan, China: cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


