
Conceptos básicos del diseño de troqueles progresivos: disposición de la tira, orificios piloto, estaciones y ancho de tira, con reglas que determinan el costo de la herramienta y la calidad de la pieza.
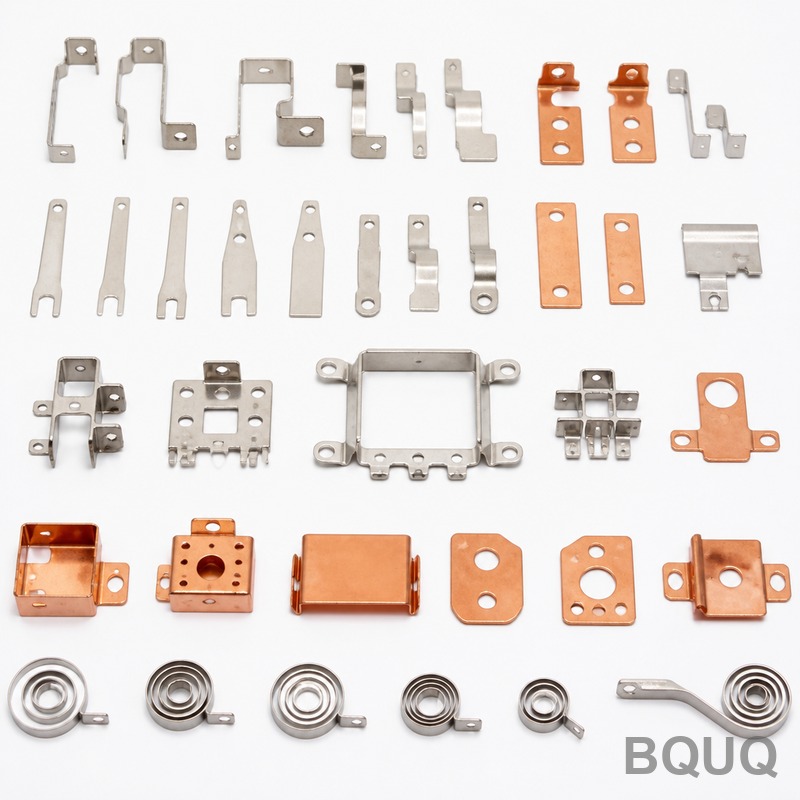
Diseño de Troqueles Progresivos: Conceptos Básicos de Disposición, Pilotos y Ancho de Tira
Respuesta breve: un troquel progresivo convierte una tira de bobina en una pieza terminada en una sola alimentación continua de prensa, añadiendo características estación por estación hasta que la última estación separa la pieza. Todo el diseño se basa en tres decisiones: la disposición de la tira, el esquema de pilotaje que mantiene cada estación registrada en el mismo punto de referencia, y el ancho de la tira que transporta la pieza sin desperdicio ni debilidad.
Los troqueles progresivos son la razón por la que un terminal de conector cuesta céntimos en lugar de dólares: una carrera de prensa, unos cientos de carreras por minuto, y cada carrera produce una pieza terminada. Pero la velocidad solo es posible porque la tira se guía con una disciplina de nivel micrométrico desde el primer punzonado hasta el recorte final. Esta guía cubre los fundamentos — disposición, pilotos, estaciones y ancho — que determinan si un troquel funciona para un millón de piezas o lucha contra usted desde el primer día de pruebas.
La Disposición de la Tira Es el Diseño
La disposición es el dibujo de cómo se asientan las piezas en la tira: su espaciado (paso), su orientación, los puentes de material entre ellas, y la secuencia de estaciones que progresivamente cortan y forman. Todo lo demás se deriva de esto. Una buena disposición maximiza la utilización del material y permite que cada característica se corte en un orden lógico; una mala disposición desperdicia el 20% de la bobina y obliga a las estaciones a luchar entre sí.
| Decisión de disposición | Práctica típica | Qué controla |
|---|---|---|
| Paso (distancia de avance) | Longitud de pieza + puente + margen | Uso de material, velocidad de prensa |
| Orientación de la pieza | Rotada para ajustar ancho y fibra | Utilización, dirección de doblez |
| Ancho del puente | 1.5–2.5× espesor típico | Resistencia de la tira entre piezas |
| Lado del portador | Uno o ambos lados de la pieza | Soporte durante el conformado |
| Orden de características | Punzonar antes de formar, formar antes de recortar | Precisión de la geometría final |
Conclusión: la disposición es una decisión de costo que se toma una vez y se fija en el acero. El material es típicamente el mayor costo en una pieza estampada, por lo que una disposición que eleva la utilización del 50% al 65% vale más que la mayoría de los trucos de eficiencia del troquel — y solo puede ocurrir antes de que se corte el troquel.
Pilotos: El Sistema de Registro
Cada estación corta o forma en una posición relativa a la tira. Si la tira se desvía un pelo entre estaciones, las características se desvían con ella. Los pilotos son pasadores de precisión que se insertan en orificios piloto — punzonados temprano en la tira — para fijar la posición de la tira antes de cada operación crítica. El primer punzonado hace el orificio piloto, y desde entonces el orificio, no el borde de la tira, es el punto de referencia.
| Tipo de piloto | Cómo funciona | Uso típico |
|---|---|---|
| Pilotos redondos | Se insertan en orificios redondos punzonados | Registro estándar |
| Pilotos oblongos/aliviados | Permiten variación de avance | Tiras largas, material delgado |
| Pilotos conformados | Pilotaje en la propia pieza | Piezas sin tira de sobra |
| Piloto en orificio recortado | Usa una característica real de la pieza | Ahorra material |
Conclusión: el pilotaje convierte el error de avance de la tira — que puede ser de decenas de micrómetros o más desde el alimentador — en un no-problema, porque el piloto re-registra la tira contra el troquel en cada estación. Un troquel sin pilotaje sólido es un troquel cuya tolerancia depende de la comba del proveedor de la bobina.
Orden de Estaciones: Punzonar, Formar, Recortar
Las estaciones se secuencian para que cada operación ocurra en material que aún está bien soportado, y para que el conformado nunca perturbe características cortadas antes. La lógica clásica: punzonar orificios y recortar el contorno primero, luego formar dobleces y relieves, y recortar la pieza libre en la última estación. Formar antes de punzonar arriesga distorsionar los orificios; recortar antes de formar deja sin tira para sostener la pieza.
| Tipo de estación | Qué hace | Regla de diseño |
|---|---|---|
| Punzonado | Corta orificios y ranuras | Hacer primero, mantener pilotos registrados |
| Recorte/separación | Corta el contorno progresivamente | Dejar suficiente material para el conformado |
| Formado/doblez | Da forma a características 3D | Permitir recuperación elástica en el troquel |
| Acuñado/relieve | Aplana o marca | Ajusta el espesor local |
| Recorte final | Separa la pieza | Última estación, mayor desgaste |
Conclusión: la secuencia existe para proteger la precisión. Un orificio punzonado cerca de un doblez que se forma después no se moverá; un doblez formado cerca de un orificio que se punzona después puede desplazar la posición del orificio. La secuenciación es donde se muestra la experiencia en diseño de troqueles, y es por eso que la misma pieza puede funcionar perfectamente en una disposición y desviarse en otra.
Ancho de Tira: El Número Que la Gente Calcula Mal
El ancho de tira parece trivial — ancho de pieza más margen — pero es un cálculo cargado. La tira debe ser lo suficientemente ancha para la pieza, los puentes, los pilotos, y el conformado que tira del material lateralmente. También debe mantenerse dentro del ancho del troquel y los tamaños estándar de la bobina, porque comprar ancho de bobina no estándar cuesta una prima y crea desperdicio.
| Elemento de tira | Qué añade al ancho |
|---|---|
| Ancho de pieza | La pieza en sí, rotada según la disposición |
| Puentes laterales | 1.5–2.5× espesor cada lado |
| Orificios piloto | Orificios en el portador o zonas de puente |
| Margen de conformado | Material tirado lateralmente por dobleces |
| Margen de comba | Seguro de rectitud de avance |
| Tolerancia de corte | ±0.1–0.3 mm en ancho de bobina |
Conclusión: los errores de ancho se manifiestan como chatarra, no como un defecto obvio — una tira ligeramente demasiado estrecha priva a las estaciones de conformado y produce distorsión intermitente que pasa la inspección en una pieza y falla en la siguiente. El ancho, como la disposición, se decide antes de cortar el acero y solo se corrige con retrabajo del troquel.
Utilización de Material y Chatarra
La chatarra es el dinero que sale del troquel. El esqueleto — la tira que queda después del recorte — es típicamente el 30–50% de la bobina para una disposición simple, menos para una bien anidada. Anidar piezas juntas, compartir líneas de corte entre piezas adyacentes, y usar el portador económicamente todo eleva la utilización. Los troqueles progresivos también pueden recortar dos piezas por paso en una sola fila o múltiples filas donde el volumen lo justifica.
| Enfoque de disposición | Utilización típica | Mejor para |
|---|---|---|
| Fila única, puentes anchos | 40–55% | Piezas simples, bajo volumen |
| Fila única, anidamiento apretado | 55–70% | La mayoría de piezas de producción |
| Multi-fila / multi-salida | 60–75% | Piezas pequeñas de alto volumen |
| Líneas de corte compartidas | +5–15% vs separadas | Piezas adyacentes simétricas |
| Reutilización del portador | Depende de la pieza | Piezas que necesitan portador conformado |
Conclusión: la utilización es una negociación entre la geometría de la pieza, el paso y la velocidad de prensa. Los troqueles multi-salida añaden costo al troquel pero pueden duplicar la producción por carrera; para un terminal de alto volumen, la prima del troquel se paga en semanas.
Qué Hace Caro un Troquel
El costo del troquel sigue el número de estaciones, la precisión y las características — no el tamaño de la pieza. Un troquel de recorte simple puede costar unos pocos miles de dólares; un troquel progresivo de 15 estaciones para terminal con conformado, acuñado y tolerancias ajustadas típicamente corre en cinco cifras; un troquel progresivo automotriz grande con sensores y paso fino puede exceder seis cifras. Los costos de precisión vienen de aceros para herramientas endurecidos, rectificado, detalles por electroerosión por hilo (wire-EDM), y el tiempo de pruebas para ajustar la recuperación elástica y la sincronización.
Debido a que el costo del troquel es la barrera que mantiene el estampado de ser un proceso de prototipos, la fase de diseño es donde se ahorra dinero: una disposición que elimina una estación o relaja una tolerancia elimina costo real de la herramienta. Envíe el dibujo de la pieza con el volumen anual real y las tolerancias, y una casa de estampado puede disponer la tira, contar las estaciones y cotizar el troquel antes de que usted se comprometa. En nuestra línea de estampado, cada programa de troquel progresivo comienza con esa revisión de disposición — la cotización del troquel y la cotización de la pieza provienen del mismo plan de tira, bajo el mismo rastro de documentación ISO9001.
Preguntas Frecuentes
P: ¿Cuál es la diferencia entre un troquel progresivo y un troquel de transferencia?
Un troquel progresivo alimenta la tira de bobina continuamente y las piezas permanecen unidas a la tira hasta el recorte final. Un troquel de transferencia corta las piezas libres y las mueve mecánicamente entre estaciones — mejor para piezas grandes o de embutición profunda que no pueden viajar en una tira.
P: ¿Por qué un troquel progresivo necesita orificios piloto?
Los pilotos re-registran la tira en cada estación para que las características permanezcan alineadas independientemente de la variación del alimentador. Sin pilotos, la precisión depende de la comba de la bobina y la repetibilidad del alimentador, lo cual no es suficiente para estampado de tolerancia ajustada.
P: ¿Cómo se calcula el ancho de tira para un troquel nuevo?
Ancho de pieza más puentes laterales de aproximadamente 1.5–2.5× el espesor del material, más márgenes para orificios piloto y conformado, más margen para comba y tolerancia de corte. El dibujo de disposición lo define con precisión; el constructor del troquel dimensiona el troquel alrededor de eso.
P: ¿Cuál es una utilización de material típica para estampado progresivo?
Cuarenta a setenta por ciento es el rango práctico: disposiciones simples de fila única corren 40–55%, anidamiento apretado alcanza 60–70%, y disposiciones multi-salida para piezas pequeñas de alto volumen pueden ir más alto. El esqueleto de chatarra es la variable principal que una disposición controla.
P: ¿Cuántas estaciones tiene típicamente un troquel progresivo?
Una pieza simple puede necesitar 3–6 estaciones (punzonado, recorte, formado, recorte final); un terminal de conector con varios dobleces y acuñado a menudo corre 10–20; piezas automotrices grandes y complejas pueden exceder eso. El número de estaciones es el mayor impulsor individual del costo del troquel.
Escrito por el Equipo de Ingeniería de BQUQ. BQUQ es una fábrica fuente certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metales, muelles personalizados, disipadores de calor y pinzas bajo un mismo techo. Envíe dibujos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización dentro de 12 horas hábiles. www.bquq.com


