
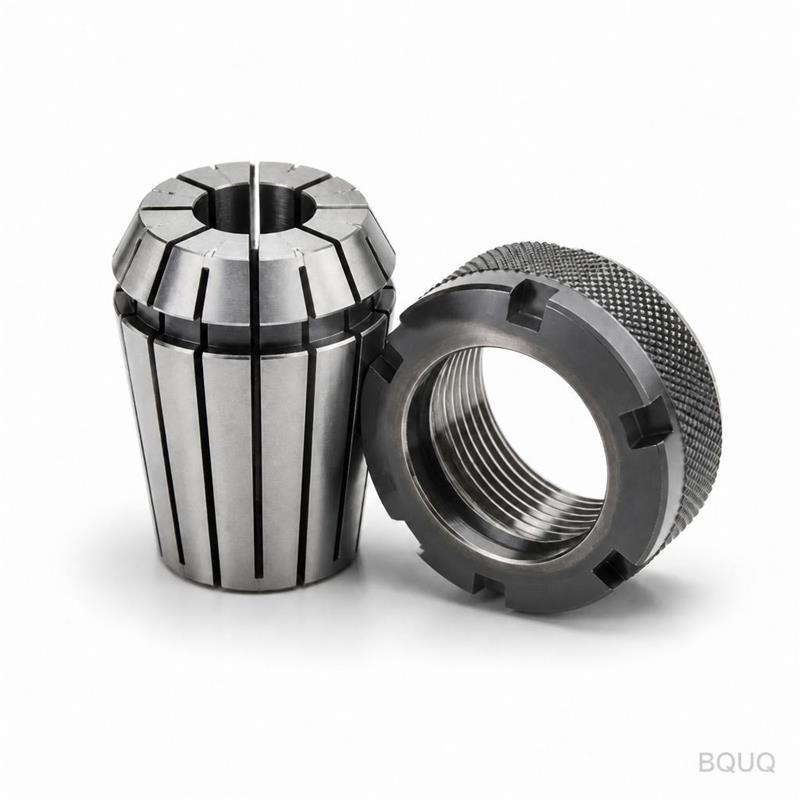
Selección de portabrocas para CNC: par, excentricidad y acceso
Respuesta breve: elija el portabrocas según las tres restricciones que realmente arruinan las piezas: par, excentricidad y acceso. Para una fresa de carburo de 12 mm en aluminio a 1,5×D, un portabrocas de pinza ER32 mantiene una excentricidad (TIR) de 0,008–0,015 mm y transmite aproximadamente 40–60 N·m, lo cual es suficiente. Pase a una fresa de 20 mm a 4×D en acero y necesitará un portabrocas hidráulico o de contracción con TIR de 0,003 mm y 150 N·m o más; un portabrocas de pinza vibrará y se saldrá. El alcance decide el resto: si el cuerpo del portabrocas choca con la pared antes de que la fresa alcance la profundidad, ninguna precisión ayuda. BQUQ cotiza recomendaciones de portabrocas y utillaje con cada RFQ de mecanizado CNC en un plazo de 12 horas laborables.
Por qué el portabrocas decide su tolerancia antes que la máquina
La precisión de posicionamiento de una máquina CNC es una especificación sobre el papel. Lo que realmente llega a la pieza es la suma del husillo, el portabrocas, la pinza y la fresa. El portabrocas es el eslabón más débil de esa cadena porque es el único elemento que se sujeta y se suelta repetidamente, y el único cuya rigidez se elige en el momento del montaje.
Tres modos de fallo explican la mayor parte de la chatarra relacionada con el portabrocas:
Excentricidad — excentricidad radial en la punta de la fresa. Cada 0,01 mm de excentricidad duplica aproximadamente la carga de viruta en un filo. En una fresa de 4 filos, eso significa que un borde hace el 40 % del trabajo, se desgasta primero y desvía el agujero del centro. Para un agujero escariado con tolerancia H7, una excentricidad superior a 0,01 mm suele ser suficiente para perder la tolerancia.
Pérdida de par — la capacidad del portabrocas para resistir la extracción de la fresa y el deslizamiento torsional. Esto importa sobre todo en desbaste pesado y en fresas de hélice alta que generan una fuerte tracción axial. Un portabrocas que se desliza a mitad de corte no solo arruina la pieza; también estropea la fresa y puede dañar el cono del husillo.
Interferencia de acceso — el cuerpo del portabrocas, la tuerca o las caras de llave chocan con una pared, un resalte o un utillaje. Esto es geometría, no precisión, y es la razón por la que los talleres tienen cinco familias de portabrocas en lugar de una.
En la planta de BQUQ en Dongguan, las cuatro líneas de producción —mecanizado CNC, estampado de metal, muelles personalizados y disipadores de calor— comparten la misma lógica de almacén de herramientas. Un portabrocas adecuado para un perfil de aleta de disipador no lo es para un mandril de muelle endurecido, y las reglas de selección siguientes son cómo lo decidimos.
¿Qué excentricidad puede esperar realmente de cada tipo de portabrocas?
Los valores de excentricidad a continuación son valores típicos medidos a 3×D desde la línea de referencia con una pinza limpia y nueva y un mango de fresa de buena calidad. Considérelos indicativos, no garantizados — el estado del husillo y el desgaste de la pinza dominan en la práctica.
| Tipo de portabrocas | TIR típico a 3×D | Velocidad máxima realista | Mejor aplicación |
|---|---|---|---|
| Portabrocas de pinza ER (ER16/ER20/ER32) | 0,008–0,015 mm | 20.000–25.000 rpm | Fresado general, taladrado, roscado |
| Portabrocas de taladro (sin llave) | 0,03–0,08 mm | 6.000 rpm | Solo taladrado no crítico |
| Expansión hidráulica | 0,003–0,005 mm | 30.000–40.000 rpm | Acabado, escariado, herramientas de pequeño diámetro |
| Ajuste por contracción (inducción) | 0,002–0,004 mm | 40.000 rpm o más | Acabado a alta velocidad, cavidades profundas |
| Fijación lateral / Weldon | 0,02–0,05 mm | 15.000 rpm | Desbaste pesado, par alto |
| Portabrocas de fresado mecánico | 0,005–0,010 mm | 25.000 rpm | Desbaste pesado con buena precisión |
Dos notas prácticas. Primero, la TIR se mide sobre un cono limpio — una sola viruta o una mancha de grasa en el cono del husillo puede añadir 0,02 mm al instante. Segundo, la calidad de la pinza importa más que la marca del portabrocas en el nivel ER: una pinza ER32 desgastada puede duplicar la excentricidad de una nueva, y las pinzas deben retirarse según un calendario, no por fallo.
Para trabajos donde la excentricidad fija directamente la tolerancia —agujeros escariados, asientos de rodamientos, monturas ópticas— el portabrocas no es un lugar para economizar. Nuestro artículo sobre tolerancia de agujeros escariados explica cómo interactúan la excentricidad, la geometría del escariador y el avance en una llamada H7 real.
¿Cuánto par exige realmente su corte?
La demanda de par escala con el material, el diámetro de la fresa, el compromiso radial y la profundidad axial. El portabrocas debe transmitir más de lo que genera la fresa, con margen para los cortes interrumpidos y los puntos duros que siempre aparecen en el material real.
| Operación | Fresa | Demanda de par típica | Clase mínima de portabrocas |
|---|---|---|---|
| Desbaste de aluminio, 1,5×D axial | 12 mm 3 filos | 15–25 N·m | ER32 |
| Desbaste de aluminio, 3×D axial | 16 mm 3 filos | 40–60 N·m | ER32 / portabrocas mecánico |
| Desbaste de acero, 1×D axial | 16 mm 4 filos | 60–90 N·m | Portabrocas mecánico / fijación lateral |
| Desbaste de acero, 2×D axial | 20 mm 4 filos | 120–180 N·m | Fijación lateral / portabrocas mecánico pesado |
| Acabado de acero inoxidable | 8 mm 4 filos | 8–15 N·m | Hidráulico / ajuste por contracción |
| Roscado M10 en acero | — | 25–40 N·m | Portabrocas de roscar por tensión-compresión |
El patrón: el par rara vez es el factor limitante en aluminio, y casi siempre lo es en desbaste de acero e inoxidable. Por eso un taller que trabaja con materiales mixtos mantiene tanto un juego de pinzas como un juego de fijación lateral o portabrocas mecánico.
Hay un segundo problema de par que las tablas omiten — la extracción. Las fresas de hélice alta en un corte axial profundo generan una fuerza axial similar a un tornillo que puede arrastrar el mango de la fresa fuera de la pinza. Los síntomas son un cambio repentino en la profundidad, un chirrido y un fondo de cavidad arruinado. Si lo ve, la solución no es más fuerza de sujeción en la tuerca; es un portabrocas con un bloqueo mecánico positivo (fijación lateral, o un portabrocas hidráulico con un mango que tenga una superficie rectificada h6 adecuada).
¿Cuándo el alcance y el acceso anulan la precisión?
Constantemente. Un portabrocas con una excentricidad perfecta de 0,002 mm es inútil si la tuerca choca con la pared de la pieza a 30 mm de profundidad. Los problemas de acceso se presentan de tres formas:
- Cavidades profundas — el diámetro del cuerpo del portabrocas debe ser menor que la abertura de la cavidad, y el cuello debe ser lo suficientemente largo para alcanzar el fondo. Los portabrocas de contracción de cuello delgado existen precisamente para esto.
- Características cerca de la pared — una tuerca que es 10 mm más grande que el mango de la fresa limita lo cerca que puede mecanizar de un resalte. Los portabrocas ER de tuerca delgada o un cuerpo de contracción lo resuelven.
- Ranurados y características posteriores — ningún portabrocas recto llega a ellos. Aquí es donde un cabezal en ángulo recto, o un proceso completamente diferente (torneado con herramienta motorizada), se convierte en la respuesta correcta.
Para trabajos de 5 ejes, la restricción cambia de nuevo: el portabrocas debe librar la pieza en todo el rango de inclinación, no solo en una orientación. Esto es un problema de utillaje y portabrocas a la vez, y se trata con más profundidad en utillaje de 5 ejes.
Una regla útil de nuestras propias hojas de montaje: elija el portabrocas que le permita mecanizar la característica en una sola orientación, luego verifique si puede sobrevivir al corte. La precisión es negociable; el acceso no.
¿Qué portabrocas para qué material y característica?
La matriz siguiente es la que usamos al cotizar. Asume un centro de mecanizado vertical o torno moderno con un cono limpio y un estado de husillo razonable.
| Material / característica | Primera elección | Alternativa | Evitar |
|---|---|---|---|
| Aluminio, desbaste de alto MRR | ER32 o portabrocas mecánico | Fijación lateral | Portabrocas de taladro |
| Aluminio, acabado de pared delgada | Ajuste por contracción o hidráulico | ER con pinza nueva | Fijación lateral |
| Acero, fresado general | Portabrocas mecánico | ER32 | Hidráulico (límite de par) |
| Inoxidable, acabado | Hidráulico | Ajuste por contracción | Fijación lateral (excentricidad) |
| Titanio, desbaste a baja velocidad | Fijación lateral | Portabrocas mecánico | Hidráulico |
| Latón, características pequeñas | ER16 / ER20 | Hidráulico | Fijación lateral |
| Cavidades profundas, fresa pequeña | Ajuste por contracción de cuello delgado | ER de tuerca delgada | ER estándar |
| Escariado a H7 | Hidráulico | Ajuste por contracción | Pinza ER |
| Roscado | Portabrocas de tensión-compresión | Portabrocas de roscar rígido (sincronizado) | Portabrocas de taladro |
Dos entradas merecen comentario. Los portabrocas hidráulicos no son herramientas de desbaste — la cámara de presión interna que les da su precisión también limita cuánto par pueden transmitir, y sobrecargarlos daña permanentemente la membrana. Los portabrocas de fijación lateral cambian excentricidad por agarre, por lo que pertenecen a pasadas de desbaste donde dejará 0,3–0,5 mm para una pasada de acabado en un portabrocas mejor.
Esa estrategia de dos portabrocas —desbastar con fijación lateral, acabar con hidráulico o contracción— es práctica estándar en trabajos de precisión y es una de las mejoras de calidad más económicas disponibles. Cuesta un cambio de herramienta extra por característica.
Portabrocas de pinza: el caballo de batalla, y dónde falla
El portabrocas de pinza ER es el predeterminado por una razón: barato, flexible, disponible en todos los conos y suficientemente bueno para la mayoría del fresado y taladrado. Falla en tres situaciones predecibles.
1. Saturación de par. Por encima de aproximadamente 60 N·m, la pinza comienza a deslizarse sobre el mango. La tuerca se siente apretada, pero el agarre es solo por fricción.
2. Deriva de excentricidad. Las pinzas ER son tan redondas como la tuerca que las comprime. Una tuerca desgastada, o una apretada sin la pinza asentada en el anillo excéntrico, añade excentricidad de inmediato.
3. Alcance. Las tuercas ER estándar son voluminosas. Si su característica está a menos de 15 mm de una pared, necesita una variante de tuerca delgada o un portabrocas diferente.
El par de apriete importa más de lo que la mayoría de los operarios piensa. Una tuerca ER32 apretada a 80 N·m en lugar de los 100–136 N·m especificados (según el fabricante) pierde una fracción significativa de su agarre. Una llave dinamométrica en el banco es una forma barata de eliminar toda una clase de problemas.
Para trabajos de torneado, la decisión equivalente es entre un portabrocas de pinza, un plato de 3 garras y garras blandas. Las garras blandas mandrinadas in situ dan la mejor concentricidad para un diámetro específico y se tratan en garras blandas y sujeción de piezas.
Qué significa esto para su RFQ
Cuando envía una pieza a BQUQ, la decisión del portabrocas es parte del plan de proceso, no una ocurrencia tardía. Tres cosas en su plano o modelo cambian la respuesta:
- Llamadas de tolerancia — un agujero de ±0,005 mm o una llamada de posición verdadera ajustada nos empuja hacia portabrocas hidráulicos o de contracción, lo que afecta el tiempo de ciclo y el precio.
- Relación profundidad-diámetro de la característica — cualquier cosa más allá de 4×D necesita un portabrocas de largo alcance, avance reducido o un proceso diferente.
- Material — el desbaste de acero e inoxidable consume presupuesto de par del portabrocas; el aluminio rara vez lo hace.
Realizamos mecanizado CNC a ±0,005 mm, torneado y fresado en cuatro líneas de producción en una sola fábrica en Dongguan, con MOQ flexible desde cantidades de prototipo en adelante. Las cotizaciones se envían en un plazo de 12 horas laborables, e incluyen las suposiciones de utillaje y sujeción que usamos — para que pueda ver dónde está el costo. Si un cambio de diseño nos permitiera usar un portabrocas más barato y un ciclo más corto, se lo diremos.
Envíe planos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización con conocimiento del portabrocas.
Preguntas frecuentes
P: ¿Qué excentricidad debo especificar para un portabrocas CNC?
R: Especifique la excentricidad en la punta de la fresa, no en la línea de referencia del portabrocas, e indique la distancia. Para fresado general, una TIR de 0,010 mm a 3×D es un objetivo razonable. Para escariado, mandrinado o asientos de rodamientos, 0,005 mm o mejor es realista con un portabrocas hidráulico o de contracción. Recuerde que el desgaste de la pinza y el estado del cono del husillo pueden añadir 0,01 mm o más por sí solos.
P: ¿Es mejor un portabrocas hidráulico que uno de contracción?
R: Resuelven problemas superpuestos de manera diferente. Los portabrocas hidráulicos dan 0,003–0,005 mm de excentricidad, amortiguan bien las vibraciones y se sueltan con un tornillo de fijación, pero están limitados en par y no son adecuados para desbaste pesado. Los portabrocas de contracción dan 0,002–0,004 mm de excentricidad y una rigidez excelente sin partes móviles, pero necesitan una unidad de inducción y son más lentos de cambiar. Muchos talleres usan ambos, eligiendo según la operación.
P: ¿Por qué se sale mi fresa de la pinza durante el desbaste?
R: Las fresas de hélice alta generan una fuerte tracción axial, y una pinza agarra solo por fricción. Las causas habituales son tuercas poco apretadas, una pinza desgastada o contaminada, un mango de fresa aceitoso o un corte que excede la capacidad de par del portabrocas. Corrija el montaje en lugar de apretar en exceso: limpie el mango, reemplace la pinza, apriete según especificación o mueva la pasada de desbaste a una fijación lateral o portabrocas mecánico.
P: ¿Puedo usar una sola familia de portabrocas para aluminio y acero?
R: No de forma óptima. El aluminio se beneficia de alta velocidad y buena excentricidad, por lo que los portabrocas de pinza ER y los de contracción funcionan bien. El desbaste de acero exige par, lo que apunta a fijaciones laterales o portabrocas mecánicos. Un compromiso práctico es un juego ER32 para aluminio y acabado, más un portabrocas mecánico para desbaste de acero. Eso cubre la mayoría de los talleres de trabajo mixto sin un gran inventario de portabrocas.
P: ¿Cómo afecta la elección del portabrocas al precio de una pieza mecanizada por CNC?
R: Indirectamente pero con claridad. Un portabrocas que obliga a una segunda operación de acabado, un avance más lento o un alcance más largo añade tiempo de ciclo. A la inversa, especificar una tolerancia que realmente necesita un portabrocas hidráulico añade costo de utillaje por montaje. En lotes pequeños, el montaje del portabrocas y el utillaje pueden dominar el precio, por lo que incluimos nuestras suposiciones de sujeción en cada cotización.
Recursos relacionados
- Sobre BQUQ y nuestras cuatro líneas de producción en Dongguan: /about/
- Servicios de mecanizado CNC, tolerancias y materiales: /cnc-machining/
- Piezas fresadas por CNC con planificación de procesos consciente del portabrocas: /cnc-milling-parts/
- Piezas torneadas por CNC y sujeción con pinzas/garras blandas: /cnc-turning-parts/
- Tendencias de la industria en fabricación de precisión: /industry-dynamics/
- Artículos técnicos y guías de ingeniería: /bquq-blog/
- Preguntas frecuentes sobre abastecimiento desde China: /faq/
- Estudios de caso y ejemplos de rediseño DFM: /case/
- Contacte al equipo de ingeniería: /contact/
Autoría del equipo de ingeniería de BQUQ. BQUQ (Dongguan) realiza mecanizado CNC (±0,005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una sola fábrica ISO9001. Abastecimiento directo desde Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


