
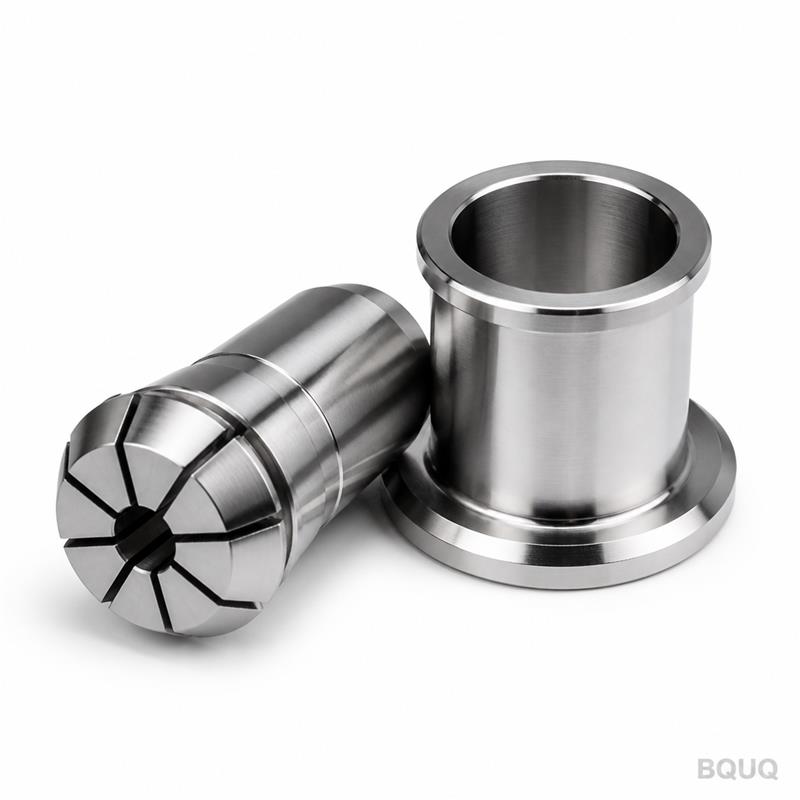
Mecanizado CNC para componentes de vehículos eléctricos: casquillos, carcasas y barras colectoras
Respuesta breve: el mecanizado CNC es adecuado para componentes de vehículos eléctricos que requieren tolerancias ajustadas, bajo volumen o flexibilidad de diseño — carcasas de batería, casquillos de motor e inversor, soportes de sensores, placas de refrigeración y barras colectoras de prototipo. Los casquillos y las carcasas normalmente se mecanizan en aluminio o acero inoxidable a ±0,005 mm en los ajustes; las barras colectoras pasan al estampado una vez que el volumen supera aproximadamente las 5.000–10.000 piezas al año. BQUQ mecaniza piezas para vehículos eléctricos en Dongguan bajo ISO9001 y devuelve una cotización en 12 horas laborables.
El hardware de los vehículos eléctricos cambia rápidamente, y ese ritmo determina la decisión del proceso. Un diseño que es estable durante años pertenece a un troquel; un diseño que todavía se revisa cada trimestre pertenece a una máquina. La mayoría de los programas de vehículos eléctricos comienzan con mecanizado, validan el diseño y luego migran las piezas estables y de alto volumen al estampado o la fundición. Saber qué componentes caen en cada lado de esa línea es todo el juego.
¿Qué componentes de vehículos eléctricos son adecuados para el mecanizado CNC?
Las piezas que permanecen más tiempo en mecanizado son aquellas en las que dominan la tolerancia, el sellado o el bajo volumen. Estas incluyen:
- Carcasas de módulos de batería y placas extremas que deben sellar y mantener la planitud.
- Casquillos de motor e inversor con ajustes de rodamiento y requisitos de concentricidad.
- Soportes de sensores, carcasas traseras de conectores y pequeños soportes de precisión.
- Placas frías y colectores de refrigeración para gestión térmica.
- Barras colectoras de prototipo y bajo volumen y hardware de interconexión.
Estas piezas comparten un rasgo: su función depende de una geometría que un proceso de conformado no puede repetir fácilmente. Un casquillo que posiciona un rotor debe ser concéntrico dentro de micras; una carcasa que sella contra una junta debe mantener la planitud, no solo el tamaño. El mecanizado entrega esa geometría desde una barra maciza, pieza a pieza, sin utillaje.
Casquillos y carcasas: materiales y tolerancias
La elección del material sigue a la función. El aluminio aporta ligereza y buena conductividad térmica para carcasas y placas. El acero inoxidable y el acero aportan resistencia y resistencia al desgaste para casquillos e insertos sometidos a esfuerzo. Los plásticos de ingeniería cumplen funciones de aislamiento eléctrico y ruptura térmica.
| Componente | Material típico | Tolerancia crítica | Por qué importa |
|---|---|---|---|
| Casquillo de motor | Acero / acero inoxidable | ±0,005 mm en el diámetro interior | Ajuste de rodamiento, concentricidad |
| Carcasa de inversor | Aluminio 6061 | ±0,02 mm | Sellado, planitud |
| Placa extrema de batería | Aluminio 6061 | ±0,05 mm | Planitud, peso |
| Soporte de sensor | Aluminio / plástico | ±0,05 mm | Repetibilidad de posición |
| Placa de refrigeración | Aluminio | ±0,05 mm | Trayectoria de sellado, planitud |
Dos valores merecen atención. Los diámetros interiores de rodamiento se mecanizan a ±0,005 mm o más ajustado y se verifican con una CMM, no con un calibre. La planitud de la carcasa para una junta sellada normalmente se especifica como una tolerancia de planitud de alrededor de 0,05–0,1 mm en toda la cara de sellado, porque una cara puede estar dentro de su tolerancia dimensional y aun así fugarse. Nuestra capacidad de producción es de ±0,005 mm en características críticas; le diremos cuándo una indicación supera lo que un proceso de fresado puede defender.
Barras colectoras: ¿mecanizadas o estampadas?
Esta es la pregunta más común sobre procesos para vehículos eléctricos. Una barra colectora de cobre mecanizada es adecuada para prototipos y bajo volumen; una barra colectora estampada es adecuada para volumen. El punto de cruce depende del espesor, la geometría y la cantidad anual.
| Factor | Barra colectora mecanizada | Barra colectora estampada |
|---|---|---|
| Rango económico | 1–1.000 piezas | 5.000–1.000.000+ piezas |
| Costo de utillaje | Ninguno | Moderado a alto |
| Cambios de diseño | Económicos | Costosos (recorte del utillaje) |
| Rango de espesor | Cualquiera | Mejor en calibres finos a medios |
| Uso típico | Prototipo, bajo volumen, personalizado | Producción en volumen |
El cobre es blando y conductor, lo que hace viables ambos procesos y hace que la decisión de volumen sea principalmente financiera. Por encima de aproximadamente 5.000–10.000 piezas al año, el utillaje se amortiza y el estampado gana en costo unitario. Por debajo, el mecanizado evita por completo la inversión en utillaje. Debido a que los cambios de diseño son económicos en mecanizado y costosos en estampado, mantenga las barras colectoras mecanizadas hasta que la trayectoria de corriente y la geometría estén congeladas. Las ventajas y desventajas se tratan con más profundidad en nuestra guía de estampado de barras colectoras.
Consideraciones térmicas y eléctricas
Las piezas para vehículos eléctricos a menudo cumplen dos funciones a la vez. Una placa de refrigeración debe conducir el calor y sellar; un casquillo debe posicionar un eje y a veces aislar. Ese doble papel da forma tanto al material como al acabado:
- Aislamiento eléctrico: el aluminio anodizado forma una fina capa de óxido aislante, útil para líneas de fuga y distancias de aislamiento en algunas carcasas, pero la anodización no sustituye una barrera de aislamiento adecuada. Verifique los requisitos dieléctricos por separado.
- Contacto térmico: una placa plana mecanizada ofrecida a un material de interfaz térmica necesita planitud y un Ra controlado, típicamente 0,8–1,6 µm, para que la interfaz haga contacto real.
- Corrosión: los entornos bajo el capó y bajo el vehículo castigan el acero sin protección; especifique zincado, óxido negro o acero inoxidable donde sea probable la exposición a fluidos y sal.
- Conductividad en las uniones: para barras colectoras de cobre, las caras de unión a menudo necesitan un acabado y una planitud definidos para mantener baja la resistencia de contacto; especifique Ra y planitud para la unión, no para toda la pieza.
¿Cómo apoya BQUQ los programas de vehículos eléctricos?
Mecanizamos componentes torneados y fresados para vehículos eléctricos en equipos CNC estables, verificamos las características críticas con una CMM y mantenemos ±0,005 mm como capacidad de producción. Los prototipos se envían rápidamente porque no hay utillaje, y las series de bajo volumen son rutinarias. Cuando una pieza claramente pertenece al estampado en volúmenes mayores, lo decimos y podemos producir ambas — mecanizado para validación, estampado para producción — dentro de una misma fábrica. Eso importa para barras colectoras, hardware de disipadores de calor y los pequeños contactos estampados que se encuentran dentro de un ensamblaje de vehículo eléctrico.
Envíe el modelo o plano con material, cantidad, acabado y cualquier requisito de documentación. Si la pieza también incluye un muelle, un contacto estampado o un disipador de calor, envíe el ensamblaje completo y lo cotizaremos como un solo paquete. Devolvemos una cotización en 12 horas laborables.
Detalles de diseño para vehículos eléctricos que previenen problemas posteriores
Los programas de vehículos eléctricos avanzan rápidamente, y los detalles que son invisibles en un prototipo se vuelven costosos en producción. Estos son los que vale la pena resolver desde el principio:
- Estructura de datum y acumulación de tolerancias. Los módulos de batería y los ensamblajes de motor se construyen a partir de muchas piezas, por lo que la tolerancia que importa es la acumulación del ensamblaje, no la de un solo componente. Defina la estructura de datum en cada plano y verifique la acumulación antes de congelar un diseño, porque ajustar una pieza rara vez corrige un ensamblaje que está holgado en el nivel superior.
- Caras de sellado. Una carcasa que sella contra una junta necesita planitud y un acabado superficial controlado, no solo una tolerancia dimensional. Especifique la planitud en toda la cara de sellado y un valor de Ra adecuado para el material de la junta.
- Emparejamiento de materiales en las uniones. El cobre y el aluminio en contacto se corroen en presencia de humedad, por lo que una unión de barra colectora entre metales disímiles necesita una barrera con recubrimiento o un diseño que mantenga los metales separados.
- Continuidad de la trayectoria térmica. Un componente de refrigeración solo funciona si el calor puede llegar a él. Eso significa planitud y acabado en la interfaz térmica, material de interfaz correcto y presión de montaje que no deforme la placa.
- Líneas de fuga y distancias de aislamiento. Los requisitos de aislamiento eléctrico son geometría, no acabado. La anodización proporciona una fina capa de óxido, pero no debe tratarse como la barrera de aislamiento principal; verifique el rendimiento dieléctrico contra la pieza terminada.
- Documentación en la etapa de prototipo. Incluso una pieza única para vehículo eléctrico se beneficia de un informe dimensional y un certificado de material, porque esos registros alimentan la eventual liberación de producción.
Haga esto bien mientras el diseño aún está en pantalla, y el paso al utillaje de producción se vuelve rutinario en lugar de un rediseño.
Preguntas frecuentes
P: ¿Es mejor el mecanizado CNC o el estampado para las barras colectoras de vehículos eléctricos?
R: Para prototipos y bajo volumen, el mecanizado es mejor porque no hay costo de utillaje y los cambios de diseño son económicos. Por encima de aproximadamente 5.000–10.000 piezas al año, el estampado suele ganar en costo unitario. Mantenga las barras colectoras mecanizadas hasta que la geometría y la trayectoria de corriente estén congeladas.
P: ¿Qué tolerancias pueden mantener en casquillos y carcasas para vehículos eléctricos?
R: ±0,005 mm en características críticas como los diámetros interiores de rodamiento, verificados con una CMM. La planitud de la carcasa para juntas selladas normalmente se especifica alrededor de 0,05–0,1 mm en toda la cara. Señalamos cualquier indicación que un proceso de mecanizado no pueda mantener de forma defendible.
P: ¿Pueden mecanizar piezas de cobre y aluminio para vehículos eléctricos?
R: Sí. Mecanizamos cobre para trabajos de barras colectoras e interconexión, aluminio para carcasas, placas y soportes, y acero o acero inoxidable para casquillos y piezas sometidas a esfuerzo. El cobre es blando y pegajoso, por lo que se mecaniza con avances y herramientas dedicados en lugar de la misma configuración que el acero.
P: ¿Proporcionan informes de inspección para piezas de vehículos eléctricos?
R: Sí. Cada lote se envía con un informe de inspección dimensional por defecto, y proporcionamos certificación de material e informes FAI cuando su programa los requiera. Indíquenos el paquete de documentación en la etapa de RFQ.
P: ¿Qué tan rápido puedo obtener una cotización para piezas mecanizadas para vehículos eléctricos?
R: Envíe el plano o modelo 3D a sc@bquq.com o WhatsApp +86 13713157787 con material, cantidad y acabado. Devolvemos una cotización en 12 horas laborables.
Recursos relacionados
- Guía de estampado de barras colectoras — cuándo una barra colectora estampada supera a una mecanizada, y por cuánto.
- Servicios de mecanizado CNC — torneado y fresado desde una fábrica de origen en Dongguan.
- Acerca de BQUQ — una fábrica ISO9001:2015 que opera líneas de CNC, estampado, muelles y disipadores de calor bajo un mismo techo.
- Contáctenos — envíe su plano y obtenga una cotización en 12 horas laborables.
Autoría del equipo de ingeniería de BQUQ. BQUQ es una fábrica de origen certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metal, muelles personalizados, disipadores de calor y pinzas bajo un mismo techo. Envíe planos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización en 12 horas laborables. www.bquq.com


